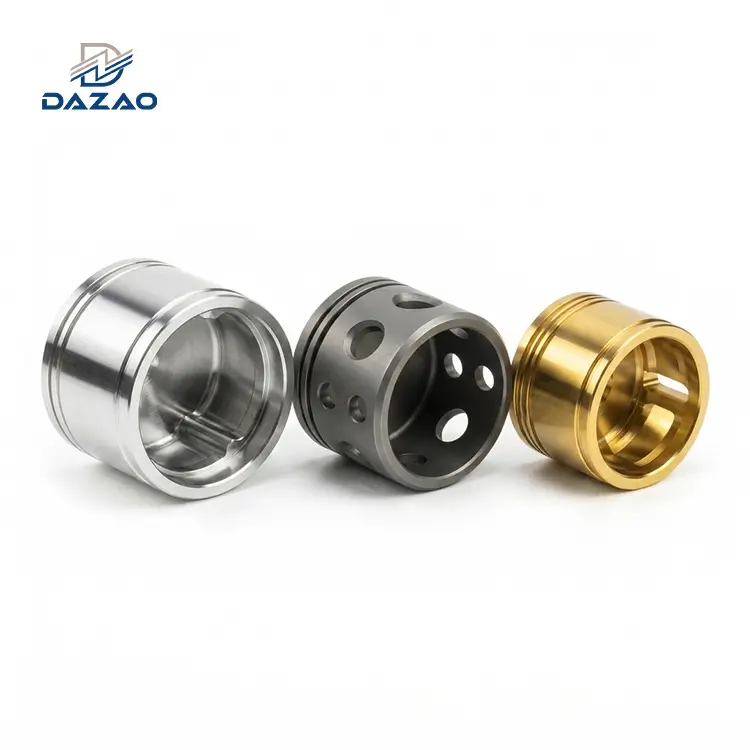
Arvioitaessaalumiini vs messinki CNC-työstöön, valitse6061-T6 alumiiniakevyisiin rakennekehyksiin, lämpökoteloihin ja suuriin jyrsittyihin koteloihin, joissa osamassa ja raaka-ainemäärä hallitsevat tuotantotaloutta. ValitseC36000 ilmainen{1}}työstö messinkisuuria{0}}volyymeja sveitsiläisille sorvatuille komponenteille, mikro-nesteliittimille, pneumaattisille venttiilirungoille ja korkean{2}}kierron kierrekokoonpanoille. Vaikka raakamessinki maksaa noin 2,8–3,2 kertaa enemmän kiloa kohden kuin 6061-alumiini, messinki lyhentää kiertoaikaa jopa 40 % ja ottaa talteen jopa 75 % romun arvosta lastuista, mikä usein johtaa pienempään, korkeaan{9}}poistoon.CNC-sorvausosat.
Raaka-aineen hinta vs. valmiiden osien kustannukset: Materiaalivalintavirheen rikkominen
Arvioimassaalumiinia tai messinkiä koneistukseenPelkästään raaka-aineen kilokohtainen hinnoittelu johtaa virheelliseen{0}}yksikkökustannusennusteeseen ja vakaviin tuotannon pullonkauloihin. Teollisissa hankinnoissa 6061-alumiinitankovarasto maksaa tyypillisesti 3,20–4,50 dollaria kilogrammalta, kun taasC360 messinkikauppa on 9,00–11,50 dollaria kilogrammalta. Tämä raaka-ainedelta saa ostajat valitsemaan alumiinin kustannusten-alennusta varten. Kunparhaan alumiinin valinta CNC-työstöprojekteihin, insinöörien on arvioitava koko valmistusekosysteemi pelkän metallin hinnoittelun sijaan.
Liikkeen kerroksessa kloDazao koneisto, materiaalikustannukset edustavat vain yhtä muuttujaa kokonaiskustannus-per-osayhtälössä. Tarkkuus-CNC-komponentin todelliset kustannukset sisältävät:
1. Jakson aikakustannukset:Karan käyttöaika laskettuna koneen-tuntihinnoilla (60–150 dollaria tunnissa riippuen 3-akselin, 5-akselin tai moniakselisen Sveitsin sorvin kokoonpanoista).
2. Työkalujen kuluminen ja tarvikkeet:Aseta reunan erittely, hanan murtumisasteet ja työkalun vaihtoseisokit.
3. Toissijainen purseenpoisto ja toiminnot:Manuaalinen tai lämpöpurseenpoisto vaaditaan purseiden poistamiseksi sitkeistä seoksista.
4. Metalliromun jälleenmyyntiluotto:Tulot kerättiin palauttamalla puhdas, erillinen koneistuslastu kierrättäjille.
Seuraamme meidänteollinen alumiini CNC-työstöopas, taloudellinen perusyhtälö ohjaa jokaista tuotantoerää:
Osan kokonaishinta=(raaka-aineen paino × materiaalin hinta) + (jakson aika × konehinta) + työkalukustannukset + jälkikäsittely - (palan paino × romun takaisinostohinta)

Kun suunnittelijat prototyypit osia ottamatta huomioon metalliseos{0}}spesifisiä työkalujen vuorovaikutuksia, standardi 6061-T6 luo usein odottamattomia vikatiloja pilotituotannon aikana. Jatkuvat, sitkeät alumiinilastut kietoutuvat jännitteisten työkalujen ympärille, jolloin automaattiset sveitsiläiset sorvit pysähtyvät manuaalista lastunpoistoa varten. Sitä vastoin C36000-messingin määrittäminen mahdollistaa jatkuvan, ilman valvontaa 24/7 koneistuksen puhtaan lastun murtumisen vuoksi. Näiden myymälöiden{10}todellisuuksien ymmärtäminen estää kalliita teknisiä muutostilauksia, kun suuri tuotanto alkaa.
Koneistettavuus ja kiertoaikatalous: 6061-T6 alumiini vs C36000 messinki
Arvioimassamessinki vs alumiini CNC-työstöedellyttää lastunmuodostusmekaniikan, sallittujen leikkausnopeuksien ja työkalun taipumisvoimien analysointia.

Lastujen muodostuminen ja työkalujen kuluminen: Segmentoitu messinki vs. nauha-alumiini
Koneistusluokitukset käyttävät C36000:ta 100 %:n alan vertailukohtana. Seokset indeksoidaan C360:een nähden sallittujen leikkausnopeuksien, työkalujen kulumisnopeuksien ja pinnan viimeistelyn johdonmukaisuuden perusteella.
· C36000 messinki (100 % työstettävyys):Sisältää 2,5–3,0 % hienojakoista alkuainelyijyä. Tämä lyijy toimii sisäisenä kiinteänä voiteluaineena ja lastunmurtajana. Kovametallisisäkkeen aiheuttaman leikkausjännityksen alaisena materiaali murtuu siististi pieniksi, epäjatkuviksi neulasiksi. Leikkausvoimat pysyvät pieninä, lämmön poistuminen työkaluun on minimaalista ja työkalun kuluminen tapahtuu pääasiassa asteittaisen mikro{5}}hankauksen seurauksena.
· 6061-T6 alumiini (~80 % työstettävyys):Kuten meidänstandardoitu 6061 alumiininen CNC-työstöopas, tämä seos on erittäin sitkeä alumiini-magnesium-piikoostumus. Suurilla pintanopeuksilla 6061 pyrkii muodostamaan sisäänrakennetun-yläreunan työkalun leikkauspinnoille, jos korkea-voiteluneste tai erikoiskiillotettu kovametallisisäkappale (kuten DLC- tai timantti-kuin hiilipinnoite) eivät ole käytössä. Lastut muodostavat pitkiä, jatkuvia nauhoja, jotka voivat tehdä kriittisiä osien halkaisijoita.
· 7075-T6 alumiini (~70 % työstettävyys):Suurempi leikkauslujuus ja sinkkipitoisuus lisäävät leikkausvastusta ja työkalun taipumaa, mikä vaatii pienempää syöttöä-hammasta kohti- verrattuna C36000:aan.
CNC-syötön, nopeuden ja työstettävyysluokitusten vertailuarvo
|
Koneistusparametri |
C36000 Ilmainen-koneistus messinki |
6061-T6 alumiinia |
7075-T6 alumiinia |
|
Koneistettavuusindeksi (%) |
100 % (perustason standardi) |
80% |
70% |
|
Pintanopeus (SFM) - Karkea sorvaus |
500 – 1000+ |
600-1200 |
400-800 |
|
Feed per Revolution (IPR) |
0,006 - 0,015 |
0,004 - 0,010 |
0,003 - 0,008 |
|
Sirun morfologia |
Segmentoitu / neula (itse{0}}murtava) |
Jatkuva / nauha (lintujen{0}}pesimisriski) |
Segmentoitu / kihara |
|
Työkalun kestokerroin |
2,5 × 4,0 × perusviiva |
1,0 × perusviiva |
0,6 × 0,8 × perusviiva |
|
Built{0}}Up Edge (BUE) -trendi |
Erittäin matala |
Korkea (vaatii korkeaa voitelukykyä) |
Kohtalainen |
Romun talteenoton taloustiede: kuinka messinkilastujen takaisinosto kompensoi raakavarastokustannuksia
Suurelle-volyymillekierteitetyt komponentitja pienet sorvatut osat (halkaisijat alle 25 mm), joissa materiaalin poisto ylittää 60 % alkuperäisen tankovaraston tilavuudesta, messingillä saavutetaan usein pienempi verkkoalumiini vs messinki työstökustannuksetkuin alumiinia. Nämä taloudelliset kompromissit{1}}kuvataan yksityiskohtaisesti artikkelissammeyksityiskohtainen alumiinin CNC-työstökustannusopas.
Harkitse teollista pneumaattista liitintä, joka on valmistettu Dazao Machineryssäkorkean-volyymin tarkkoja CNC-sorvauspalveluita20 000 yksikön erissä:
· Lähtövarasto: Halkaisija 20,0 mm tanko × pituus 35 mm.
· Valmiin osan tilavuus: Vastaa 35 % aloitusmassasta (65 % lastunpoisto).
· Aloitusosan massa: alumiini=29.7 grammaa|Messinkiä=93.5 grammaa.
Materiaaliromun laskentaesimerkki (20 000 kpl):
· 6061-T6: syntyi 386 kg romua. Sirun takaisinostoprosentti=~0,90 $/kg. Kokonaisalennus=347,40 $
· C36000: syntyi 1 215 kg romua. Sirun takaisinostoprosentti=~6,20 dollaria kilolta. Kokonaisalennus=7 533,00 $
Koska C36000 messinki sietää karan syöttöä koneen maksimirajoilla ilman lintujen-pesimistä tai reunahitsausta, sykliaika putoaa 42 sekunnista (6061-T6) 26 sekuntiin (C36000). Romun jälleenmyyntiluotto yhdistettynä konetuntien säästöihin kompensoi täysin korkeammat alkuperäiset patukkavarastokustannukset.
Alumiini vs messinki kierteitetyille osille: murtumisvirheet ja asennuskustannukset
Kierteiden suunnittelu on yksi kriittisimmistä rakenteellisista eroista analysoitaessaalumiini vs messinki kierteitetyille osille.

Kylmä-hitsaus- ja irrotusriskit 6061-alumiinin suorakierteityksissä
6061-T6-alumiinin kierteet ovat alttiita mekaaniselle naarmuuntumiselle, kun ne kiinnitetään tavallisiin ruostumattomasta teräksestä valmistettuihin 304- tai 316-kiinnittimiin. Kulkeutuminen on vakava liiman kulumisen muoto, joka johtuu paikallisesta mikrohitsauksesta yhteenliitoskierteiden epäpuhtauksien yli:
1. Kiristysmomentin vaikutuksesta natiivi passiivinen alumiinioksidikerros murtuu suuren kosketusjännityksen alaisena.
2. Paljas metallinen alumiini joutuu suoraan kosketukseen ruostumattoman teräksen pinnan kanssa.
3. Suuri kitka ja paikalliset leikkausjännitykset aiheuttavat atomin siirtymistä ja mikro-hitsauksia kierteen kylkien väliin.
4. Kiinnittimen pyöriessä nämä mikro-hitsaukset leikkaavat epätasaisesti, tarttuvat ruuviin, poistavat sisäkierreprofiilit ja romuttavat koko komponentin.
Estä rappiota ja saavuttaatarkkuusalumiinin CNC-työstötoleranssitkierreominaisuuksissa insinöörien on sisällytettävä toissijaiset kierrevahvikkeet:
· Helicoil-langan sisäosat:Edellyttää erikoistunutta STI (Screw Thread Insert) -tappia, manuaalista tai puoli{0}}automaattista lisäystä, tangon-katkaisua ja toissijaista mittatarkastusta.
· Keensert/Avain{0}}lukitusosat:Vaatii vastaporaus-, kierteitys- ja mekaanisen käyttö{0}}tappien kiinnitystoiminnot.
Alumiinilangan kokonaiskustannukset=Peruskierteityskustannukset + STI-kierretyökalujen Premium + lisäosan komponenttikustannukset (0,15–0,85 perreikä) + toissijainen työ (0,85)perhole)+Toissijainen työ(0,30–1,20 dollaria per reikä) + hylkäysriski
Itsevoitelevat{0}}C360 messinkiliittimien ja venttiilirunkojen sisäiset kierteet
Sitä vastoin C36000 messingillä on alhainen kitkakerroin terästä vastaan (μ ≈ 0,18 - 0,22 verrattuna μ ≈ 0,45 - 0,60 käsittelemättömän alumiinin terästä vastaan).
1. Suora ketjutus:C360-messinki hyväksyy suoran yksipistekierteen-tai nopean-kierteen mikro-kierrekokoon (M1.2 - M3.0) ilman repeytymistä tai hilseilyä.
2. Toistuvat huoltojaksot:Messingin sisäkierteet kestävät toistuvia kokoonpano- ja purkukertoja (100+ jaksoa) ilman sivureunaa, materiaalin poiminta tai vaatimusta kierreliitoksista.
3. Pneumaattinen ja hydraulinen tiivistys:NPT-, BSPP- ja metrisille kartiokierteilleventtiilin rungotjamessinkiliittimet, messinki muuttaa muotoaan elastisesti mikro-tasolla vääntömomentin alaisena, jolloin syntyy ilmatiivis metalli---metallitiiviste, joka vastustaa spiraalimaisia vuotoreittejä paljon luotettavammin kuin raakaalumiini.
Kierteen leikkauslujuus,{0}}ulosvetovoima ja kokoonpanotyön vertailu
|
Säikeen ominaisuus |
6061-T6 suorahana |
6061-T6 helicoil-insertillä |
C36000 Direct Tap |
|
Galling Risk (SS-kiinnikkeellä) |
Erittäin korkea |
Matala (teräs-teräkselle-) |
Erittäin alhainen |
|
Ulosveto-leikkauslujuus (M6x1,0) |
~9,2 kN |
~14,8 kN |
~13,6 kN |
|
Kokoonpanotoimintojen määrä |
1 (Suoranapautus) |
4 (Napauta, aseta, katkaise tang, tarkista) |
1 (Suoranapautus) |
|
Napauta Breakage Rate in Blind Holes |
Keskinkertainen (sirupakkauksen riski) |
Korkea (erikoistunut STI-hana) |
Lähes nolla (neulalastut) |
|
Suositeltu vähimmäissitoumus |
1,5 × nimellishalkaisija |
1,0 × nimellishalkaisija |
1,0 × nimellishalkaisija |
RoHS-vaatimustenmukaisuus ja{0}}lyijytön messinki: piilotettu CNC-koneistusrangaistus
Vaikka C36000-messinki tarjoaa vertaansa vailla olevaa koneistustehokkuutta, maailmanlaajuiset ympäristötoimet asettavat toimitusketjuun vakavia rajoituksia. Direktiivit, mukaan lukien EU:n RoHS, REACH ja US Safe Drinking Water Act (NSF/ANSI 61 ja NSF/ANSI 372), rajoittavat juomaveden ja kulutuselektroniikkakomponenttien lyijypitoisuuden alle 0,1–0,25 painoprosenttiin.
Perinteisten määrittäminen6061 alumiini vs C360 messinkisäännellyille kokoonpanoille laukaisee vaatimustenmukaisuushäiriöt. Kuitenkin korvaamallalyijytöntä{0}}messinkiäAlloys ottaa käyttöön ankaria valmistusrangaistuksia, jotka muuttavat projektin taloudellisuutta.

Piin ja Eco Brassin leikkausvastus ja työkalujen heikkeneminen
Lyijyttömät -vaihtoehdot, kuten C69300 (Eco Brass / Silicon Brass) tai C27450, korvaavat lyijyn elementeillä, kuten piillä, vismutilla tai fosforilla, mikä lisää lastun rikkoutumista. Nämä kemialliset muutokset aiheuttavat vakavia CNC-haasteita:
· Hankaavat silikonifaasit:C69300:ssa pii yhdistyy kuparin kanssa muodostaen kovia metallien välisiä faaseja, jotka hiovat karbidin leikkuureunoja nopeasti. Kylkien kulumisasteet kasvavat 300 % - 450 % verrattuna C36000:aan.
· Korkea leikkausvastus:Lyijyttömän messingin muodonmuutokseen tarvittavat leikkausvoimat kasvavat noin 40 %, mikä lisää lämpöä työkalun-rajapinnassa. Karan nopeudet on vähennettävä 800+ SFM:stä 300-450 SFM:iin, jotta vältetään terän lämpövaurio.
· Purseen muodostuminen ja lastujen käärintä:Piitä sisältämättömät seokset (kuten puhdas kupari-sinkki-alfa-messingit) tuottavat jatkuvia, sitkeitä purseita poikittais-porattuihin reikiin, mikä edellyttää automaattista jäysteenpoistoa tai manuaalista purseenpoistoa.
Pintakäsitelty-6061-T6-alumiini kustannus-tehokkaana lyijyttömänä vaihtoehtona
Kun suunnittelutiimien on saavutettava tiukka-lyijytön säännöstenmukaisuus tiukkojen kustannustavoitteiden puitteissa, Dazao Machinery neuvoo usein korvaamaan messingin kokonaan-pintakäsitellyllä 6061-T6-alumiinilla.
Juomanesteventtiilin valmistuskustannusten vertailu (10 000 yksikön erä):
· C36000 lyijyä sisältävä messinki: Base Line ($4.20 per part) ->Ei{0}}yhteensopiva juomaveden kanssa
· C69300 Lyijy-Vapaa messinki:7,85 $ per osa (+87% kustannusten nousu syklin ajan ja työkalun kulumisen vuoksi)
· 6061-T6 alumiini + sähkötön nikkelipinnoitus (ENP 15 µm): 5,10 $ per osa (+21 % hinta yli C360, 35 % halvempi kuin C69300)
Vaihtamalla 6061-T6-alumiiniin, joka on käsitelty korkea-fosforipitoisella kemiallisella nikkelipinnoituksella tai tyypin III kovaanodisaatiolla NSF--yhteensopivalla PTFE-tiivisteellä, valmistajat saavuttavat täyden yhteensopivuuden, pienen osan painon ja korroosionkestävyyden ilman piiseostettujen messinkien työstörajoituksia.
Lujuus, jäykkyys ja paino: Alumiini vs messinki Rakenteellinen suorituskyky
Massa ja ominaislujuus sanelevat alumiinin ja messingin välisen rajan rakenteellisissa ja liikkuvissa mekanismeissa.
Paino{0}}herkät sovellukset: robotiikka, droonit ja kädessä pidettävät kotelot
· 6061-T6 alumiinin tiheys:2,70 g/cm³ (0,0975 lb/in³)
· 7075-T6 alumiinin tiheys:2,81 g/cm³ (0,1015 lb/in³)
· C36000 messingin tiheys:8,50 g/cm³ (0,307 lb/in³)
Kun vertaaalumiini vs messinki paino, messinki on 3,15 kertaa tiheämpi kuin tavalliset alumiiniseokset. Ilmailualalla, robotiikassa, drone-gimbaleissa ja kädessä pidettävissä elektroniikkakoteloissa tämä massaero eliminoi messingin rakenteellisista näkökohdista. Jousittamaton massa autojen jousituksissa ja inertia moni-akselisissa robottikäsivarsissa edellyttävät rakenteellisen alumiinin tarjoamaa suurta lujuus---painosuhdetta. Kun vaaditaan lopullista vetokykyä, meidänluja{0}}7075-alumiininen CNC-työstöopasyksityiskohtaisesti kuinka 7075 vastaa hiiliteräksen ominaisuuksia -kolmannesmassasta.
Mekaanisten ominaisuuksien vertailumatriisi
|
Mekaaninen ominaisuus |
6061-T6 alumiinia |
7075-T6 alumiinia |
C36000 Ilmainen-koneistus messinki |
C26000 messinkipatruuna |
|
Lopullinen vetolujuus (MPa) |
310 |
572 |
400 |
425 |
|
Vetolujuus, tuotto (MPa) |
276 |
503 |
310 |
200 |
|
Murtovenymä (%) |
12 % - 17 % |
9 % - 11 % |
15 % - 20 % |
40 % - 60 % |
|
Elastisuusmoduuli (GPa) |
68.9 |
71.7 |
97.0 |
110.0 |
|
Brinell-kovuus (HB) |
95 |
150 |
130 |
100 |
|
Ominaislujuus (kN·m/kg) |
115 |
204 |
47 |
50 |

Korkeat-massatekniikan edut: tärinänvaimennus ja kineettinen inertia
Arvioimassaalumiini vs messinki lujuussisältää enemmän kuin vetolujuusluvut. Suuri massa tarjoaa tärkeitä toiminnallisia etuja:
1. Tärinänvaimennus ja harmoninen absorptio:Messingin suurempi tiheys ja sisäinen akustinen vaimennus vaimentaa tärinää tarkkuusinstrumenttien koteloissa, metrologisissa optisissa kiinnikkeissä ja korkealaatuisissa{0}}äänimuuntimien jalustoissa.
2. Pyörimishitaus:Vauhtipyörät, mekaaniset säätimet ja tasapainottavat vastapainot hyötyvät messingin suuresta massa{0}}tilavuussuhteesta-, mikä minimoi tilaverhot ja maksimoi kineettisen energian varastoinnin.
3. Tunteva arvo ja koettu laatu:Kuluttajayleistuotteet, huippuluokan{0}}autojen sisätilojen nupit ja lääketieteellisen valvonnan ohjausliitännät käyttävät messinkiä sen vankan painon ja pehmeän käyttötuntuman vuoksi.
Lämmön- ja sähkönjohtavuus: jäähdytyselementit vs sähköliittimet
Lämpö- ja sähkönsiirtoominaisuudet eroavat jyrkästi kupari-- ja alumiini-pohjaisten metalliseosten välillä, mikä vaikuttaa lämmönhallintaan ja elektronisten laitteiden valintaan.
Jäähdytyselementin hajoamistehokkuus: 6061 alumiini vs C360 messinki
· 6061-T6 alumiinin lämmönjohtavuus: 167 W/m·K
· 6063 Alumiini (puristettu/jyrsitty): 201 W/m·K
· C36000 Messinki Lämmönjohtavuus: 115 W/m·K
· Puhdas kupari (C11000): 390 W/m·K
Yleinen suunnitteluvirhealumiini vs messinki lämmönjohtavuuskoska puhdas kupari päihittää alumiinin, messingin on myös oltava alumiinia parempi. Todellisuudessa kuparin seostaminen 35–37 % sinkkipitoisuudella rikkoo kidehilan ja hajottaalämmönjohtavuusjopa 115 W/m·K (noin 31 % pienempi kuin 6061-T6 alumiini).
Ominaislämmön hajoamissuhde (lämmönjohtavuus / tiheys):
· 6061-T6 Alumiini: 167 / 2.70=61.85 (W·m²)/(kg·K)
· C36000 Messinki: 115 / 8.50=13.53 (W·m²)/(kg·K)
Alumiini tarjoaa 4,5 kertaa paremman lämmönpoistotehokkuuden painoyksikköä kohden kuin messinki. Jäähdytyslevyille, tehopuolijohdejäähdytyslevyille ja LED-moottorikoteloille, monimutkaisille komponenteille koneistettumoniakseliset CNC-jyrsintäpalvelutetusijalle yksinomaan alumiiniseokset.
Kosketinkestävyys ja hapettuminen: Messinkiliittimet vs. alumiininastat
· 6061-T6 Sähkönjohtavuus:~43 % IACS (kansainvälinen hehkutetun kuparin standardi)
· C36000 messinki sähkönjohtavuus:~26 % IACS
Arvioimassaalumiini vs messinki sähkönjohtavuuspaljastaa mielenkiintoisen paradoksin. Vaikka 6061-T6 alumiinilla on suurempi bulkkisähkönjohtavuuskuin C36000 messinki, alumiini muodostaa ohuen, sitkeän natiivioksidikalvon millisekunnissa ilmakehän altistumisesta. Alumiinioksidi on sähköeriste, jonka dielektrinen läpilyöntolujuus on yli 10^6 V/m.
· Alumiinikosketinongelma: Käsittelemättömät alumiiniset sähkökosketinlevyt luovat suuren liitäntäresistanssin, mikä johtaa paikalliseen kuumenemiseen, jännitteen putoamiseen ja koskettimen heikkenemiseen, ellei niitä ole päällystetty nikkelillä, tinalla tai hopealla.
· Messinkiliitännän etu: C360-messinki muodostaa pehmeän, puolijohtavan tummuuskerroksen, joka hajoaa helposti mekaanisen pyyhkimispaineen vaikutuksesta liittimen yhdistämisen aikana. Tämä varmistaa vakaan, alhaisen kosketusvastuksen tuhansien asennusjaksojen aikana, mikä tekee messingistä suositellun metalliseoksenterminaalit, RF-koaksiaaliliittimien kotelot, moninastainen pyöreäsähköliittimetja maadoituskorvakkeet.
Korroosionkestävyys ankarissa ympäristöissä: Galvaaninen kytkentä vs. sinkin poisto
Korroosiohäiriöt nesteiden käsittelyssä ja laivakokoonpanoissa johtuvat erilaisista sähkökemiallisista hajoamismekanismeistaalumiini vs messinki korroosio.

Galvaanisen korroosion riskit merenkulun ja{0}}korkean kosteuden kokoonpanoissa
Alumiinilla on aktiivinen (anodinen) asema galvaanisessa sarjassa (-0,70 V - -0,90 V verrattuna tavalliseen kalomelielektrodiin).
Kun 6061-T6 alumiininen jakotukki koskettaa suoraan jalompaa katodimetallia (kuten 316 ruostumatonta terästä, kuparia tai titaania) elektrolyytin läsnä ollessa:
1. Alumiini toimii uhrautuvana anodina ja käy läpi vakaviagalvaaninen korroosiokiinnitysreikien ympärillä.
2. Pisteet rikkovat nesteen-tiivisteen O-uria, mikä aiheuttaa järjestelmän paineen alenemisen.
3. Lieventäminen vaatii ei--johtavia eristysholkkeja tai Mil-A-8625 Type II/III anodisointia yhdistettynä kromaattikonversiopinnoitteisiin.
Sinkinpoistohuokoisuus C360 messinkinesteen jakotukissa
C36000 messinki sisältää noin 61 % kuparia ja 36 % sinkkiä, mikä muodostaa kaksivaiheisen metallurgisen rakenteen. Sinkki-rikas beetafaasi on herkkäsinkin poistoaltistuessaan seisovalle vedelle, klooratuille kunnallisille tarvikkeille tai lievästi happamille nestevirroille:
1. Sinkkiatomit liukenevat valikoivasti messinkikidehilasta nestemäiseen väliaineeseen.
2. Jäljelle jäänyt kupari kertyy uudelleen komponentin pinnalle heikona, huokoisena, sieni{2}}matriisina.
3. Komponentti säilyttää alkuperäisen ulospäin suuntautuvan geometriansa, mutta menettää kaiken rakenteellisen eheyden ja lopulta repeytyy normaalissa hydraulisessa linjapaineessa.
Dazao Industrial Failure -tapaus:
Asiakas otti käyttöön C36000-messingiset nesteen jakoputket rannikon murtovesijäähdytysjärjestelmässä korvatakseen galvaanisen pisteen takia rikkoutuneita alumiinijakoputkia. 11 kuukauden kuluessa C360-jakotukit alkoivat vuotaa nestettä kiinteiden 4 mm:n metalliseinien läpi. Dazaon insinöörien suorittama metallurginen mikro-leikkaus paljasti täydellisen beeta{7}-vaiheen sinkinpoiston, joka ulottui 85 %:iin seinämän paksuudesta.
Korjaava ratkaisu:Dazao muutti komponentin DZR-messinkiin (C35330 / CW602N, arseenin-estetty sinkinpoisto-kestävä messinki) jännityksen-poistohehkutussyklillä, mikä korjasi vian kokonaan.
Pinnan viimeistely, pinnoituksen yhteensopivuus ja materiaalinvalintamatriisi
Pintamuunnos- ja galvanointivaihtoehdot vaihtelevat merkittävästi perusmetallien kemian mukaan.
Anodisointi (tyyppi II / tyyppi III) ja kemialliset konversiopinnoitteet
Insinöörit voivat viitata meidänvakio alumiinipinnan viimeistelyopasyksityiskohtaiset kylpykemiat ja kerrosrakenteet:
· Tyypin II anodisointi:Luo 10–25 µm:n huokoisen oksidikerroksen, joka hyväksyy eloisat orgaaniset ja epäorgaaniset väriaineet (musta, sininen, punainen, kirkas) ja tarjoaa samalla hyvän perussuojan.
· Tyypin III kovapinnoitteen anodisointi:Luo tiheän 25–50 µm keraamisen oksidikerroksen, jonka pintakovuus on 60–70 HRC äärimmäisen kulutuskestävyyden saavuttamiseksi.
· Kemiallinen konversiopinnoite (Chem Film / Alodine):Säilyttää sähkönjohtavuuden ja tarjoaa samalla peruskorroosiosuojan MIL{0}}DTL-5541-määritysten mukaisesti.
· Helmipuhallus:Vakiovalmiste, jossa käytetään #8–12 lasihelmiä tai keraamisia materiaaleja suunnattujen jyrsintätyökalujen jälkien poistamiseksi, jolloin saadaan yhtenäinen mattapinta.
Mekaaninen kiillotus, passivointi ja galvanointi
· Tarkkuus messingin kiillotus:Tuottaa peili{0}}kirkkaan pinnan (Ra alle 0,1 µm) näkyvälle ulkoverhoukselle, optisille kehyksille ja ylellisille instrumenteille.
· Passivointi ja tummumista estävä{0}}pinnoite:Bentsotriatsolikalvojen tai kirkkaiden orgaanisten lakkojen levitys hapettumisen ja ruskean oksidin tummumisen estämiseksi kosteissa ympäristöissä.
· Suora messinkipinnoitus:Messinki tarjoaa ihanteellisen alustan suoralle sähköpinnoitukselle (nikkeli, kromi, kulta) ilman, että alumiiniseoksille vaaditaan monimutkaisia sinkaattiesikäsittelyvaiheita-.
Materiaalinvalintamatriisi CNC-koneistetuille komponenteille
|
Suorituskykyparametri |
6061-T6 alumiinia |
7075-T6 alumiinia |
C36000 Ilmainen-koneistus messinki |
|
Komponentin massa/paino |
Matala (paras) |
Matala (paras) |
Korkea (3,15× raskaampi) |
|
Työstettävyys ja työkalun käyttöikä |
Hyvä (80 %) |
kohtalainen (70 %) |
Erinomainen (100 %) |
|
Langan kulumis-/halkeamiskestävyys |
Huono (vaatii lisäosat) |
Kohtalainen |
Erinomainen (Direct Tap) |
|
Lämpöhäviö |
Korkea (167 W/m·K) |
Keskitaso (130 W/m·K) |
Keskitaso (115 W/m·K) |
|
Kuiva sähkökontaktin vakaus |
Huono (eristävä oksidi) |
Huono (eristävä oksidi) |
Erinomainen (alhainen kontakti R) |
|
Syvä{0}}sokean reiän kierteitysturva |
Keskitaso (sirupaketti) |
Kohtalainen |
Korkea (segmentoidut neulasirut) |
|
Raaka-ainevarastokustannukset / kg |
Matala ($) |
Keskitaso () |
Korkea ($) |
|
Romuarvon palautuspotentiaali |
Matala |
Matala |
Korkea (jopa 75 % takaisinosto) |
|
Anodisointikyky |
Erinomainen (tyyppi II/III) |
Hyvä (tyyppi II/III) |
Ei sovelleta- |
Dazao Engineering -päätösmatriisi: Kuinka valita seuraavaa CNC-projektia varten
Käytä tätä vaiheittaista--logiikkapolkua viimeistelläksesi materiaalimääritykset ennen tarjouspyyntöjen antamistaalumiini vs messinki liitoksistatai rakenneosat:
1. Onko komponenttien kokonaismassa tai rakenteellinen hitaus ensisijainen toiminnallinen rajoite?
· Kyllä: Valitse 6061-T6 (yleinen rakenne) tai 7075-T6 (suuri jännitys).
· Ei: siirry vaiheeseen 2.
2. Onko osassa mikro-kierteet (M3 tai pienempi), syvä sisäkierteitys tai 50 tai useampi kokoonpanohuoltojakso?
· Kyllä: Valitse C36000 Brass poistaaksesi kierteen naarmuuntumisen ja poistaaksesi toissijaisen terän asennustyön.
· Ei: siirry vaiheeseen 3.
3. Onko komponentti aktiivinen konvektiivinen jäähdytyselementti tai lämmönjohtavuuskiinnike?
· Kyllä: Valitse 6061-T6 tai 6063 alumiini.
· Ei: siirry vaiheeseen 4.
4. Onko komponentti sähkönasta, anturin kärki, RF-liittimen kuori tai maadoituspiste?
· Kyllä: Valitse C36000 Brass (valinnainen kulta- tai nikkelipinnoitus).
· Ei: siirry vaiheeseen 5.
5. Vaatiiko osa suurta materiaalinpoistoa (vähintään 60 %) suuren -volyymin sveitsiläisellä CNC-sorvilla?
· Kyllä: Suorita romu{0}}muokatun syklin ajan analyysi. C36000 Brass alittaa usein valmiiden alumiiniosien hinnoittelun nopeiden kiertoaikojen ja korkeiden romualennusten vuoksi.
· Ei: Valitse 6061-T6 alumiini saadaksesi alhaisimmat perusosakustannukset.
Optimoi tarkka CNC-valmistuksesi Dazao Machineryn avulla
Materiaalin valinta vaikuttaa suoraan osien luotettavuuteen, kiertoaikaan ja tuotannon taloudellisuuteen.Xiamen Dazao -koneettoimii edistyneellä moni{0}}akselillaCNC-jyrsintä, tarkkuussveitsiläiset sorvit ja sorvauskeskukset sertifioidutISO9001:2015jaIATF16949:2016. Riippumatta siitä, vaatiiko suunnittelusi suurta-volyymiämessingin CNC-työstötai kevytalumiini CNC-työstö, suunnittelutiimimme arvioi CAD-mallisi, suorittaa tiukkoja DFM-arviointeja ja laskee tarkan syklin-to-talouden.

UKK
01.Miksi C360-messinki on helpompi työstää CNC-laitteilla kuin 6061-alumiinia?
02.Miksi ruostumattomasta teräksestä valmistetut pultit takertuvat suoraan{0}}kierretettyihin alumiinireikiin?
03.Miten lyijytön{0}messinki vaikuttaa CNC-työstökustannuksiin verrattuna standardiin C360?
04.Voivatko messinkiosat maksaa vähemmän valmistaa kuin alumiiniosat CNC-sorveissa?
05.Onko messinki parempi kuin alumiini elektronisissa jäähdytyslevyissä?
06.Mikä aiheuttaa ennenaikaista korroosiota messinkiventtiilin rungoissa verrattuna alumiiniin?