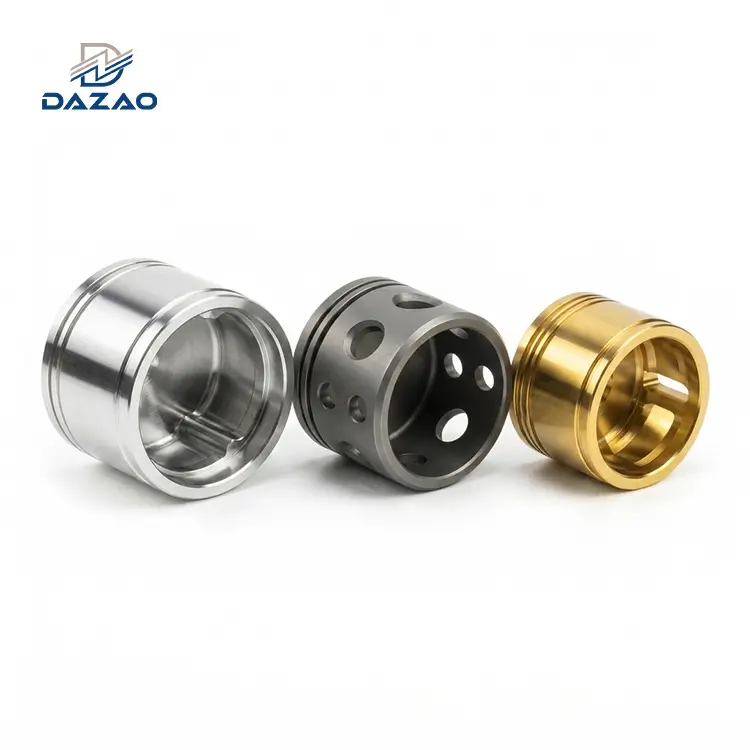
Ilmailu-, optisten instrumenttien ja korkeataajuisten mikroaaltojen pakkaussektoreilla vain muutaman mikrometrin lämpösiirtymä aiheuttaa täydellisen järjestelmävian. Kun laserkannattimet tai satelliittiviestintäkotelot kokevat lämpötilan vaihteluita, insinöörit määrittelevät materiaalit, jotka kestävät lämpölaajenemista.
Invar 36 ja Kovar ovat ehdottomia alan standardeja lämpöliikkeen vähentämiseksi. Tiukkojen toleranssien saavuttaminen näissä materiaaleissa aiheuttaa kuitenkin vakavia valmistushaasteita.Vähälaajenevien metalliseosten työstövaatii erilliset suunnitteluprotokollat. ISO9001:2015- ja IATF16949:2016-sertifioitunaräätälöityjen osien valmistajaKiinassa Xiamen Dazao Machinery suorittaa tiukkaa metallurgista ja mittavalvontaa. Emme vain leikkaa metallia; varmistamme, että lopulliset komponentit säilyttävät absoluuttisen mittavakauden äärimmäisissä lämpöympäristöissä.
Myymälän todellisuus: Miksi Invar 36:n ja Kovarin työstö rikkoo työkaluja?
Näiden metalliseosten työstettävyyden arvioiminen vaatii katsomista materiaalitietolehtiä pidemmälle. Keskustelut ammattikoneistajafoorumeilla paljastavat operaattorien päivittäin kohtaamia raakoja vaikeuksia.
Invar 36 Millingin purukumiloukku
Operaattorit vertailevat useinkoneistus Invar 36purukumin leikkaamiseen. Korkea nikkelipitoisuus tekee seoksesta erittäin sitkeän ja kestää lastujen murtumista. Puhtaasti leikkaamisen sijaan materiaali repeytyy. Pitkät, sitkeät lastut kietoutuvat päätyjyrsintään, mikä johtaa välittömään-reunaan (BUE). Tämä ilmiö tuhoaa leikkuutyökalun geometrian ja huonontaa aggressiivisesti pinnan viimeistelyä, jolloin aPintakäsittely Ra 0,8lähes mahdotonta ilman erityistä työkalugeometriaa.
Kovarin CNC-osat ja kova työkarkaisu
Kovar esittää toisenlaisen mekaanisen uhan. Konemiehet varoittavat jatkuvasti, ettei työkalu saa hieroa materiaalin pintaa. Jos leikkuutyökalu viipyy Kovar-pinnalla edes sekunnin murto-osan ajan, paikallinen työ{2}}kovettuu välittömästi. Seuraava työkalun syöttö osuu tähän karkaistuun vyöhykkeeseen, mikä johtaa välittömään katastrofaaliseen työkaluvikaan tai vakavaan terän murtumiseen. Tämä lisää romun määrää ja aiheuttaa piilotettuja rakenteellisia vikoja.

Kolme piilotettua valmistusloukkua matalalaajenevien metalliseosten työstyksessä
On helppoa tunnistaa konepaja, joka väittää pystyvänsä leikkaamaan näitä metalleja. On harvinaista löytää toimittajaa, joka ymmärtää materiaalitieteen taustalla. Tässä on kolme kriittistä ansaa, joita tavalliset konepajat eivät pysty ratkaisemaan.
Loukku 1: Pinta-CTE-vika aggressiivisesta leikkauksesta
Vakiotyöpajat työntävät usein syöttönopeuksia ja leikkaussyvyyttä lyhentääkseen työkiertoaikoja. Aggressiivisten työstöratojen käyttäminen Invar 36:een tuottaa valtavaa lämpöä ja mekaanista rasitusta leikkausalueelle. Tämä muodostaa syvän jäännösjännityskerroksen työstetylle pinnalle.
Teknisestä näkökulmasta tämä jännityskerros muuttaa lejeeringin paikallisia fysikaalisia ominaisuuksia. Pinta lämpölaajenemiskerroin (CTE) poikkeaa ydinmateriaalista CTE. Vaikka pidät a±0,005 mm toleranssikoneen alustalla osa vääntyy ja osoittaa paikallista lämpölaajenemista toiminnallisten lämpökuormien vaikutuksesta.
Trap 2: Phantom CMM -data ja lämpöstabiilisuus
TarkastusKovar CNC osatvälittömästi koneistussyklin jälkeen tuottaa haamutietoja. Lejeerinkin sisäinen hilarakenne on voimakkaasti sekoittunut leikkausvoimista. Osa voi mitata täydellisestiKoordinaattimittauskone (CMM)20 asteessa, mutta 72 tunnin sisällä jäännösjännitykset vapautuvat luonnollisesti aiheuttaen geometrian siirtymisen.
Dazao Machinery kieltää tiukasti välittömän lopputarkastuksen valvotuille laajeneville metalliseoksille. Käytämme pakollista jännityksenpoistohehkutusta ja lämpökiertoprosessia. Altistamme puolivalmiit komponentit vuorotellen korkeille ja matalille lämpötiloille pakottaaksemme sisäisen hilan vakautumisen. Suoritamme lopullisen CMM-tarkastuksen vasta sen jälkeen, kun tämä lämpösykli takaa absoluuttisen geometrisen lukituksen.
Loukku 3: Lämpöerän vaihtelut ja viljan anisotropia
Hankintaryhmät luottavat usein täysin vakiomateriaalitestausraportteihin. Matala-terästehtaat kuitenkin tuottavat Invar 36:ta, jonka sisäiset raerakenteet ovat epäjohdonmukaisia. Tämä metallurginen epäjohdonmukaisuus johtaa anisotropiaan, mikä tarkoittaa, että materiaali laajenee eri nopeuksilla pitkin X- ja Y-akseleita.
Huonosti sulatetun raaka-aineen käyttö takaa vian optisissa rungoissa. Tiukana tehdasstandardina Dazao velvoittaa raaka-aineiden tiukan jäljitettävyyden. Analysoimme lämpöerän tiedot ja suoritamme ultraääni- tai raerakenteen tarkastuksen varmistaaksemme isotrooppisen käyttäytymisen ennen kuin yksi aihio tulee CNC-koneeseen.
Materiaalien käyttäytymisen vertailu: Invar 36 vs. Kovar
Ymmärtääkseen erityiset prosessointivaatimukset insinöörien on arvioitava perusominaisuudet verrattuna tavallisiin työstömateriaaleihin.
|
Materiaali |
CTE (ppm/aste 20-100 asteessa) |
Työstettävyysluokitus |
Ensisijainen CNC-haaste |
Pakollinen julkaisu-prosessi |
|
Invar 36 |
1.2 |
25% |
kuminen, rakennettu{0}}yläreuna (BUE) |
Stressiä lievittävä hehkutus |
|
Kovar |
5.1 |
30% |
Nopea työkarkaisu |
Lämpöpyöräily |
|
Al6061-T6 |
23.6 |
270% |
Ei mitään (perustason viite) |
Anodisointi |
Dazaon koneistusfilosofia: Tarkka prosessinhallinta
Näiden metallurgisten haasteiden voittaminen edellyttää standardien alumiinin tai teräksen työstöprotokollien luopumista. Dazao toteuttaa tarkat tekniset ohjaukset koko tuotantokerroksessa.
Työstögeometria ja trokoidinen työstöratastrategia
Taistellakseen Invar 36:n tahmeaa luonnetta vastaan ohjelmoijamme määrittelevät umpikovametallijyrsimet, joissa on erittäin positiiviset harakulmat ja erittäin-terävät leikkuureunat. Vältämme paksuja PVD-pinnoitteita, jotka kiertävät leikkuureunaa. Tavallisten offset-työstöratojen sijaan5-akseliset CNC-koneet, käytämme trokoidaalista jyrsintästrategioita. Tämä ylläpitää ohutta, tasaista lastua ja rajoittaa fyysistä kosketusaikaa työkalun ja työkappaleen välillä työntäen lämpöä lastuun eikä osaan.

Absoluuttinen syöttönopeuskuri
Kovaria leikattaessa syöttönopeuden epäröintiä ei voida hyväksyä. CAM-insinöörimme ohjelmoivat jäykät syöttönopeudet varmistaakseen jatkuvan työkalun käytön. Hyödynnämme moniakselisissa ohjaimissamme kehittyneitä-ennakonalgoritmeja estämään karaa hidastumasta ahtaissa kulmissa. Ylläpitämällä aggressiivista ja jatkuvaa0,002 IPT-sirun kuorma, pakotamme leikkuureunan leikkaamaan tiukasti edellisen ajon synnyttämän{0}}karkaistun kerroksen alta.
Korkeapaineinen{0}}jäähdytysnesteen integrointi
Tavallinen tulvajäähdytysneste ei pysty puhdistamaan Invar 36 -sirua. Dazao käyttää ohjelmoitavia 1000 PSI:n korkean-paineen-läpi{4}}spindle coolant (TSC) -järjestelmiä. Tämä nopea{6}}neste toimii mekaanisena kiilana ja rikkoo fyysisesti jatkuvat lastut ja sammuttaa samalla leikkausvyöhykkeen. Tämä eliminoi BUE:n ja suojaapinnan eheyskoneistetuista ominaisuuksista.
Hankintaopas: Mukautettujen ohjattujen laajennusosien todelliset kustannukset
Kumppanin arvioiminen vähälaajenevien metalliseoskomponenttien suhteen edellyttää sen prosessin ohjauksen analysointia pelkän koneen tuntihinnan sijaan. Alempi osa{1}}osahinta johtaa usein katastrofaalisiin kokoonpanovirheisiin, jos toimittaja ohittaa jännityksenpoistojaksot tai jättää huomioimatta lämpöerän anisotropian. Vahvasti sertifioidun suunnittelulaitoksen valitseminen varmistaa, että optiset tai ilmailujärjestelmäsi toimivat tarkasti suunnitellusti.

UKK
01.Miksi Invar 36 luo jatkuvasti lintujen pesiä päätetehtaan ympärille?
02.Porani napsahtaa jatkuvasti, kun koneistan Kovaria. Mikä meni pieleen?
03.Voinko napauttaa pieniä lankoja Invar 36:ssa, vai rikkooko se hanan?
04.Miksi Kovar-osani vääntyi heti sen jälkeen, kun otin sen ruuvipuristimesta?
05.Onko jäähdytysnesteen valinnalla todella väliä Invar 36:n leikkaamisessa?
06.Kuinka voin välttää{0}}Kovarin kovettumisen viimeistelyssä?