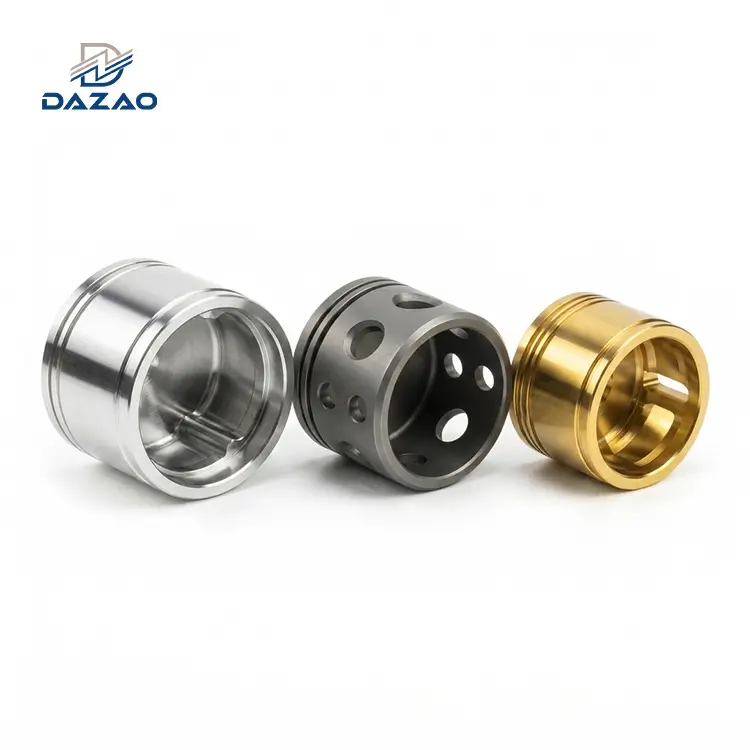
Mekaniikkainsinööreille, projektipäälliköille ja hankintajohtajillecnc-alumiiniset sorvausosat, yhtenäisen mittavakauden, tiukkojen geometristen toleranssien ja sub{0}}mikronin pinnan viimeistelyn saavuttaminen edellyttää kolmen fyysisen vikatilan suoraa hallintaa:Built{0}}Up Edge (BUE)työkalun heikkeneminen, koneistuksen-jälkeinen jäännösjännitysvenymä ja kemiallinen esikäsittely{1}}mittojen eroosio ennen anodisointia.
Tärkeimmät teknisen suorituskyvyn indikaattorit
|
Tekninen parametri/metriikka |
Commercial Standard Benchmark |
Dazao Precision Production Limit |
Ensisijainen suunnittelustrategia |
|
Koneistustoleranssi (OD/ID) |
±0,025 mm (±0,0010 tuumaa) |
±0,005 mm (±0,0002 tuumaa) |
Lämpöstabiloidut sorvit + suljetun{1}}silmukan optinen CMM-palaute |
|
Pinnan viimeistely (Ra) |
Ra1,6 μm (63 μin) |
Ra0,4 μm (16 μin) |
Kiillotettu PCD-timanttityökalut + 70 Tangon korkeapaineinen-jäähdytysneste (HPC) |
|
Raaka-aineen temperointi |
T6 vakio |
T651 Stressiä lievitetty |
Poistaa epäsymmetrisen jännityksen vääntymisen syvien sorvausleikkausten aikana |
|
Anodisoinnin esi{0}}kompensaatio |
Takautuva tarkastus |
Matemaattinen offset |
Vastaa 5–12 μm:n alkalisen syövytyksen häviöstä oksidikalvon kasvua vastaan |
|
Ohuen{0}}seinän ovaali |
0,025 mm |
0,003 mm |
360-asteen pietsoohjatut pehmeät leuat + 2-vaiheen kiinnitysprotokolla |
|
Kierteen nousun toleranssi |
Luokka 2A / 2B |
Luokka 3A/3B |
Optiset jakomikrometrit + esi-pinnoitteen halkaisijan siirtymät |
Tuomio:Tarkkuuscnc sorvaus alumiiniariippuu T651:n jännitys-kevennettyjen materiaalien valinnasta, korkean-haravakiillotetun PCD-työkalujen käyttämisestä lastujen kääreen poistamiseksi ja kemiallisten mittamuutosten jälkikäsittelyn-kompensoimisesta CAD-malleja.
CNC-sorvauksen alumiinin mekaaniset ja metallurgiset realiteetit
Alumiiniseosten sorvaus CNC-sorvilla näyttää yksinkertaiselta materiaalin alhaisen leikkausmyötölujuuden ja korkean lämpödiffuusivuuden ansiosta. Alumiinin cnc-sorvaus aiheuttaa kuitenkin selkeitä fysikaalisia ja mekaanisia ilmiöitä, jotka usein vaarantavat tiukkojen-toleranssikomponenttien sarjatuotannon aikana. Jos haluat laajemman näkökulman jyrsintä- ja sorvausmekaniikkaan, ota yhteyttäkattava alumiininen CNC-työstöopas.
Fysikaalinen mekaniikka: alumiiniseokset vs. hiiliteräkset
Rakenteellisten alumiiniseosten kimmomoduuli (E) on noin 69 GPa, kun keskipitkän -hiiliteräksen 205 GPa. Tämä pienempi jäykkyys tarkoittaa, että alumiini deformoituu kolme kertaa enemmän identtisillä radiaalisilla leikkausvoimilla (Fr) aikanaalumiinisorvin työstö.
δ=(Fr⋅L3)/(3⋅E⋅I)
Jossa:
· δ= Työkappaleen säteittäinen taipuma (mm)
· Fr= Radiaalinen leikkausvoima (N)
· L= Akselin ulkoneman pituus (mm)
· E= Elastinen moduuli (MPa)
· I=Alueen hitausmomentti (mm4)
Lisäksi alumiinin lämpölaajenemiskerroin (CTE) on noin
23×10−6/K klo 20∘C-lähes kaksinkertainen hiiliteräkseen verrattuna (12×10−6/K). Jatkuvan aikanatarkkuus alumiinisorvaus, a 35∘C-lämpötilapiikki työkappaleessa saa 100 mm pitkän alumiiniakselin laajenemaan 0,0805 mm.
ΔL=L0⋅ ⋅ΔT=100 mm×(23×10−6/K) × 35 K=0.0805 mm
Jos lopullinen viimeistely suoritetaan ja mitataan osan pysyessä lämpökoholla, komponentti supistuu sinisestä{0}}tulostustoleranssista, kun se on jäähtynyt normaaliin tarkastuslaboratorion ympäristön lämpötilaan (20∘C).

Ensisijainen kauppa{0}}Lattian vikatilat sarjasorvauksessa
· Built{0}}Up Edge (BUE):Lämmön ja paineen alaisena sitkeä alumiinimikro{0}}hitsautuu leikkuureunaan, tylsyttää työkalua ja repii työkappaleen pinnan.
· Jatkuva nauhasirujen kääriminen ("Bird{0}}Pesting"):Pitkät, sitkeät lastut kietoutuvat istukan ja työkalutornin ympärille, naarmuttaen sorvattuja pintoja ja aiheuttaen työkalun rikkoutumisen.
· Jälki{0}}työstöjännityksen vääristymä:Suulakepuristamisesta tai lämpökäsittelystä aiheutuvat sisäiset jäännösjännitykset vapautuvat, kun materiaalia poistetaan, jolloin ohuet{0}}seinärenkaat muuttuvat soikeiksi ja ohuet akselit taipuvat.
· Päällysteen sovitusvirheet:Pintakäsittelyt, kuten anodisointi, muuttavat ulko- ja sisämittoja, lukitsevat kierteet ja sitovat tiukkoja -toleranssiporauksia.
Tapaustutkimus: Aerospace Connector Thread Binding Failure Analysis
Vuonna 2018 Xiamen Dazao Machinery valmisti 5 000 ilmailu- ja avaruusliitinkotelon tuotantosarjan, joissa oli Al6061-T6-tankovarastosta sorvatut sisäiset M20×1,5-kierteet.
· Toimintahäiriö:Kaikki kierrevälin halkaisijat läpäisivät kierretulpan mittarin tarkastukset välittömästi kääntämisen jälkeen. Kuitenkin kirkkaan anodisoinnin jälkeen (tyyppi II, kalvon paksuus 10 μm) 38 % erästä epäonnistui langan-tarkistuksessa kierteen kyljen kiinnittymisen vuoksi.
· Pääsyyn purkaminen: Suunnittelijatiimi laski ulospäin anodisoivan kalvon kasvun (5 μm kylkeä kohti), mutta jätti huomiotta esi-anodisoinnin kaustisen soodan (NaOH) etsausvaiheen. Tämä etsaus poisti 8 μm perusalumiinia epätasaisesti jakoviivan poikki. Tuloksena oleva geometrinen vääristymä muutti kierteen kyljen kulmaa, mikä pienensi tehokasta kierteen välystä.
· Korjaustoimet: Dazao kehitti esi-koneistuksen mittasiirtymäprotokollan kaikillealumiiniset kierreosat. Kääntämällä sisäkierrevälin halkaisijat 0,012 mm ylimitoiksi ennen anodisointia, pinnoituksen jälkeiset-kierteet-läpäisivät 100 %.
Alumiiniseoslaadut ja lämpömetallurgia tarkkuussorvauksessa
Oikean alumiiniseoslaadun ja{0}}lämpökäsittelyn lämpötilan valitseminen sanelee työkalun kulumisnopeudet, saavutettavan pinnan karheuden ja mittavakaudencnc alumiinisorvaus.

Tekninen vertailu: 6061 vs. 7075 vs. 2024 vs. 5052
|
Seoslaatu |
Vetolujuus (MPa) |
Myönnön vahvuus (MPa) |
Kovuus (HB) |
Lämmönjohtavuus (W/m·K) |
Koneistettavuusindeksi (%) |
Ensisijaiset sorvausominaisuudet |
Suositellut sovellukset |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
kohtalainen kovuus; hyvä yleinen leikattavuus; herkkä BUE:lle alhaisilla nopeuksilla. |
Kotelot, varusteet, yleisetcnc-alumiiniset sorvausosat |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
esi{0}}venytetty kangas; eliminoi sisäisen jäännösjännityksen epäsymmetristen leikkausten aikana. |
Erittäin{0}}tarkat sorvatut komponentit, ohuet{1}}seinäholkit |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
Sinkki seostettu; korkea kovuus tuottaa lyhyitä, helposti rikkoutuvia lastuja ja sileitä viimeistelyjä. |
Ilmailu- ja avaruusakselit, korkean{0}}jännityksen tapit, rakenteelliset liittimet |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
Kupariseostettu; korkea väsymislujuus; muodostaa pieniä curling-lastuja; altis korroosiolle. |
Lentokoneen rakenteelliset kiinnikkeet,{0}}suurella kuormituksella sorvatut liittimet |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
ei--lämmöllä-käsiteltävä magnesiumseos; pehmeä ja kuminen; tuottaa pitkiä jatkuvia lastuja. |
Merisorvatut laitteistot, nestelinjasovittimet |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
Alempi myötöraja; korkea lämpöteho; erinomainen anodisoiva kosmeettinen kirkkaus. |
Arkkitehtoniset varusteet, kosmeettiset sorvatut hihat |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
Syväkarkenevuus ja alhainen jännityskorroosiohalkeiluherkkyys. |
Puolustus-ilmailukuilut, kriittiset sorvatut takeet |
Mikrorakenne ja lämpötilavaikutus: Miksi T651 stressinpoisto estää vääntymisen?
6061 alumiinisorvauson edelleen yleisvalmistuksen peruslinja lujuuden, hitsattavuuden ja alhaisten raaka-ainekustannusten tasapainon vuoksi. Kuitenkin sen alhaisempi matriisikovuus (95 HB) tekee siitä alttiita materiaalin repeytymiselle ja mikro-hitsaukselle, kun leikkausnopeus laskee alle 250 m/min.
päinvastoin,7075 alumiinisorvaushyötyy sinkin ensisijaisena seosaineena (5,1–6,1 % Zn). Matriisin kovuus (150 HB) lyhentää työkalun-lastujen kosketuspituutta haravan pinnalla, jolloin saadaan teräviä C-muotoisia lastuja ja pintakäsittely on alle Ra 0,4 μm ilman erityisiä pyyhkimen sisäosia.
Tavallinen T6-karkaistu massa on liuoslämpö{1}}käsitelty ja keinotekoisesti vanhennettu. Tämä jättää suuret sisäiset lämpöjännitysgradientit ulkorajan ja sydämen väliin. Kuten acnc-sorvauspalvelu alumiiniatoimittaja kääntää pitkän akselin, epäsymmetrinen materiaalin poisto epätasapainottaa nämä sisäiset jännityskentät, mikä saa akselin taipumaan.
T651-karkaistu raaka-aine käy läpi kontrolloidun 1,5 % - 3,0 % kylmävenytyksen liuoslämpökäsittelyn jälkeen. Tämä pysyvä jännitys jakaa uudelleen sisäiset jäännösjännityskentät (Sij):
vartenpienet alumiinisorvatut osatsymmetrisellä materiaalinpoistolla normaali T6-materiaali riittää. Epäsymmetristen ominaisuuksien, syvien urien tai pitkien akselien osalta on kuitenkin määritettävä T651-tuki mittojen vääristymisen estämiseksi.
Työkalun geometriat, leikkausparametrit ja pinnan laadun valvonta
Optimointialumiinin tarkkuustyöstövaatii työkalun geometrian ja leikkausparametrien sovittamista alumiiniseoksen fysikaalisiin ominaisuuksiin.
Työkalumateriaalit: Päällystämätön kovametalli vs. kiillotetut PCD-timanttiterät
Tavalliset PVD/CVD-pinnoitetut teräkset, jotka on suunniteltu teräksen työstöön (sisältävät TiAlN tai Al2O3pinnoitteet) osoittavat suurta kemiallista affiniteettia alumiiniin, mikä nopeuttaa BUE:n muodostumista. Korkea-tehokkuusalumiinisorvin työstövaatii erilaisia työkalugeometrioita:
· Päällystämätön mikroraekarbidi (ISO K10–K20):Siinä on peili{0}}kiillotettu haravapinta (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· Monikiteinen timantti (PCD):PCD tools feature extreme hardness (>8000 HV) ja nolla kemiallista affiniteettia ei-rautametallien suhteen. PCD-terät kestävät jopa 50 kertaa pidempään kuin kovametalli, mutta säilyttävät R:na0,2 μm toleranssit pitkillä tuotantoajoilla.
· Geometriset kulmat:Suuret positiiviset kallistuskulmat (+15∘vastaanottajalle +25∘) leikkaa alumiinia siististi ja samalla runsaat primaariset kevennyskulmat (7∘11:een∘) estää kylkien hankausta.

Nopeuden, syötön ja leikkaussyvyyden optimointimatriisi
|
Kääntötoiminto |
Leikkausnopeus (Vc, m/min) |
Syöttönopeus (f, mm/kierros) |
Leikkaussyvyys (ap, mm) |
Lisää nenän säde ( rϵ, mm) |
Työkalun materiaaliluokka |
|
Karkea Kääntö |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
Päällystämätön kovametalli (K10) |
|
Viimeistele kääntäminen |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0,2–0,4 (pyyhin) |
PCD timantti |
|
Ohuen{0}}seinän sorvaus |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD timantti |
|
Sisäinen tylsä |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
Micrograin Carbide |
|
Ulkoinen langoitus |
180−350 |
Säveltasosta riippuvainen |
0,05–0,18 (per passi) |
Profiilikohtainen |
Päällystämätön karbidi |
|
Erotus |
200−400 |
0.05−0.12 |
Työkalun leveys |
0,2 reunan säde |
Päällystämätön karbidi |
Pinnan karheusmekaniikka jaRa Laskeminen
Teoreettinen pinnan karheus (Ra) sorvausoperaatioissa lasketaan syöttönopeuden ja kärjen säteen avulla:
Ra ≈ f2 /(32 ⋅ rϵ)×1000
Jossa:
· Ra= Teoreettinen pinnan karheus (μm)
· f=Syöttönopeus per karan kierros (mm/kierros)
· rϵ= Lisää kulman nokan säde (mm)
Laskuesimerkki:Viimeistelytyö, jossa käytetään 0,4 mm:n kärjen sädettä ja syöttönopeutta 0,12 mm/kierros, antaa teoreettisen pinnan karheuden:
Ra=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
Peiliviimeistelyn saavuttamiseksi (Ra0,4 μm), syöttönopeus on vähennettävä arvoon 0,071 mm/kierros tai on käytettävä PCD-pyyhinterää, jossa on litistetty toisioterä.
Kolme dokumentoimatonta alumiinin sorvausvaaraa ja teknisiä ratkaisuja
Vakiosorvausohjaimet hahmottelevat perusnopeudet ja -syötteet, mutta jättävät pois käytännön lattiavikoja koskevat tilat. Dazao käsittelee nämä kolme dokumentoimatonta teknistä vaaraa teknisten protokollien avulla.
Vaara 1: Esi-anodisoitu kemiallinen etsaus vs. oksidikerroksen kasvu
Anodisointi ei vain istu sorvetun osan päällä; se kuluttaa perusalumiinia muodostaen alumiinioksidia (Al2O3).
Normaalin tyypin II anodisoinnin aikana (kalvon kokonaispaksuus 10 μm):
· Sisääntunkeutuminen:50 % (5 μm) kalvosta korvaa pohjaalumiinin.
· Ulkoinen kasvu:50 % (5 μm) rakentuu alkuperäisen fyysisen rajan yli.
· Pre{0}}Etch Metal Loss:Ennen anodisointia osat läpikäyvät alkalisen etsauksen (NaOH) öljyjen ja luonnollisten oksidien poistamiseksi. Tämä etsaus kuorii tasaisesti 3–8 μm perusmetallia pintaa kohden.
Ulkoisten akselin halkaisijoiden mittojen muutosyhtälö (Dlopullinen):
ΔD=2⋅(Film Growth Outward−Etch Metal Loss)
Jos emäksinen syövytys poistaa 7 μm per puoli ja anodisointi lisää 5 μm ulospäin kasvua kutakin puolta kohden, akselin nettoulkohalkaisijavähenee4 μm:llä (0,004 mm). Tiukka-toleranssicnc sorvaus alumiiniosat, jos esi-etch-häviön laskeminen epäonnistuu, mitat ovat-ei-määritetty.
Dazao Engineering Protocol:Dazao käyttää automaattista esi{0}}esikompensointimatriisia ennen koneistustaräätälöityjä alumiinisorvattuja osia:

Vaara 2: "Linnun-pesiminen" jatkuvat lastujen kääreen naarmut
Toteutettaessahalkaisijaltaan suuri alumiinisorvaussitkeissä lajeissa, kuten 6061-T6 tai 6063, leikattu materiaali muodostaa jatkuvan, nopean nauhasirun. Tämä siru kiertyy sorvin karan tai työkalutolpan ympärille aiheuttaen vakavia käyttöriskejä:
· Kehruunauhalastut naarmuttavat sorvattuja pintoja (Ra0,8 μm hajoaa R:ksia>3.2 μm).
· Lastut pakautuvat poratankoihin aiheuttaen työkalun tärinää ja rikkoutumista.
Dazao Engineering Protocol:Dazao vähentää lastujen käärettä käyttämällä kaksi{0}}osaa:
1. Korkeapaineinen-jäähdytysneste (HPC):70 baarin (1015 PSI) jäähdytysnestevirran ohjaaminen työkalunpitimen läpi suoraan leikkausalueelle antaa lämpöshokin lastun juurelle, kovettaen ja murtaen alumiininauhaa.
2. Mukautetut Wave Chipbreaker -lisäosat:Maadoitus-aaltolastujen murskaimissa taivuttaa lastua terävässä kulmassa välittömästi sen poistuttuaan harapinnasta pakottaen sen murtumaan erillisiksi C-muotoisiksi segmenteiksi.
Vaara 3: Ohuen-seinäholkin kiristysvääristymä ja takajousi
Käännettäessä analumiiniholkkien työstökomponentti, jonka seinämän paksuus on alle 1,5 mm, perinteiset kolmi-leukaiset hydrauliistukat keskittävät puristusvoimat kolmeen pisteeseen ja muuttavat renkaan kolmiliuskaiseksi muotoiseksi koneistuksen aikana.
Kun osa irrotetaan istukasta, se ponnahtaa takaisin, jolloin tuloksena on ei--pyöreä poraus.
Dazao Engineering Protocol:
· 360 asteen piirakka-muotoillut pehmeät leuat:Dazao käyttää täysin käärittyjä, räätälöityjä -porattuja piirakkaleukoja, jotka ympäröivät työkappaleen koko kehän, jakavat puristusvoiman tasaisesti ja vähentävät radiaalista painetta 3,0 MPa:sta 0,4 MPa:iin.
· Kaksi{0}}vaiheista koneistussykliä:Sen sijaan, että OD-sorvaus ja ID-poraus suoritettaisiin yhdellä jatkuvalla toimenpiteellä, Dazao suorittaa kaksi{0}}jännityksen-poistotyöstösarjan. Ensimmäisessä vaiheessa aggressiiviset rouhintaleikkaukset poistavat 80–90 % materiaalista (jättää 0,3 mm:n viimeistelymarginaalin), vapauttaen sisäisen jäännösjännityksen ja mahdollistaen lämpölämmön haihtumisen. Hydraulinen istukka vapautuu kokonaan, jolloin työkappale ponnahtaa takaisin jännittämättömään luonnolliseen tasapainotilaan. Lopuksi osa kiristetään uudelleen ultra-matalalla paineella (0,3 MPa) piirakkaleuoissa nopean viimeistelyn aikaansaamiseksi terävillä PCD-työkaluilla, jolloin porauksen pyöreys on luotettavasti 0,003–0,005 mm.
CNC-sorvausalumiinin toleranssit, seinän paksuus ja DFM-suunnittelusäännöt
Rajojen ymmärtäminencnc-sorvaus alumiinin toleranssitavulla insinöörit voivat suunnitella kustannustehokkaita osia-ilman liiallista-määrittelemättä ominaisuuksia.
ISO 2768 -toleranssirajat vs. tarkkuusvalmistusominaisuudet
|
Ominaisuuden ulottuvuus |
ISO 2768-m (standardi) |
ISO 2768-f (hieno) |
Dazao Precision Capability |
Suositeltu suunnitteluspesifikaatio |
|
Ulkohalkaisija (ulkohalkaisija < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,005 mm (±0,0002 tuumaa) |
±0,012 mm |
|
Sisähalkaisija (ID < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,008 mm (±0,0003 tuumaa) |
±0,015 mm |
|
Kokonaispituus (L < 100mm) |
±0,200 mm |
±0,100 mm |
±0,010 mm (±0,0004 tuumaa) |
±0,025 mm |
|
Samankeskisyys / Runout |
0,050 mm TIR |
0,020 mm TIR |
0,005 mm TIR |
0,012 mm TIR |
|
Poran sylinterimäisyys |
0,040 mm |
0,015 mm |
0,004 mm |
0,008 mm |
|
Kierteen nousun halkaisija |
Luokka 2A / 2B |
Luokka 3A/3B |
Mukautettu esi{0}}pinnoitteen offset |
Luokka 2A / 2B (pre-anodisointi) |

DFM-ohjeet: seinän paksuus, kierteiden kohokuviot ja akselin kuvasuhteet
Seinän paksuusohjeet
· Tukemattoman seinämän vähimmäispaksuus:0,75 mm.
· Suositeltu seinämän paksuus:Suurempi tai yhtä suuri kuin 1,50 mm.
· vartenalumiiniholkkien työstö, pidä pituuden-/-seinän-paksuussuhde (L/T) alle 10:1, jotta vältytään tärinän tärinältä sisäisen porauksen aikana.
Kierteen helpotus ja viisteet
· Määritä aina kierteen kevennysura ulkokierteiden olakkeeseen. Rei'itysleveyden tulee olla vähintään 1,5 × kierteen nousu, ja syvyyden tulee ulottua 0,2 mm pienemmän halkaisijan alapuolelle.
· Määritä 45∘×0,5 mm lyijy-viisteisiin kaikissa kierrealkuissa estääksesi purseen muodostumisen nopean-sorvauksen aikana.
Akselikoneistuksen kuvasuhderajat
· vartenalumiinin akselin työstö, ei-tuettu pituus{0}}--halkaisija (L/D) ei saa ylittää 4:1. Tutustu monimutkaisiin projekteihin, jotka vaativat suurta samankeskisyyttämukautetut alumiiniakselin työstöominaisuudet.
· Jos suhteet ovat 4:1–10:1, määritä elävä perätuki 60:lla∘keskireikä.
· For L/D>10:1, tasainen tuki tai sveitsiläinen-tyyppinen CNC-sorvauskeskus vaaditaan estämään akselin taipuminen työkalun paineesta.
Pinnan viimeistelyvaihtoehdot ja laadunvarmistusprotokolla
Viimeistelytyöt viimeistelevät sorvattujen komponenttien tuotantoprosessin varmistaen, että osat vastaavat tarkat toiminnalliset ja esteettiset vaatimukset.
Anodisointityypit, kromaattimuunnos ja helmipuhallusefektit
Valittaessaalumiinipinnan viimeistelyvaihtoehtoja, insinöörien on otettava huomioon, miten kerrosten kasvu vaikuttaa mekaanisiin toleransseihin:
|
Valmis vaihtoehto |
Prosessin kuvaus |
Kerroksen paksuus |
Vaikutus toleransseihin |
Tyypilliset sovellukset |
|
Anodisoi tyyppi II (kirkas/väri) |
Happokylpy elektrolyyttinen pinnoite |
8−15 μm |
Kasvaa mittoja 4–8 μm per puoli |
Kosmeettiset kotelot, kiinnikkeet, kuluttajalaitteet |
|
Anodize Type III (kovapinnoite) |
Matala-lämpötila korkea-jännite elektrolyyttipinnoite |
25−50 μm |
Kasvaa mittoja 12–25 μm per puoli |
Kulutuspinnat, hydrauliholkit, liukuvat akselit |
|
Kromaattimuunnos (Alodine 1200) |
Kemiallinen kalvo (RoHS-yhteensopiva) |
<1 μm |
Mitätön (±0,00 mm) |
Sähköiset maadoitusosat, maalien-esikäsittely |
|
Helmipuhallus |
Paineinen hieno lasihelmiisku |
N/A |
Poistaa 1–3 μm metallia epätasaisesti |
Matteat kosmeettiset pinnat, poistavat kääntymisviivat |

Tarkastustyönkulut: CMM, optinen profiili ja materiaalin tarkistus
ISO9001:2015- ja IATF16949:2016-standardien tiukan noudattamisen ylläpitämiseksi Xiamen Dazao Machinery suorittaa kattavan varmennusprotokollan:
1. Raaka-aineen varmistus:Kädessä pidettävät XRF-metalliseosanalysaattorit varmistavat materiaalin koostumuksen ennen tankovaraston lataamista, mikä eliminoi seosten sekoittumisen{0}}.
2. Prosessin-lämpöstabilointi:Sorvista vedetyt osat liotetaan 2-tunnin ajan ilmastokontrolloidussa tarkastuslaboratoriossa (20∘C±0.5∘C) ennen CMM-mittausta.
3. Lankaprofiilin tarkastus:Alumiinikierteitetyt osat mitataan käyttämällä optisia varjokäyriä ja kalibroituja jakomikrometrejä sen sijaan, että luotaisiin pelkkään vakiokäsimittareihin.
4. Suojapakkaus:Valmispienet alumiinisorvatut osaton pakattu yksittäisiin anti-staattisiin VCI-kuplapusseihin tai räätälöityihin-hiottuihin EPE-vaahtomuovialustaihin, jotka estävät metallin-ja-kosketuksen metalliin kansainvälisen rahtikuljetuksen aikana.
CNC-sorvauskustannusten erittely ja hankintojen optimointi
Ymmärtäminen, kuinka tehtaan päätökset ohjaavat komponenttien kustannuksia, antaa hankintatiimille mahdollisuuden optimoida budjetin jakaminen suorituskyvystä tinkimättä.
Tärkeimmät kustannustekijät tarkkuusalumiinin sorvikoneistuksessa
Kokonaiskustannukset=Cmateriaalia+Tsykli×Rkone+Ctyökalut+Cviimeistely
Jossa:
· Cmateriaalia= Raakavarastopaino × seoskustannus/kg - romun takaisinostohyvitys.
· Tsykli= Kokonaisaika lattiasta-lattiaan- (rouhinta, viimeistely, langan katkaisu, katkaisu).
· Rkone= CNC-sorvin tai moni-akselin kääntö-jyrsintäkeskuksen tuntinopeus.
· Cviimeistely= Anodisoinnin, peittämisen tai pinnoituksen kustannukset yksikköä kohti.
Suunnittelu- ja materiaalihankintastrategiat yksikkökustannusten alentamiseksi
Strategia 1: Letkut vs. kiinteä tanko holkkeihin
Valmistettaessa analumiiniholkkien työstökomponentti, jonka ulkohalkaisija on 70 mm ja sisähalkaisija 50 mm, kiinteästä tankovarastosta alkaen vaatii poraamisen pois 51 % alkuperäisestä materiaalitilavuudesta.
Siirtyminen saumattomaan suulakepuristettuun alumiiniputkeen vähentää syklin kokonaisaikaa 35 % ja materiaalin kulutusta 40 %.
Strategia 2: Yhdistä usean-akselin toiminnot
Sorvausoperaatioiden suorittaminen tavallisella 2--akselisella sorvilla, minkä jälkeen komponenttien siirtäminen 3--akselin jyrsintään poikkireikien porausta varten, aiheuttaa toisen toiminnon asennusmaksuja ja säteittäisen kohdistuksen pinoamisvirheitä.
Dazao käyttäämoni-akselisorvaus-jyrsintäpalvelutvarustettu reaaliaikaisilla työkaluilla ja Y--akseliominaisuuksilla sorvauksen, jyrsinnän, poikki-porauksen ja kierteen suorittamiseksi yhdessä automaattisessa asennuksessa. Tämä lähestymistapa vähentää asennusmaksuja ja takaa todellisen sijainnin tarkkuuden 0,010 mm:n sisällä.
Yhteistyö Dazao Machineryn kanssa räätälöityjä alumiinisorvattuja osia varten
Tarkkuuscnc sorvaus alumiiniavaatii selkeää suunnittelua kaikissa tuotantovaiheissa-raakaseoksen valinnasta ja T651-jännityksen poistamisesta työkalun geometrian optimointiin ja -anodisoinnin toleranssin kompensointiin. Yhteistyötä kokeneen kanssaalumiinin sorvausosien valmistajakuten Xiamen Dazao Machinery eliminoi laaturiskit ja optimoi yksikkötuotantokustannukset.
Hankinta- ja suunnittelutiimien seuraavat vaiheet
1. Käytä DFM:n periaatteita:Tarkista komponenttien piirustukset riittävien sisäsäteiden (R suurempi tai yhtä suuri kuin 0,8 mm), seinämän paksuuden ja kierteiden välysurien varalta.
2. Määritä pintavaatimukset:Määritä hyväksyttävä Rarajoituksia ja{0}}jälkikäsittelyn pinnoitusstandardeja (tyyppi II vs. tyyppi III) suunnittelupiirustuksissasi.
3. Ota Dazao mukaan varhaiseen DFM-arviointiin:Lähetä CAD-tiedostosi Xiamen Dazao Machineryn suunnittelutiimille nopeaa suunnittelua varten-valmistuskykyanalyysiä- ja avointa tarjousta varten.

Usein kysytyt kysymykset (FAQ) CNC-alumiinin sorvauksesta
01.Miksi alumiinilangat takertuvat tai epäonnistuvat kierremittarin tarkastuksessa anodisoinnin jälkeen?
02.Miten estät ohutseinäisiä{0}}alumiinisia holkkeja muuttumasta soikeiksi sorvin kiristyksen aikana?
03.Kuinka poistat sirulintujen pesiytymisen{0}}, kun sorvataan pehmeää 6061- tai 6063-alumiinia?
04.Miksi sorvatut 6061-T6 alumiiniakselit vääntyvät materiaalin poistamisen jälkeen ja miten se korjataan?
05.Kuinka CNC-sorvi voi saavuttaaRa 0.4 μm (16 μin) pintakäsittely ilman manuaalista kiillotusta?
06.Onko saumaton alumiiniletku halvempi kuin kiinteä tanko onttojen holkkien kääntämiseen?