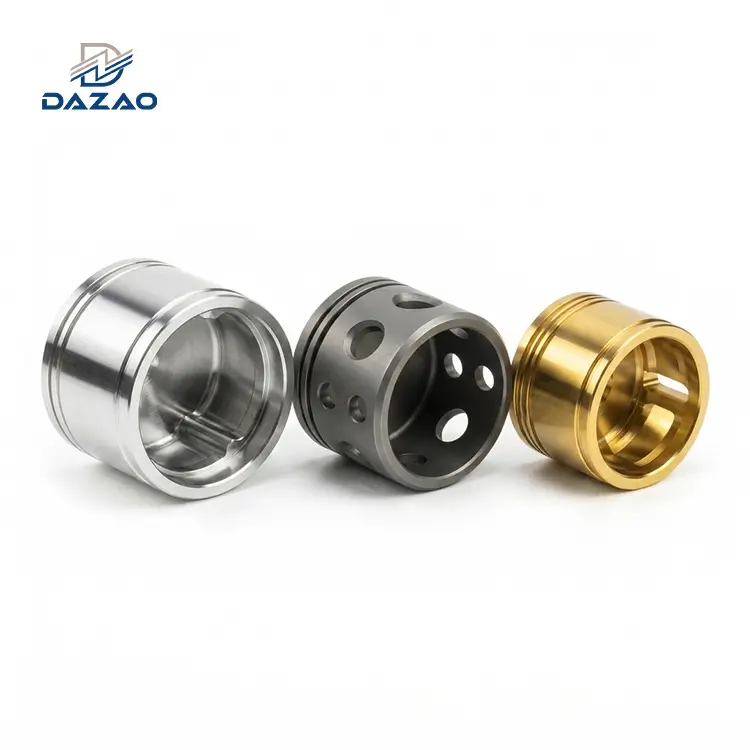
Kirkkaan eloksoidun alumiinin määrittäminen ei tuota optisesti läpinäkyvää, lakatyylistä kirkasta maalia. Se muuntaa ulomman metallisen alustan huokoiseksi, kuusikulmainen alumiinioksidikeramiikkakerrokseksi, joka taittaa tulevan valon ja paljastaa perusmateriaalin mikrorakenteet. Vaikka Al6061-T6 edustaa alan vertailukohtaa rakenteellisessa CNC-työstyksessä, aihion sulatuserien vaihtelut, paikallinen leikkauskitka ja ekstruusio versus aihion raesuuntaus aiheuttavat näkyviä muutoksia optisessa ulkonäössä. Mittojen yhteensopivuuden varmistaminen edellyttää fifty-fifty -kasvusäännön soveltamista, jossa pinnoite tunkeutuu viisikymmentä prosenttia alustaan ja rakentaa 50 prosenttia ulospäin pintaa kohti, kompensoi sisäkierteiden nousuhalkaisijat ja dokumentoi selkeät huomiotekstit kansainvälisten teollisuusstandardien mukaisesti.
Clear Anodize Type II, luokka 1: mikrorakenne, optinen fysiikka ja pinnan esikäsittely
A:n mekaanisen peruskäyttäytymisen arviointikirkas anodisoitu alumiinipintaedellyttää anodisen esteen muodostumisen sähkökemian tarkistamista. Toisin kuin maali, jauhemaalaus tai fyysinen höyrypinnoitus (PVD), anodisointi toimii sähkökemiallisena konversioprosessina. Komponentti upotetaan happamaan elektrolyyttihauteeseen, jossa on 15-18 prosentin rikkihappopitoisuutta, samalla kun tasavirta kulkee säiliön läpi ja alumiiniosa toimii positiivisena anodina.

Sähkövirta vetää elektroneja metallista, jolloin elektrolyytissä olevat vesimolekyylit hajoavat ja muodostavat happi-ioneja rajapinnassa. Nämä ionit reagoivat alumiinin kanssa tuottaen amorfista alumiinioksidia. Pinnoite organisoituu kuusikulmaisiin pylväsmäisiin soluihin, joista jokaisessa on keskeinen mikrohuokos, jonka halkaisija on 10-20 nanometriä. Jokaisen kennon pohjassa on ohut, ei-huokoinen dielektrinen sulkukerros, jonka paksuus vastaa suoraan kylvyn jännitettä, kuten on kuvattu oppaassamme.vakioalumiinin anodisointityypit ja paksuusrajat.
Kirkas anodisointi vs. paljas alumiini: sähkökemiallisten esteiden vertailu
Vertaamallakirkas anodisointi vs paljas alumiinikorostaa perustavanlaatuisia eroja pinnan stabiilisuudessa. Käsittelemätön raakaalumiini muodostaa ultraohuen natiivioksidikalvon ilmakehän altistuksessa, jonka mitat ovat noin kahdesta viiteen nanometriä. Tämä luonnonkalvo tarjoaa minimaalisen kulumissuojan ja hajoaa kloridien, galvaanisten kontaktien ja happaman kondensaation vaikutuksesta. Käsittelemättömät alumiinipinnat hankaavat helposti, siirtävät harmaita metallijäämiä iholle ja kehittävät valkoisia hapettumispisteitä teollisissa varastointiympäristöissä.
Ohjattu kerros rakennettu allekirkas anodisoitu tyyppi II luokka 1parametrit tuottaa strukturoidun keraamisen kalvon, jonka paksuus on 8-15 mikrometriä. Sähköhapetuksen jälkeen osat tiivistyvät hydrotermisesti. Hydrataatio muuttaa huokoisen alumiinioksidin kiteiseksi böhmiitiksi, laajentaen huokosten seinämiä mikroskooppisten aukkojen sulkemiseksi. Tämä muuttaa sähköisesti aktiivisen metallisen rajan inertiksi, kemiallisesti stabiiliksi sulkukerrokseksi.
|
Tekninen metriikka |
Paljas alumiini (Al6061-T6 raakakoneistettu) |
Kirkas anodisoitu tyyppi II luokka 1 (sinetöity) |
|
Pinnoitteen paksuus |
0,002 - 0,005 µm (luonnollinen passivointi) |
8,0 - 15,0 µm (ohjattu anodisointi) |
|
Pinnan kovuus |
~95 - 120 HV (jalometallin kovuus) |
300-400 HV (keraaminen oksidikerros) |
|
Korroosionkestävyys |
< 24 Hours (ASTM B117 Salt Spray) |
336+ Tuntia (ASTM B117 suolaspray) |
|
Dielektrinen läpilyöntijännite |
< 10 Volts |
500-1200 volttia |
|
Sormenjälki / orgaaninen värjäys |
Korkea (huokosten imeytyminen, nopea värjäytyminen) |
Nolla (hydrotermisesti tiivistetty pinta) |
|
Taberin hankauskestävyys |
Voimakasta ryppyä alhaisilla syklisillä kuormituksilla |
Matala kulumisindeksi (CS-17 pyörä, 1000 g:n kuorma) |
Optisen läpinäkyvyyden realiteetit: Miksi anodiset kerrokset paljastavat metallirakeita?
Yleinen hankintaongelma syntyy, kun suunnittelupiirustukset vaativatkirkas anodisoitualumiinia olettaen, että se käyttäytyy kuin optinen kirkas lakka. Puhdas synteettinen safiiri on läpinäkyvää, mutta standardien rikkihappoanodisten kalvojen taitekerroin on välillä 1,59-1,65. Koska kuusikulmainen soluseinä sisältää tiheysvaihteluita, loukkuun jääneitä elektrolyyttisulfaatti-ioneja, jotka edustavat 12-17 painoprosenttia, ja mikroskooppisia tyhjiä tiloja, kerroksen läpi kulkeva valo hajoaa.
Näin ollen kirkkaat anodisoidut pinnat pysyvät läpikuultavina eikä optisesti kirkkaina. Kalvo toimii puoliksi läpinäkyvänä suodattimena alla olevan perusmetallin päällä. Kaikki alustan metallurgiset ominaisuudet, mukaan lukien raerajakoko, valssaussuunta, suulakepuristusvirtausreitit, metallien väliset saostumat ja CNC-työkaluradat, jäävät näkyville suljetun oksidikerroksen alla. Jos päätyjyrsin jättää hienoja tärinäjälkiä pystysuoraan seinään, prosessi korostaa vaihtelut valon taittamisen avulla sen sijaan, että ne piilotettaisiin.
Esikäsittelyn topografia: koneistettu vs helmipuhallettu satiiniviimeistely
Koska selkeä anodisointi ei voi peittää pinnan pintatopografiaa, anodisointia edeltävät mekaaniset toiminnot määrittävät lopullisen visuaalisen esityksen, kuten artikkelissamme on kuvattu.teollinen alumiinipinnan viimeistelyopas:
· Koneistettu kirkas anodisoitu:Ilman aggressiivista mekaanista esikäsittelyä rasvattomat osat säilyttävät hienot leikkausjäljet. Tasaisen peilikiillon saavuttaminen edellyttää CNC-pintoja, jotka pidetään arvossa Ra 0,4 - Ra 0,8 mikrometriävakio CNC-pinnan karheuskaavion parametrit. Viimeistelyssä on teollinen, suunnattu metalliheijastus, joka paljastaa hienovaraiset erot työkalujen kulumisessa asetusten välillä.
· Helmipuhallettu kirkas anodisoitu:Komponenttien puhallus puhtailla lasihelmillä tai hienolla alumiinioksidilla ennen anodisointia katkaisee suuntatyöstölinjat. Tämä prosessi tuottaa mikrokuoppaisen pinnan, joka tuottaa isotrooppisen, hajavalosironta. Helmipuhallus eliminoi häikäisyä ja vähentää näkyviä visuaalisia siirtymiä yhteenliittyvien pintojen välillä, mikä tekee siitä alan perusmallin kuluttajille suunnattuun elektroniikkaan, robottirunkoon ja lääketieteellisten konsolien kehyksiin.
· Kemiallinen etsaus:Ennen hapetusta osille tehdään kevyt emäksinen etsaus natriumhydroksidiliuoksessa 50-60 celsiusasteessa pintojen rasvan poistamiseksi ja mikropurseet tasoittamiseksi. Liiallinen emäksinen syövytys hyökkää aggressiivisesti rakeiden rajoja vastaan ja himmentää metallin elottomaksi vaaleanharmaaksi. Nykyaikaiset viimeistelyvaatimukset edellyttävät fluoridimodifioituja happoetsauskylpyjä, jotka tuottavat tasaisemman mikroprofiilin ja säilyttävät metallisen kirkkauden.
Alumiinilejeeringin valinta kirkkaalle anodisoinnille: kemiallinen koostumus ja värimuutokset
Substraatin kemia sanelee lopullisen optisen sävynkirkasta anodisoitua alumiinia. Nimitys kirkas tarkoittaa väriaineiden puuttumista kylvyssä, ei absoluuttista takuuta neutraalista hopeatulosta. Toissijaiset seosaineet vaikuttavat suoraan sähkönjohtavuuteen osan pinnan poikki elektrolyysin aikana, saneleen kuinka oksidikalvo muodostuu ja jäävätkö metallien väliset yhdisteet pysyvästi loukkuun keraamiseen kerrokseen.

Paras alumiiniseos kirkkaaseen anodisointiin: Al6061-T6 vs Al6063-T6 ekstruusiot
Valitsemallaparas alumiiniseos kirkkaaseen anodisointiinvaatii tasapainottavan työstettävyyden, rakenteellisen lujuuden ja optisen puhtauden:
Al6061-T6 vs. Al6063-T6
Al6061-T6 edustaa standardinmukaista suunnitteluvaihtoehtoa rakenteellisiin CNC-komponentteihin korkean myötörajan ja ennustettavan lastunmuodostuksen ansiosta. Kun 6061 käsitellään tavallisen tyypin II kylvyn läpi, se tuottaa puhtaan, teknisen hopeanvärisen viimeistelyn. Sen kemiallinen koostumus sisältää kuitenkin jopa 0,8 prosenttia piitä, 0,7 prosenttia rautaa, 0,4 prosenttia kuparia ja 1,2 prosenttia magnesiumia.
Al6063-T6, joka on laajalti valittu ekstruusioihin ja arkkitehtonisiin koteloihin, sisältää vähemmän rautaa ja kuparia, ja piitä valvotaan tiukasti tasapainottamaan magnesiumsilikisaostumista. Koska 6063 sisältää vähemmän raskaita intermetallisia, jotka häiritsevät valonläpäisyä, se tuottaa optisesti kirkkaamman ja puhtaamman hopean kuin 6061.
Usein esiintyy kokoonpanovirheitä, kun moniakselinen CNC-jyrsitty Al6061-T6-kotelo yhdistyy suulakepuristettuun Al6063-T6-etulevyyn. Jopa käsiteltäessä samanaikaisesti samassa anodisointisäiliössä samoilla kylpyparametreilla, 6061 näyttää hieman tummemmalta ja kylmemmän sävyiseltä kuin kirkas hopea 6063. Tämä ero johtuu pikemminkin alustan metallurgiaan kuin prosessin vaihteluista.
5000-sarja (Al5052 / Al5083)
Al5052 on yleinen peltikannattimissa ja laserleikatuissa runkopaneeleissa. Yli kaksi prosenttia magnesiumia ja vähän piitä sisältävä 5052 anodisoituu helposti, mutta kohonnut magnesiumpitoisuus voi aiheuttaa hienovaraisen vaaleankeltaisen tai maitomaisen värin, jos anodisoidaan yli 15 mikrometrin paksuisena. Al5083, joka on usein määritelty rakenteellisen stabiilisuuden varmistamiseksi puolijohdetyökalulevyissä, sisältää jopa yhden prosentin mangaania, mikä saa kirkkaan anodisen kerroksen omaksumaan erottuvan kellertävän ruskean sävyn.
Korkean riskin kosmeettiset substraatit: miksi Al7075 ja Al2024 tummenevat?
Suorituskykyiset seokset, kuten Al7075-T6 ja Al2024-T3, ovat huonoja ehdokkaita kosmeettiseen kirkkaaseen pintakäsittelyyn, kuten artikkelissamme on kuvattu.yksityiskohtainen 6061 vs 7075 alumiini CNC-työstöanalyysi. Anodisoinnin aikana kupari ja sinkki liukenevat epätasaisesti happorajakerrokseen luoden mikrokaari- ja uudelleensaostumisjaksoja.
Al7075 tuottaa tumman, mutaisen oliivinkultaisen sävyn, kun se on anodisoitu kirkkaasti standardikalvonpaksuuksilla. Al2024 tuottaa karkean, kalkkimaisen, harmaanruskean pinnan, jolla on huono korroosionkestävyys, koska kuparimetallien väliset aineet muodostavat paikallisia onteloita sulkukerrokseen. Kun lujat osat on sisällettävä näitä seoksia, mekaanisten suunnittelijoiden tulee nimenomaisesti määrittää toimiva tyypin II tai tyypin III kovapinnoite ilman kosmeettisia odotuksia tai vaihtaamääritellään mustat eloksoidut alumiinikomponentitpeittää alustan värjäytymisen.
|
Alumiiniseosluokka |
Filmiin vaikuttavat kemialliset aineet |
Visuaalinen tulos (Clear Anodize Type II) |
Kosmeettinen soveltuvuus |
Tyypilliset teolliset sovellukset |
|
Al6063-T6 |
Matala Fe (<0.35%), balanced Mg2Si |
Koskematon, erittäin heijastava neutraali hopea |
Ensiluokkainen |
Tarkkuuskotelot, optiset kehykset, etupaneelit |
|
Al6061-T6 |
0,4-0,8 % Si, 0,7 % Fe, 0,15-0,4 % Cu |
Puhdasta, neutraalista viileään hopeaan |
Korkea |
5-akselinen robotiikka, ilmailukotelot, CNC-kannattimet |
|
Al5052-H32 |
2,2-2,8 % Mg, vähän intermetallisia |
Vaalea hopea, heikosti lämmin/maitomainen sävy |
Kohtalainen |
Peltikotelot, hitsatut rungon kannet |
|
Al5083-H111 |
Korkea Mg (4,0-4,9 %), Mn jopa 1,0 % |
Hämärä hopeankeltainen, matta kyllästys |
Matala (toiminnallinen) |
Tyhjiökammiot, puolijohdetyökalut |
|
Al7075-T6 |
5,1-6,1 % Zn, 1,2-2,0 % Cu |
Tumman vihertävän kullankeltaisesta syvään oliivinruskeaan |
Huono (ei kosmetiikkaan) |
Rakenteelliset drone-varret, ilmailu-avaruustuet |
|
Al2024-T3 |
3,8-4,9 % Cu |
Täplikäs keltaruskea tai hiilenharmaa |
Hylätty kosmetiikkaan |
Suurikuormitetut rakenteelliset ilmailukomponentit |
Raaka-aihion sulatuserän variaatiot: Värien yhteensopimattomuuden estäminen kokoonpanoissa
Yhteinen toimitusketjun ongelma koskeekirkas anodisoidun alumiinin värivaihtelusaman osan tuotanto-erien välillä käyttäen samaa CAD-geometriaa ja seosten merkintöjä.
Al6061:n standardimyllytestiraportit varmistavat, että kemialliset komponentit ovat laajojen sallittujen rajojen sisällä. Piipitoisuus voi vaihdella välillä 0,40-0,80 prosenttia, kun taas rauta voi olla jopa 0,70 prosenttia. Erä, joka on koneistettu aihiomassasta lähellä piin ja raudan ylärajaa, tuottaa selkeän harmaan jälkianodisoinnin. Sitä vastoin vähäepäpuhtaisesta aihiosta koneistettu erä näkyy kirkkaana hopeana.
Lisäksi jäähdytysnopeudet aihion jatkuvan valun aikana määräävät metallien välisten hiukkasten koon ja hajaantumisen. Karkeat sakat sirottavat valoa eri tavalla kuin hienojakoiset faasit. Modulaaristen CNC-kokoonpanojen näkyvien sävyerojen välttämiseksi Dazao Machineryn kautta komponentteja hankkivien toimitusketjun johtajien tulee ottaa käyttöön yhden erän materiaalivaiheistus varmistaakseen, että kaikki näkyvät yhteensopivat alustapaneelit jyrsitään samasta tehtaan sertifioidusta pääpuristinsarjasta tai aihiolevystä.
Vianetsintä myymälässä: Kolmen piilotetun CNC:n kirkkaan anodisointivian ratkaiseminen
Tasaisen, korkean tuoton kirkkaan eloksoidun pinnan saavuttaminen edellyttää esikäsittelyn, CNC-ohjelmoinnin, osien kiinnityksen ja säiliön kemian tarkan hallinnan. Seuraavat kolme vikatilaa vaarantavat rutiininomaisesti kirkkaat eloksoidut komponentit koko tarkkuuskoneistusteollisuudessa.
Pintaleikkausjännitys: Estä karkeajyrsiminen haamukuvia
Yleinen vikatila tarkasti, kirkkaasti anodisoiduissa osissa on haamukuvien tai epäsäännöllisten tummien pilvimuodostelmien ilmaantuminen suuriin, litteisiin jyrsittyihin taskuihin. Osa saapuu anodisointiviivalle näyttäen mitoiltaan tarkalta ja visuaalisesti yhtenäiseltä. Kuitenkin syövytyksen ja anodisoinnin jälkeen epäsäännöllisiä, sameita tummanharmaita laikkuja ilmestyy tietyille leikkurin siirtymäalueille.
Aggressiivisen CNC-rouhinnan aikana tylsät kovametallityökalut, suuret syöttönopeudet ja riittämätön jäähdytysneste aiheuttavat leikkausvoimien ylittymisen metalliseosalustan dynaamisen myötörajan. Tämä synnyttää paikallisia lämpöpiikkejä, jotka ylittävät kaksisataaviisikymmentä celsiusastetta ja aiheuttaa suuria jäännöspuristusjännitystä sekä plastisen muodonmuutoksen metallin suoraan työkaluradan alla, mikä rikkoo standardiatuotantoprotokollat alumiinin CNC-työstöön.
Näillä paikallisilla vyöhykkeillä esiintyy mikrorakenteellisia raevääristymiä, hilan siirtymiä ja magnesium-silikidisaostumien uudelleenjakautumista osan pinnan yläkerroksissa. Vaikka viimeistelyvaihe poistaa ensisijaisen leikkaustilavuuden, se ei useinkaan siivoa tätä lämmön aiheuttamaa plastista muodonmuutosvyöhykettä.
Kun komponentti saapuu kemialliseen etsaussäiliöön, happo tai emäsliuos hyökkää jännittyneitä raerajoja suuremmalla liukenemisnopeudella kuin jännittämätön perusmetalli. Tämä erilainen pinnan liukeneminen muuttaa paikallista mikrotopografiaa. Anodisointisäiliössä virrantiheys huipentuu näillä muuttuneilla vyöhykkeillä, mikä johtaa vaihteluihin oksidikalvon paksuudessa ja valonsirontakäyttäytymisessä. Tuloksena on pysyvä, samea varjokartta rouhintatyökalun reitistä, joka on lukittu kirkkaaseen pintaan.
Dazao Workshop Protocol: Korkeakosmeettisille kirkkaille anodisoiduille koteloille Dazao-tekniikan standardit edellyttävät kaksivaiheista viimeistelyprotokollaa. Rouhintatyössä on jätettävä vähintään 0,35 mm säteittäinen ja aksiaalinen viimeistelymassa. Välivaiheen jännityksenpoistovaiheet edeltävät lopullista viimeistelyä, joka suoritetaan käyttämällä erityisiä, erittäin kiillotettuja pinnoittamattomia mikroraekarbidijyrsimiä, jotka toimivat konservatiivisella lastukuormalla korkeapaineisella tulvajäähdytysnesteellä. Tämä työnkulku eliminoi pinnan pinnan plastisen muodonmuutoksen ennen kuin osat siirtyvät pintakäsittelylinjalle.
Faradayn häkkisuojaus: eliminoi virrantiheyden pudotuksen syvissä onteloissa
Johdonmukainen anodikerroksen kasvu vaatii vakaan, keskeytymättömän sähköpiirin ja tasaisen virrantiheyden kaikilla pinnoilla. Komponentit kiinnitetään mekaanisesti titaanista tai alumiinista valmistettuihin rihoihin, jotka riippuvat johtavista kuparikisoista.
Koska sähkö kulkee pienimmän vastuksen polkua pitkin, monimutkainen geometria luo epäyhtenäisiä sähkökenttiä:
· Faradayn häkkiefekti syvissä onteloissa:Osien, joissa on syvät, kapeat taskut, kuten monionteloiset robotiikkaohjainlaatikot, joiden syvyyden ja leveyden kuvasuhde ylittää kaksi: yksi, sähkökenttäviivat keskittyvät ulkokehän reunoihin ja ulkonemiin, mikä vaatii huolellista tarkastelua.alumiinin CNC-työstön suunnitteluohjeet syville onteloille. Sisätaskujen seinät saavat voimakkaasti pienentyneen virrantiheyden. Tämän seurauksena ulkopinnat voivat osua tavoitepaksuuteen 12 mikrometriä, kun taas syvän ontelon sisäpinnat saavuttavat vain kahdesta neljään mikrometriä. Tämä heikentää korroosionkestävyyttä, paljastaa paljaita raerakenteita ja tummia, himmeitä värisävyjä sisänurkissa.
· Telinekontaktien varjostus:Kiinnityskohta, jossa jousikuormitteinen titaanitelineen sormi puree alumiiniosaan, luo fyysisen kosketuskohdan. Koska virta virtaa suoraan komponenttiin tässä vaiheessa, paikallinen virrantiheys on kohonnut, kun taas ympäröivä pinta-ala on fyysisesti peitetty elektrolyyttinesteen vaihdolta. Tämä aiheuttaa paikallista ylikuumenemista, ohuemman kalvon muodostumista ja anodisoimattoman kosketuskohdan.
Dazaon kiinnitysprotokolla:Teknisissä piirustuksissa on selvästi ilmoitettava ei-kosmeettiset kiinnityspinnat, kuten sisäpuoliset kierrereiät tai piilotetut asennuspinnat. Komponenteille, joiden sisäiset kuvasuhteet ylittävät 1,5:1, Dazao toteuttaa räätälöityjä telineitä, jotka on varustettu sisäisillä titaanikatodeilla. Nämä toissijaiset katodit ulottuvat taskuonteloon käsittelyn aikana jakaen sähkökentän tasaisesti kuolleiden vyöhykkeiden poistamiseksi ja varmistaen tasaisen kalvon kasvun sisäisten ja ulkoisten geometrioiden välillä.
Kirkas anodisoitu alumiini, samea pinta: tiivistesäiliön puhtauden syyt
Globaalin tuotannon kriittinen epäonnistumiskohta onkirkas eloksoitu alumiini samea pintajoka näkyy viikkoja lopputarkastuksen jälkeen. CNC-koneistettu kotelo läpäisee sisäiset laatutarkastukset puhtaan hopeanhohtoisena, tyhjentää pakkauslinjan ja lähettää merirahdin. Kun saavut kolmekymmentä päivää myöhemmin, toiminnallisilla pinnoilla on kalkkimaista, maitomaista sameutta tai valkoisia tahroja, joita ei voida pyyhkiä puhtaaksi liuottimella.

Tämä viivästynyt sameus liittyy tiivistesäiliön kemiaan, huuhteluveden puhtauteen ja säilytysympäristön kosteuteen:
1. Huuhtele vesisilikaatti ja fluoridisiirto:Ennen hydrotermistä tiivistystä komponentit kulkevat sarjakaskadihuuhtelukylpyjen läpi. Jos laitoksessa käytetään teollista vesijohtovettä tai huonosti huollettuja deionisoituja suodatusjärjestelmiä, huuhteluveteen kerääntyy silikaatteja, kalsiumia ja ulosvedettyjä fluorideja desmut-vaiheesta.
2. Loukkuun jääminen huokosten sulkemisen aikana:Anodisoidut huokoset keräävät helposti epäpuhtauksia. Kuuman veden sulkemisen aikana lähellä kiehumislämpötiloja vesimolekyylit reagoivat alumiinioksidin kanssa saostaen pseudo-böhmiittikiteitä, jotka laajenevat sulkeakseen huokosaukot. Jos pesemättömät silikaatit tai liuenneet suolat jäävät loukkuun huokosiin, ne pysäyttävät täydellisen hydratoitumisen.
3. Kosteusohjattu kukinta:Tiivistämättömät tai osittain hydratoidut huokosten sisäseinämät pysyvät hygroskooppisina. Kun ympäristön kosteus joutuu kostealle kuljetusympäristölle, se tunkeutuu tiivistämättömiin mikrotyhjiin ja käynnistää uudelleen hitaan, epäsäännöllisen huoneenlämpöisen kosteutuksen. Tämä reaktio työntää reagoimattomat suolahydraatit ulos huokospinnan mikrohalkeamien kautta muodostaen epäsäännöllisen, valoa sirottavan kiteisen kerrostuman pinnalle. Koska nämä mineraalisuolat ovat lukittuneet mikroskooppiseen pintarakenteeseen, tyypilliset liuottimet eivät pysty liuottamaan tuloksena olevaa maitomaista sameutta.
Dazao Quality Gate:Pinnan viivästymisen estämiseksi Dazao ylläpitää tiukkaa laboratoriovalvontaa automatisoiduille pintakäsittelylinjoille. Kaikkiin prosessikylpyihin syötetään suljetun kierron kaksikerrosdeionisaattorit, joiden liuenneiden kiintoaineiden kokonaismäärä on alle viisi miljoonasosaa ja sähkönjohtavuus alle kymmenen mikrosiemensiä senttimetriä kohti. Tiivistyssäiliöt sisältävät tahranestokemiallisia lisäaineita yhdistettynä keskilämpötilaisiin nikkeliasetaattitiivisteisiin, joita käytetään 75-80 celsiusasteessa, mikä luo vakaan kemiallisen tiivisteen, joka kestää ympäristön kukintaa standardin ASTM B117 suolasuihkutestin mukaisesti.
Selkeä anodisoinnin paksuus ja mittamuutos: toleranssin hallinta ja kovapinnoitteen kompromissit
Tarkkuus-CNC-tuotannossa esiintyy usein kokoonpanovirheitä, joita ei oteta huomioonselkeä anodisoinnin paksuus ja mittamuutos. Koska anodisointi on sähkökemiallinen konversioprosessi eikä lisätty ruiskupinnoitus, anodikerros muodostuu sekä sisäänpäin raakaalumiinialustaan että ulospäin alkuperäisen pinnan rajasta.

Fifty-Fifty Penetration -sääntö: OD- ja ID-varianssin laskeminen
Tyypin II tavanomaisissa rikkihappoprosesseissa kalvon kasvu seuraa ennustettavaa jakautumista:
· Viisikymmentä prosenttia kalvon kokonaispaksuudesta tunkeutuu alkuperäisen koneistetun pinnan rajan alapuolelle.
· Viisikymmentä prosenttia kalvon kokonaispaksuudesta rakentuu ulospäin alkuperäisen koneistetun pinnan rajan yli.
Kun tekninen piirustus määrittää pinnoitteen tavoitepaksuudeksi kaksitoista mikrometriä, kunkin käsitellyn pinnan fyysinen ulkoraja siirtyy ulospäin kuusi mikrometriä kuluttaen samalla kuusi mikrometriä alla olevaa epäjaloa metallia.
Tämä mittasiirto muuttaa ulkoisten ja sisäisten osien mittoja eri tavalla, mikä on kohdistettavakriittiset alumiinin CNC-työstötoleranssit:
· Ulkomitat, mukaan lukien akselit, ulokkeiden leveydet ja levypaksuudet, laajenevat molempien vastakkaisten pintojen kokonaisuloskertymän mukaan. Kahdella rinnakkaisella ulkosivulla 12 mikrometrin pinnoite lisää nettoulkohalkaisijaa tai paksuutta 12 mikrometrillä.
· Sisämitat, mukaan lukien laakeroidut reiät, tappien reiät ja paikannusurat, supistuvat kunkin vastakkaisen seinän ulospäin muodostuessa. Tarkkuussylinteriporauksessa 12 mikrometrin pinnoite pienentää sisähalkaisijaa kahdellatoista mikrometrillä.
Kierteen geometriakerroin: Jakohalkaisijan kasvun hallinta 60 asteen V-kierteissä
Kiinnityskierteet kokevat huomattavia halkaisijamuutoksia kierteen kyljen geometrian vuoksi. Tavallisilla kuudenkymmenen asteen V-kierteillä, mukaan lukien metriset ISO- ja Unified National -profiilit, pinnoitemateriaalin kerrostuminen jokaiselle kulmikkaalle kyljelle työntyy ulospäin kaltevuussylinteriä pitkin.
Johtuen 30 asteen sivukulmasta kierteen akseliin nähden kohtisuorassa, ulospäin suuntautuva geometrinen kerääntyminen kummallakin puolella kaksinkertaistaa yksipinnaisen pinnoitteen kasvun säteittäistä akselia pitkin. Kun otetaan huomioon molemmat vastakkaiset kyljet koko halkaisijalta, kierteen nousun halkaisijan kokonaismuutos vastaa neljä kertaa ulospäin suuntautuvan yhden pinnan kasvua:
· Kymmenen mikrometrin pinnoitteen kokonaispaksuudella ulospäin kasvava kasvu yksittäistä pintaa kohti on viisi mikrometriä.
· Tuloksena oleva ulkokierteen nousuhalkaisija laajenee 20 mikrometriä.
· Tuloksena oleva sisäinen kierrereiän halkaisija sulkeutuu sisäänpäin kaksikymmentä mikrometriä.
Tiukoissa sisäkierteissä käsittelemätön kierrereikä epäonnistuu kierremittarin tarkastuksessa ja tarttuu ruostumattomasta teräksestä valmistettuihin ruuveihin asennuksen yhteydessä, jos tätä mittakasvua ei oteta huomioon.
|
Ominaisuuden tyyppi |
Esipinnoitusominaisuuden koko |
Applikoitu kirkas anodisointipaksuus |
Ulkoinen kasvu kasvoja kohti |
Nettomittojen muutos anodisoinnin jälkeen |
|
Tarkkuuspin OD |
10 000 mm (± 0,005) |
12 µm Tyyppi II |
+6 µm |
+12 µm (lopullinen ulkohalkaisija: 10,012 mm) |
|
Kalvottu laakerin poraustunnus |
22 000 mm (K7: +0.021/-0) |
12 µm Tyyppi II |
+6 µm |
-12 µm (lopullinen tunnus: 21,988 mm, määritysten ulkopuolella) |
|
Jyrsitty välilevyn paksuus |
15 000 mm (± 0,020) |
10 µm Tyyppi II |
+5 µm |
+10 µm (lopullinen: 15,010 mm) |
|
Sisäinen kierre (M6x1.0) |
6H toleranssialue |
14 µm Tyyppi II |
+7 µm |
-28 µm jakohalkaisijalla (Gage Binding) |
|
Ulkoinen tarkkuuskierre (M6x1,0) |
6g toleranssialue |
14 µm Tyyppi II |
+7 µm |
+28 µm nousun halkaisijalla |
Tyyppi II Class 1 vs Type III kirkas kovapinnoite: kulumisrajat ja värimuutokset
Kun mekaaniset kokoonpanot vaativat erinomaista kulutuskestävyyttä, insinöörit tarkistavat useintekniset ohjeet kovan anodisoinnin tyypin III paksuudelleilman väriainetta. Tyyppi III tarjoaa korkean pintakovuuden saavuttaen 450–550 HV verrattuna tyypin II 300–350 HV:iin, mutta se muuttaa osan esteettisiä ominaisuuksia.
Tyypin III kovapinnoite käsitellään alhaisemmissa kylvyn lämpötiloissa lähellä jäätymistä ja kohonneissa virrantiheyksissä, jolloin muodostuu paksuja, tiheitä soluseinämiä 25-50 mikrometrin välillä. Näillä paksuuksilla valo ei voi kulkea kalvon läpi heijastumaan metallipohjasta.
Jopa ilman värilisäaineita, kirkas Type III kovapinnoite saa tumma hiilen, pronssinharmaan tai hämärän oliivin ulkonäön perusseoksesta riippuen. Insinöörien, jotka etsivät kirkasta, luonnollista metallihopeaa, on määriteltävä kirkas anodisointi Type II Class 1, koska tyypin III kovapinnoite ei voi tarjota todellista metallisen hopean estetiikkaa.
Selkeät anodisointitiedot: Tarkkuustekniikan piirustukset ja tarjouspyyntötekstit
Epäselvät piirustustekstit ovat edelleen johtava karanteenin hylkäämisen ja hankintakiistan aiheuttaja. Pelkän kirkkaan anodisoinnin määrittäminen piirustuksen otsikkolohkoon antaa valmistusinsinöörille nollaohjeita kylvyn kemian, kalvon paksuuden tai kosmeettisten tarkastusstandardien suhteen.

Normaalit huomiotekstimallit: viittaavat MIL-A-8625 Type II Class 1 -standardiin ja ISO 7599:ään
Annetuissa teknisissä piirustuksissa tulee viitata tunnustettuihinselkeät anodisointitiedotkuten MIL-A-8625F tai ISO 7599. Täydellisissä huomioteksteissä on määriteltävä spesifikaatiostandardit, prosessityyppi, väriluokka, tavoitepaksuus, esikäsittelyvaiheet ja tiivistysmenetelmät.
· Ensisijainen huomiotekstiesimerkki (Imperial):Anodisoitu MIL-A-8625F mukaan, tyyppi II, luokka 1 (värjäämätön). Pinnoitteen paksuus 0,0004 - 0,0006 tuumaa (10 - 15 µm). Esikäsittele keskikokoisella lasihelmipuhalluksella (#120 väliaine, Ra 1,6 - 2,4 µm). Sulje nikkeliasetaattiliuoksella. Kaikki piirustuksen mitat ovat voimassa pintakäsittelyn jälkeen.
· Ensisijainen huomiotekstiesimerkki (mittari):Kirkas anodisointi ISO 7599 mukaan, merkintä AA15 (nimellispaksuus 15 µm). Etsaustaso E6 (satiinikemiallinen etsaus). Hydroterminen nikkelitiiviste. Symbolilla M merkityt kriittiset reiän halkaisijat tulee peittää anodisesta pinnoitteesta.
Kun valmistelet tiedostoja,teknisten piirustusten lähettäminen DFM:n tarkastettavaksivarmistaa, että kaikki viimeistelymerkit ovat kohdakkain tehtaan työkalujen kanssa ennen metallin leikkaamista.
Peitto- ja telineprotokollat: kierteiden ja kriittisten laakerien reikien suojaaminen
Toiminnallisten mittojen ja kosmeettisten pintojen vahingoittumisen estämiseksi tuotantotulosteissa on selkeästi osoitettava sallitut sähkökontaktien paikat ja peitetyt pinnat:
· Sähköiset yhteyspisteet:Anodisointi vaatii kiinteän mekaanisen ja sähköisen liitännän jousikuormitettujen titaani- tai alumiinitelineiden kautta. Kosketuspisteet jättävät anodisoimattoman paljaan metallin aukon, jonka halkaisija on yhdestä kolmeen millimetriä. Piirustuksissa on korostettava sallitut kosketusvyöhykkeet näkymättömillä pinnoilla, kuten sisärei'issä, sisäisten onteloiden lattiassa tai piilotetuilla taka-asennuspinnoilla.
· Säikeen suojausstrategia:M4-kokoisten tai pienempien sisäkierteiden peittäminen uudelleenkäytettävillä silikonikartiotulpilla on työvoimavaltaista ja lisää kappale-osan yksikkökustannuksia. Suositeltu DFM-lähestymistapa käyttää ylimitoitettua esilevykierrettä koneistuksen aikana, kuten 6G tai 6AZ metrisille kierteille tai GH3 tai GH5 ylimitoitettuja kierteitä keisarillisiin kierteisiin. Tämä leikkaa esihalkaisijan suuremmaksi, mikä mahdollistaa pinnoitteen kerääntymisen suoraan kierteen kylkille anodisoinnin aikana ylittämättä välimitan rajoja. Kriittisten laakerien reikiin, joiden H7-toleranssi on alle 15 mikrometrin sallittu kokonaistoleranssiikkuna, nestemäiset tai silikonisuojatulpat ovat pakollisia.
Määrällinen kosmeettinen tarkastus: D65 valaistuksen ja visuaalisen rajan kupongit
Subjektiiviset visuaaliset arvioinnit aiheuttavat usein tuotannon viivästyksiä. Kosmeettisten hyväksymisstandardien on määritettävä valaistusolosuhteet, havaintoetäisyydet ja tarkastusten kestot epäselvyyden poistamiseksi:
· Valaistusstandardi:Tarkastus on suoritettava keinotekoisessa päivänvalossa, joka vastaa CIE Standard Illumination D65 -standardia, säilyttäen valaistustaso 1000-1500 luksia tarkastustasolla.
· Katseluetäisyys ja kulma:Tarkastaja tutkii osaa 450–500 mm:n (18–20 tuuman) etäisyydeltä kääntäen komponenttia 45 asteen kulmassa jatkuvassa valaistuksessa enintään 5 sekunnin ajan kosmeettista pintaa kohden.
· Kosmeettinen kaavoitus:Komponenttien pinnat tulee luokitella vyöhykkeelle A ensisijaisille käyttäjälle päin oleville pinnoille, joissa telineen jälkiä, raitoja tai sulkeumia ei sallita. Vyöhyke B toissijaisille näkyville pinnoille, joissa pieni hajavärivaihtelu on hyväksyttävää; ja vyöhyke C sisäisille tai piilotetuille liitäntäpinnoille, joissa telinejäljet ja virrantiheyden varjopisteet ovat sallittuja.
· Rajanäytteet:Koska lejeeringin varianssi tekee absoluuttisesta värisovituksesta tuotantoerien välillä mahdotonta, hankintatiimien tulee määrittää fyysiset rajanäytteet. Fyysiset ylä- ja alakupongit tulee hyväksyä ennen volyymituotantojen aloittamista.
Selkeät CNC-osien anodisointikustannukset: tuotantokustannusajurit ja romun ehkäisy
Perustason ajureiden ymmärtäminenselkeät anodisointikustannukset CNC-osilleauttaa hankinta- ja suunnittelutiimejä tasapainottamaan visuaalista esitystä tuotantobudjettien kanssa. Anodisointilinjojen kustannukset heijastavat telineen tiheyttä, pinnan valmistelutyötä ja kylpyjaksoaikoja eivätkä pelkästään kemikaalien kulutusta.
Ydinviimeistelykustannuskertoimet: telinetiheys, materiaalin puhallus ja peitto
· Osan koko ja säiliön pakkaustiheys:Sähköviimeistelysäiliöt toimivat lentotangon erämaksuilla. Viidensadan pienen anturin kiinnikkeen anodisointi yhdelle korkeatiheyksiselle telineelle maksaa pienen viimeistelylisän yksikköä kohti. Sitä vastoin suuri viisiakselinen jyrsitty puolijohdepohjalevy vie puolet koko säiliön lentotankosta, mikä vaatii erityistä titaanityökalua ja suuremman ampeerin vetoa, mikä lisää komponenttikohtaisia viimeistelykustannuksia.
· Esikäsittelyn pinnan valmistelu:Tavallinen emäksinen korisyövytys lisää mitättömät käyttökustannukset. Tasaisen lasihelmipuhalluksen vaatiminen edellyttää kuitenkin manuaalista käsittelyä, suutinpuhallustyötä ja räjäytyksen jälkeisiä ultraäänirasvanpoistojaksoja, jotka lisäävät viidestätoista-kolmekymmentäviisi prosenttia viimeistelyriviin.
· Manuaaliset peittovaatimukset:Kierrettyjen silikonitulppien asentaminen käsin kymmeniin sokeisiin reikiin tai tarkan vinyylileikatun maalarinteipin kiinnittäminen maadoitustyynyjen päälle vaatii manuaalisen kosketusajan. Kun maskaustyö ylittää osan koneistusjakson ajan, viimeistelykustannukset voivat ylittää ensisijaiset CNC-jyrsintäkustannukset. Insinöörit voivat arvioida nämä toiminnalliset kompromissit milloinPyydä välitön tarjous CNC-työstöstä ja viimeistelystä.
Kemiallisen kuorinnan romukangas: Tarkkojen mittojen suojaaminen
Kriittinen tekijä selkeässä anodisointitaloudessa on romun käsittelyn korkeat kustannukset. Jos komponentissa ilmenee käsittelyvirheitä, kuten sameaa pintakukintoa, telineen palovammoja tai visuaalisia raitoja, ainoa korjaava toimenpide on kemiallinen kuorinta.
Kuoriminen edellyttää komponentin upottamista kuumaan kaustiseen natriumhydroksidiin tai kromi-fosforihappoliuokseen anodikalvon liuottamiseksi paljaalle alumiinipohjalle. Kaustiset strippausliuokset eivät kuitenkaan pysähdy oksidirajapinnalle; ne hyökkäävät alla olevaan raakaa alumiinialustaan.
Yksi kuorintajakso poistaa 15-30 mikrometriä raakaa epäjaloa metallia. Tämä häviö tuhoaa laakerin poraustoleransseja, heikentää pinnan karheutta Ra 0,8:sta yli Ra 3,2 mikrometriin, pyöristää teräviä reunoja ja jättää kierrereiät ylimitoitettuiksi ja toimimattomiksi. Tarkkuuskoneistetuissa CNC-osissa kemiallinen kuorinta johtaa usein romutettuihin osiin. Tiukan prosessin valvonnan ylläpitäminen alkuperäisen anodisointiajon aikana on välttämätöntä katastrofaalisten osien häviämisen välttämiseksi.
|
Käsittelyvaihe / vaatimus |
Toimiva kuljettaja |
Suora kustannusvaikutus |
DFM:n kustannusten vähentämisstrategia |
|
Manuaalinen mediapuhallus |
Yksilöllinen käsipuhallus yhtenäiseen mattapintaan Ra |
+20% - +35% raakaviimeistelystä |
Vahvistaa kosmeettisia alueita; salli piilopintojen viimeistely koneellisesti |
|
Reiän ja porauksen peitto |
Silikonitulppien asentaminen tiukkojen toleranssien ominaisuuksiin |
+ 0,15 -+0.15to+ 0,60 per peitetty reikä |
Käytä ylisuuria esilevyhanoja; Vältä ei-kriittisten lankojen peittämistä |
|
Korkean kuvasuhteen teline |
Syvät taskut, jotka vaativat apukatodikiinnikkeet |
+25% työkalulisä telineen asennuksesta |
Suunnittele sisäiset vetokulmat ja avoimen ontelon kuvasuhteet alle 1,5:1 |
|
Eräkemiallinen strippaus |
Kosmeettisesti epäonnistuneiden osien uusiminen |
80–100 % osien romun kokonaisriski |
Määritä fyysiset rajanäytteet etukäteen kosmeettisen epäselvyyden poistamiseksi |
Dazao Engineering Protocol: Viisivaiheinen selkeä anodisoinnin laadunvarmistus
Estääkseen mittavirheet, kokoonpanoongelmat ja pintavaihtelut maailmanlaajuisissa toimitusketjuissa Dazao Machinery soveltaa viiden pisteen valmistuksen tarkistusprotokollaa kaikissa tuotteissamme.räätälöity tarkkuus CNC-alumiiniosien valmistuspalvelu:
1. Tarkista raaka-aineerän linja:Varmista, että kaikki toisiinsa liittyvät näkyvät ulkopaneelit on leikattu yhdestä aihion pääerästä tai jatkuvasta ekstruusioerästä. Varmista, että tehtaan testiraportit vahvistavat, että raudan ja piin jäännöspitoisuudet ovat tiukasti kontrolloidun koostumusalueen sisällä.
2. Vähennä pinnan työstöjännitystä:Ohjelmoi viimeistely ääriviivat terävillä, erityisillä pinnoittamattomilla mikroraekarbidityökaluilla, jotka toimivat konservatiivisella lastukuormalla. Varmista, että kaikki plastisesti epämuodostuneet pohjamateriaalit poistetaan, jotta pinnan alla ei ole haamukuvia syövytyksen jälkeen.
3. Korvaa kriittiset piirustuksen mitat:Käytä fifty-fifty -kasvusääntöä kaikkiin tarkkuusominaisuuksiin CAM-ohjelmoinnin aikana. Siirrä kriittisiä laakerin porauksia positiivisesti puolella pinnoitteen paksuudesta ja määritä esilevyn kierretapit kierrereikille, jotta voit ottaa huomioon nousun halkaisijan kasvun.
4. Määrittele peitto- ja kontaktivyöhykkeet:Ilmoita selvästi sallitut telineen kosketuspaikat sisäisillä tai ei-kosmeettisilla pinnoilla. Vältä pienten kiinnityskierteiden peittämistä suunnittelemalla ne ylisuurilla toleransseilla silloin, kun ne toimivat.
5. Aseta suljetut rajanäytteet ennen tuotantoa:Hanki hyväksytyt ylä- ja alareunuskupongit CIE:n standardinmukaisen valaistuksen D65 mukaisesti. Tämä poistaa subjektiivisuuden lopullisesta laadunvarmistuksesta ja varmistaa suunnittelun, hankinnan ja viimeistelylinjan yhdenmukaisuuden.

UKK
01.Kuinka insinöörit voivat estää sisäkierteitä takertumasta kirkkaan anodisoinnin jälkeen?
02.Miksi yhteensopivien alumiiniosien välillä ilmenee kirkasta eloksoitua värieroa?
03.Mikä aiheuttaa valkoisen maitomaisen sameuden ilmaantumisen kirkkaille anodisoiduille pinnoille viikkoa synnytyksen jälkeen?
04.Voiko tyypin III kovapinnoite saavuttaa saman kirkkaan hopeanvärisen viimeistelyn kuin Type II?
05.Miksi litteissä jyrsityissä taskuissa näkyy tummia haamukuvioita vasta selkeän anodisoinnin jälkeen?
06.Kuinka piirustustekstit osoittavat telineen jälkiä kosmeettisten hylkäysten estämiseksi?