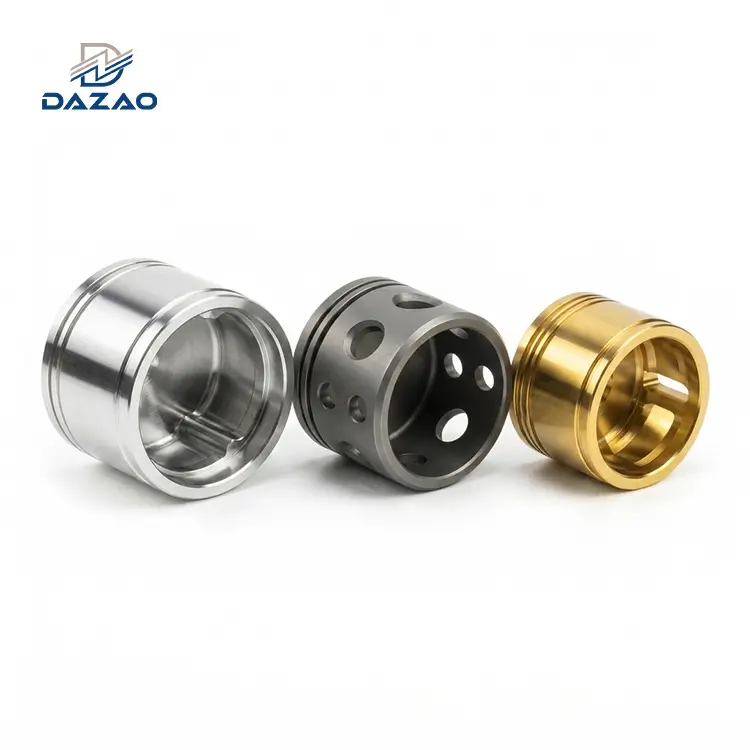
Arvioidessaan materiaalin valintaa suuria{0}}sorvauksia ja jyrsintää varten suunnittelu- ja hankintatiimit valitsevat usein oletuksena alumiinin Al6061-T6:n alhaisten raaka-ainekustannusten vuoksi. Karan nopeuden, työkalun käyttöiän ja syöttöarvojen äärimmäinen vertailukohta on kuitenkin UNS C36000, joka tunnetaan yleisesti nimellä Free-Machining Brass.
Monet hankintainsinöörit epäröivät katsoessaan C360:n raaka-ainetarjousta ja huomauttavat, että se on huomattavasti kalliimpaa kuin hiiliteräs ja tavalliset alumiiniseokset. Kuitenkin alallakuparilejeeringin CNC-työstö, alkuvaiheen materiaalikustannukset edustavat murto-osaa todellisesta taloudellisesta yhtälöstä. Monimutkaisille komponenteille, jotka vaativat syvän reiän poraamista, raskasta kierteitystä ja tiukkoja toleransseja (esim.±0,0005 tuumaa), poikkeuksellinenMessinki C360 työstettävyysvähentää suoraan kokonaiskustannuksia (TCO).
Sertifioituna räätälöityjen osien valmistajana Kiinassa Xiamen Dazao Machinery analysoi, miksi C360 on edelleen kiistaton materiaalinpoistonopeuden (MRR) kuningas ja kuinka optimoitumessinkiosien työstöhyödyttää suoraan toimitusketjuasi.
100 %:n vertailuarvon purkaminen: Mikä tekee Brass C360:n työstettävyydestä ylivoimaisen?
Koneistusteollisuudessa työstettävyysarvot indeksoidaan Brass C360:een nähden, jolle on yleisesti annettu 100 % pistemäärä. Kaikki muut metallit mitataan tätä perusviivaa vasten. Tämän virheettömän luokituksen metallurginen syy on sen kemiallinen koostumus, erityisesti 2,5–3,7 % lyijy (Pb).
Leikkausprosessin aikana lyijy ei liukene kupari-sinkkimatriisiin. Sen sijaan se hajoaa mikroskooppisina hiukkasina. Tämä tarjoaa kaksi erillistä mekaanista etua:
1. Kiinteä voiteluaine:Lyijy toimii mikroskooppisena rajavoiteluaineena työkalu{0}}sirun rajapinnassa. Tämä vähentää merkittävästi kitkaa ja vähentää lämmöntuotantoa ja karan kuormitusta.
2. Sirujen katkaisija:Sisäiset lyijypartikkelit katkaisevat metallimatriisin rakenteellisen eheyden leikkauksen aikana. Sen sijaan, että C360 muodostaisi pitkiä, jatkuvia nauhoja, jotka kietoutuvat työkaluihin, se tuottaa pieniä, erottuvia lastuja.
3 messinkiosien koneistuksen suoraa suunnitteluetua
· Aggressiiviset syöttönopeudet:Käyttäjät voivat työntää pintajalkoja minuutissa (SFM) jopa 300-1000+ asti, jolloin poraus- ja kierteityssyklit suoritetaan 300 % nopeammin kuin ruostumaton 304-teräs.
· Pidentynyt työkalun käyttöikä:Matala kitkakerroin tarkoittaa, että kovametalli- ja HSS-työkalut kärsivät minimaalisesta kulumisesta. Kone voi sammuttaa valot-päivien ajan ilman, että työkaluja tarvitsee siirtää tai vaihtaa.
· Pintakäsittely:Saavuttaa aPintakäsittely Ra 0,8suoraan koneesta on vakiona, mikä eliminoi kokonaan toissijaiset kiillotuskulut.
Romutalous: Kuinka kuparilejeeringit kompensoivat korkeat raaka-ainekustannukset
C360:n ensisijainen pelote on sen korkea alkuperäinen ostohinta. Kokeneet hankintajohtajat laskevat kuitenkin nettomateriaalikustannukset ottamalla huomioonRomutalous.
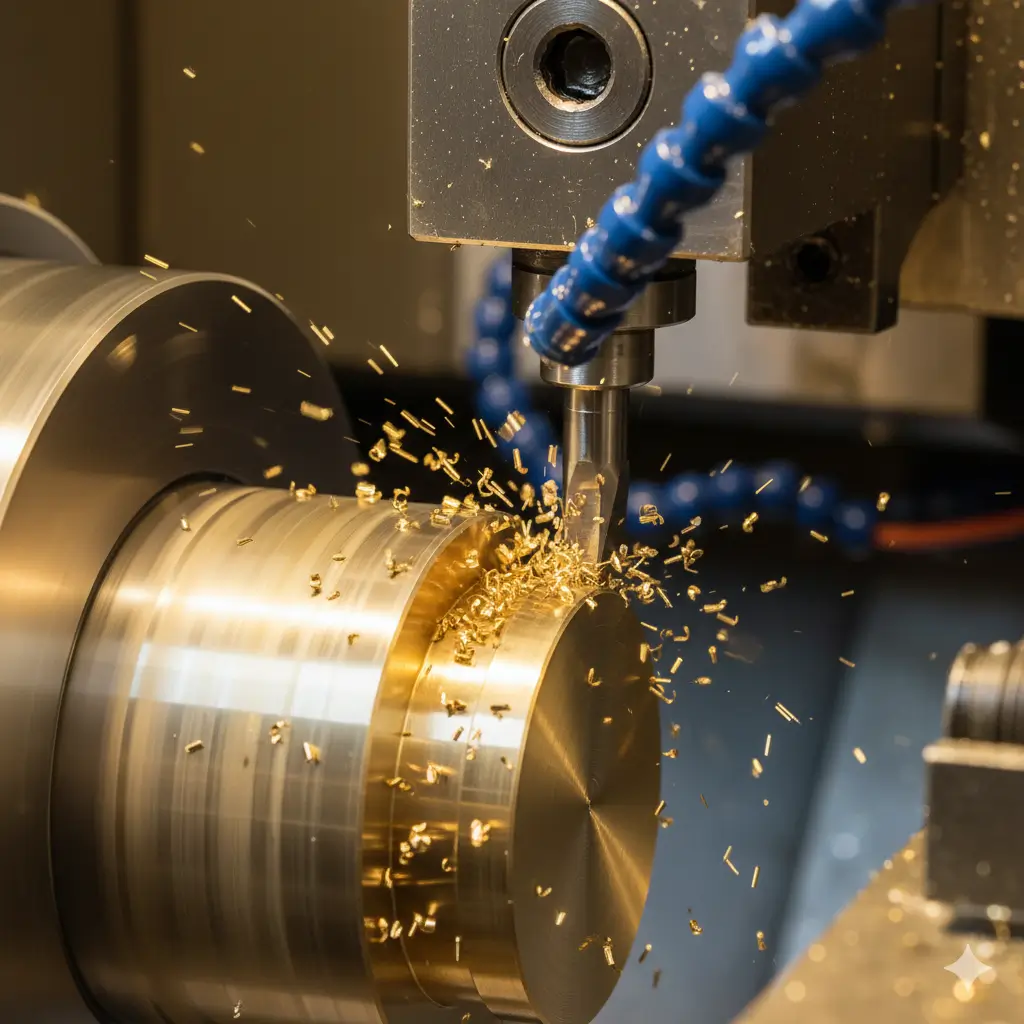
Koska messinki työstää niin nopeasti, merkittävä määrä raakatankovarastoa muunnetaan lastuiksi (sorvauksiksi). Toisin kuin alumiini- tai teräslastut, jotka tuottavat marginaalisen kierrätyksen, puhtaat C360-sorvaukset säilyttävät äärimmäisen markkina-arvon. Valmistajat voivat yleensä myydä puhdasta messinkiromua takaisin materiaalintoimittajille ja saada talteen 75–90 % alkuperäisen raaka-aineen painoarvosta.
Messinki C360 vs. alumiini 6061 vs. SS304: CNC-kustannusmatriisi
Voit määrittää taloudellisen vaikutuksen kvantitatiivisesti tarkastelemalla tätä standardia koneistusparametrien vertailua:
|
Materiaaliparametri |
Messinkiä C360 |
Alumiini 6061-T6 |
Ruostumaton teräs 304 |
|
Työstettävyysluokitus |
100%(Perustaso) |
90% |
45% |
|
Keskimääräinen leikkausnopeus (SFM) |
300 - 1000 |
250 - 800 |
80 - 150 |
|
Työkalun kulumisaste |
Erittäin matala |
Matala |
Korkea |
|
Romun palautusarvo |
75% - 90% |
20% - 30% |
10% - 20% |
|
Toissijaisen viimeistelyn tarve |
Ei mitään (luonnollisesti sileä) |
Vaatii usein anodisoinnin |
Passivointi vaaditaan |
|
Nettokoneistuksen TCO |
Matala(Suuri äänenvoimakkuus) |
Keskikokoinen |
Korkea |
VähentämälläKierrosaika30–50 %, koneen poistojen, yleiskustannusten ja kuljettajan työvoiman kohdistaminen laskee merkittävästi. Kun yhdistetään romun talteenottoon, monimutkaisen C360-osan yksikköhinta-alentaa usein täsmälleen saman osan, joka on valmistettu "halvemmista" materiaaleista.
Kauppa-Lattioiden realiteetit: 3 piilotettua sudenkuoppaa messinkiosien työstyksessä
Jos selaat teollisuustekniikan foorumeja, kuten, huomaat johdonmukaisia epäonnistumismalleja kokemattomista kaupoista, jotka yrittävät työstää messinkiä. IATF16949:2016-sertifioitunatoimittaja, Dazao Machinery noudattaa tiukkoja vakiotoimintamenettelyjä (SOP) välttääkseen nämä kolme ensisijaista valmistusloukkua.
Sudenkuoppa 1: Työkalun tarttuminen ja miksi Zero Rake -työkaluja tarvitaan
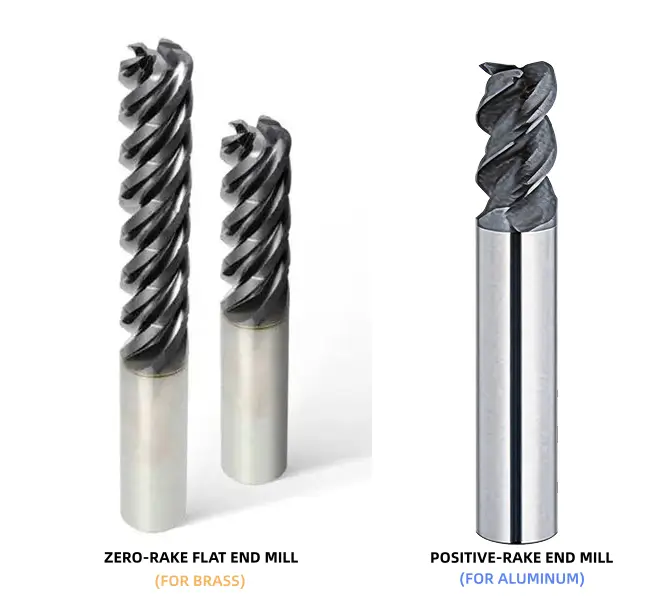
Tavallinen painajainen myymälässä, kun kuljettaja käyttää alumiinia{0}}erityisestipositiivinen rakepäätyjyrsin C360-osassa. Koska messinki leikkaa niin helposti, positiivinen haravatyökalu tarttuu välittömästi materiaaliin kuin ruuvi. Työkalu vetää työkappaletta rajusti ulos istukasta, tuhoaen osan, napsauttamalla varsijyrsintä ja mahdollisesti vahingoittaen koneen karaa.
Tekninen korjaus:Koneistus C360 edellyttää räätälöityjä tai muokattuja työkaluja, joissa on anollaharava tai neutraali haravageometria. Tämä estää työkalua syöttämästä itseään materiaaliin, mikä varmistaa mittavakauden ja käyttäjän turvallisuuden.
Sudenkuoppa 2: Jäähdytysnesteen värjäys ja kuivakoneistuksen etu
Perinteiset rikki{0}}pohjaiset leikkausnesteet tai runsaasti-vesipitoiset-jäähdytysnesteet reagoivat kemiallisesti kupariseosten kanssa. Jos messinkiosa jää koneen alustalle yön yli tavallisella jäähdytysnesteellä peitettynä, se hapettuu ja muuttuu mustaksi tai ruskeaksi. Tämä tuhoaa esteettisen kullanvärisen viimeistelyn ja johtaa välittömään laadunvarmistuksen hylkäämiseen.
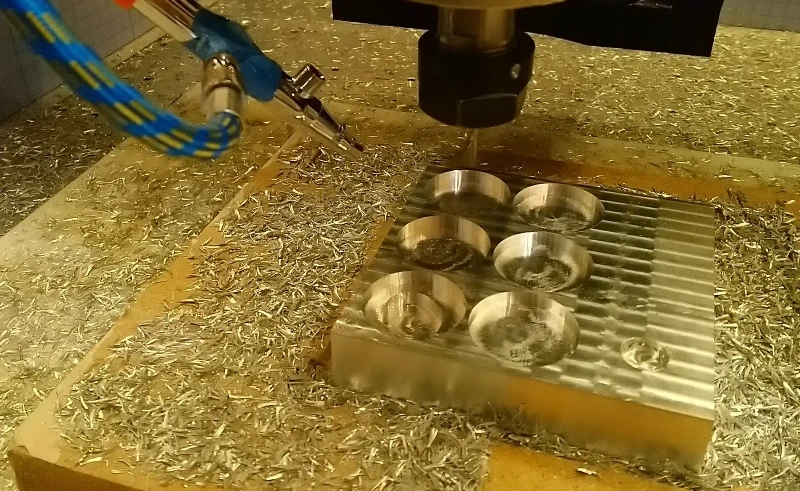
Tekninen korjaus:Hyödyntämällä C360:n luonnollista voitelukykyätehdashyödyntääKuivakoneistustekniikoita tai Minimum Quantity Lubrication (MQL) erikoistuneilla inertillä öljyllä. Tämä suojaa osan tarkkaa ulkonäköä ja eliminoi ostajan raskaat ultraäänipuhdistuskustannukset.
Sudenkuoppa 3: Sekalastut ja messingin kierrätyksen ROI:n maksimointi
Jos myymälä koneistaa terästä maanantaina ja messinkiä tiistaina ilman tiukkaa konepesua, messinkisorvaukset saastuvat teräslastuilla. Sekalastuja ei voida myydä korkealuokkaisella messinkiromuhinnoilla. Tehottomat kaupat siirtävät tämän taloudellisen tappion suoraan asiakkaalle korkeampien kappalehintatarjousten kautta.
Tekninen korjaus:Dazao noudattaa tiukkaa "dedicated machine" -aikataulua ja syväpuhdistusta{0}}. Tämä takaa, että messinkiromumme pysyy 100 % puhtaana, mikä maksimoi kierrätystulot ja antaa meille mahdollisuuden tarjota erittäin kilpailukykyisiä yksikköhintoja.
Compliance Trap: RoHS, REACH ja lyijy{0}}vapaat messinkivaihtoehdot
Vaikka 3 %:n lyijypitoisuus tekee C360:sta koneistuksen voimanpesän, se asettaa tiukat sääntelyrajoitukset. Mekaanisten insinöörien on kartoitettava materiaali lopulliseen käyttöympäristöön.
Jos tuotettasi käytetään juomavesijärjestelmissä, joita säätelevätTurvallisen juomaveden laki (SDWA), elintarvike{0}}jalostuslaitteet tai kulutuselektroniikka, jotka edellyttävät tiukkaa eurooppalaistaRoHS/REACHstandardin C360 käyttö altistaa toimitusketjusi tullitakavarikoille tai tuotteiden vetäytymiselle.
Näitä erityissovelluksia varten insinöörien on määritettävä lyijy{0}}vapaa messinki, kuten C46400 (Naval Brass) tai C69300 (Eco-Brass). Hankintatiimien tulee huomioida: lyijyn poistaminen laskee työstettävyysluokituksen 100 %:sta noin 30 %-50 %:iin. Karan kierroslukujen on laskettava, työkalun kuluminen lisääntyy ja sykliajat pitenevät. Päivitä aina kustannusarviosi, kun siirryt C360:stä lyijyttömään versioon.
Johtopäätös: Yhteistyö mukautetun messinki-CNC-valmistajan kanssa
Messinki C360 on edelleen kiistaton standardi nopeassa materiaalinpoistossa. Edellyttäen, että hankintatiimit ymmärtävät romutalouden mekaniikkaa ja insinöörit välttävät vaatimustenmukaisuuden ansoja, C360 on kustannustehokkain-materiaali suuren-volyymin kierteisiin, nesteliittimiin, venttiilirungoihin ja elektronisiin tappeihin.
Koneistuskumppanin arviointi vaatii katsomista raaka-aineindeksin ulkopuolelle. Yhteistyössä amukautettu tehdasjoka ymmärtää työkalun haravan geometrian, harjoittelee kuivatyöstöä ja hallitsee romun puhtautta, sanelee lopullisen laskun. Vuosikymmenten kohdennetulla kokemuksellamessinkiosien työstösektori,Xiamen Dazao -koneetnoudattaa tiukkoja DFM-periaatteita puristaakseen jokaisen ylimääräisen sentin pois valmistussyklistäsi.
Ihmiset myös kysyvät (FAQ)
01.Miksi päädyt napsauttavat tai vetivät messinkiosan irti ruuvipuristimesta ensimmäisen leikkauksen aikana?
02.Miksi valmiit messinkiosani ruskeutuivat ja tummuivat yhdessä yössä kaupassa?
03.Miksi kierrätyspiha alensi messinkilastumme "likaisen romun" hinnoitteluun?
04.Työstän messinkiä, mutta saan pitkiä, sitkeitä lastuja, jotka sotkevat karan. Miksi?
05.Voinko käyttää Brass C360:tä samoilla nopeuksilla ja syötöillä kuin Aluminium 6061:tä?
06.Onko CNC-käyttäjille lyijyaltistusriski C360:n kuivakoneistuksessa?