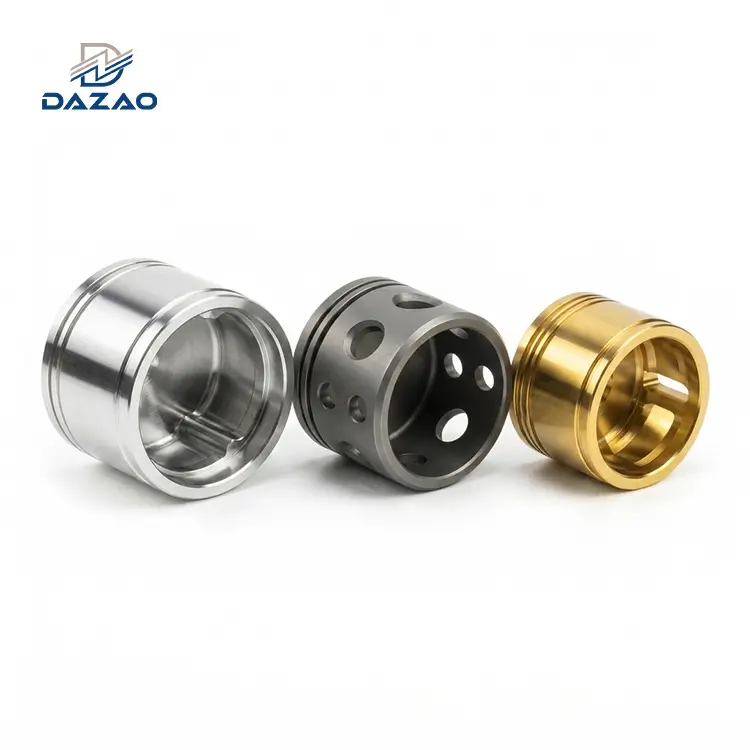
Valitseminenautojen alumiiniedellyttää myötörajan, syklisten väsymisrajojen, lämmönjohtavuuden ja mikrorakenteen stabiilisuuden tasapainottamista. Rakenteellisia vartenalumiiniosat sähköajoneuvoihin, 6061-T6 ja 6082-T6 ekstruusiot pariksi tarkkuudellaCNC alumiiniset autonosatkoneistus antaa lähtökohdan akkukoteloille ja moottorin koteloille. Korkea-stressialumiiniset jousitusosatkysyntä taottu 6082-T6 tai aihio 7075-T6, kun taas suuri määräalumiiniset moottorin komponentitluota valuun A380:een tai lämpö-käsiteltyyn A356-T6:een. Ohutseinäisten EV-koteloiden työstäminen vaatii kontrolloituja rouhinta-viimeistelysyklejä ja koneistuksen jälkeistä jännityksenpoistoa geometrisen tiivistyksen tasaisuuden säilyttämiseksi 0,05 mm:n sisällä yli 1000 mm:n jännevälillä.
Autojen alumiinimateriaalit nykyaikaisessa kevytyksessä: Rakennemuutos ICE:stä sähköautoalustoiksi
Autojen alumiinin integrointi on siirtynyt perusmassan vähentämisestä moni{0}}fysikaaliseen toimintojen optimointiin. Nykyaikaiset ajoneuvoarkkitehtuurit vaativat rakennemetalleja samanaikaisesti hallitsemaan mekaanisia kuormia, haihduttamaan lämpöenergiaa tehoelektroniikasta, tarjoamaan sähkömagneettisten häiriöiden (EMI) vaimennusta ja ylläpitämään rakenteiden eheyttä kolaritapahtumien aikana.
Moni-Fysiikan suorituskykyvaatimukset: akkukäyttöiset sähköajoneuvot (BEV) vs. voimansiirtojärjestelmät
Materiaalivaatimukset vaihtelevat huomattavasti propulsioarkkitehtuurien välillä:
· Polttomoottorit:Keskity kohonneeseen{0}}lämpötilojen kestävyyteen, jatkuvaan hiilivetyaltistuksen kestävyyteen ja harmonisen tärinän aiheuttamaan akustiseen vaimennukseen. Komponentit, kuten sylinterilohkot, vaihteistokotelot ja vaihtovirtageneraattorin kiinnikkeet, toimivat lämpötiloissa 90-220 astetta, mikä edellyttää mittavakautta jatkuvassa lämpösyklissä.
· Sähköajoneuvojen (EV) arkkitehtuurit:Aseta etusijalle jäykkyyden-/-painosuhteet 400–700 kg:n akkuyksiköiden tasapainottamiseksi, korkea lämmönjohtavuus nestejäähdytteisissä lämpölevyissä- ja tiukka hermeettinen tiivistys. Analumiininen akkukotelotaialumiininen moottorikoteloon säilytettävä IP67- ja IP68-sisääntulosuojausluokitukset voimakkaan vääntörungon taipuessa, samalla kun se toimii EMI-suojana yli 20 kHz:n vaihtosuuntaajan kytkentätaajuuksia vastaan.
Valmistusreittispektri: Tarkkuus CNC-työstö, ekstruusio, valu ja taonta
Vaaditun mekaanisen suorituskyvyn saavuttaminen prototyyppi-, pieni{0}}volyymi- ja-massatuotannon vaiheissa vaatii erilliset käsittelyreitit:
1. 5-Akseli-CNC-tarkkuustyöstö:Toimii ensisijaisena valmistusmenetelmänä prototyypeille, pieni{0}}volyymitehoisille alustoille ja valettujen ja taottujen aihioiden -tarkkuus-jälkikäsittelyyn. Hyödyntämällä vakiintunuttaalumiininen CNC-työstöopasprotokollat mahdollistavat prototyypin validoinnin ilman kalliita alkutyökaluinvestointeja pitäen GD&T-toleranssit ±0,010 mm:ssä.
2. Ekstruusio ja hydromuovaus:Perustan pituussuuntaisille alustan kiskoille, sivukynnyksille ja akun sivurungoille. Profiilimalleissa on sisäisiä moni{1}}kennoverkkoja, jotka on suunniteltu taipumaan ennustettavasti aksiaalisten iskuvoimien vaikutuksesta.
3. Korkea-painevalu (HPDC) ja Giga{2}}valu:Hallitsee suurien{0}}volyymien rakennetuotantoa yhdistämällä moni-osaiset leimatut levykokoonpanot yksiosaisiksi-takarungoiksi ja iskutorneiksi käyttämällä erityisiä sitkeitä alumiiniseoksia.
4. Suljettu-Tarkkuustaonta:Varattu turvallisuus-kriittistäalumiiniset alustan komponentitaltistuu voimakkaalle monisuuntaiselle sykliselle rasitukselle, mukaan lukien jousituksen ohjausvarret, pyörän navat ja ohjausnivelet.
Dazaon tuotantolaitoksessa autokomponenttien valmistus edellyttää raaka-aineen metallurgisen tilan korjaamista ennen leikkaamista. Jäännösjännityksen poistaminen, raeraja-orientaatioiden optimointi ja tarkkojen syöttömäärien käyttäminen hammasta kohti estävät odottamattomat mittojen siirtymät lopullisen kokoonpanon aikana.
Autojen alumiiniseosten valintamatriisi: Muokatun vs. valumateriaalin ominaisuudet
Valitsemallaparas alumiiniseos autojen osiinedellyttää myötörajan, murtovenymän, korroosiokäyttäytymisen tie-suolaympäristössä ja nopean{1}}työstettävyyden arvioimista.

Taotut alumiiniset autojen osat:{0}}5xxx-, 6xxx- ja 7xxx-sarjojen perusteellinen arviointi
5xxx-sarja (Al-Mg-järjestelmä: 5052, 5083)
Ei--lämpökäsitellyt-seokset, jotka on vahvistettu kiinteällä liuoksella ja kylmämuokkauksella.
· 5052-H32:Tarjoaa poikkeuksellisen kestävyyden kloridin{0}}aiheuttamaa korroosiota vastaan ja korkean väsymislujuuden (115 MPa käänteisen taivutuksen raja). Yleistä peltipohjaisissa liukulevyissä ja syvävedetyissä-nestesäiliöissä.
· 5083-H111:Sisältää korkean magnesiumpitoisuuden (4,0–4,9 % Mg), mikä takaa erinomaisen hitsattavuuden ja energian imeytymisen. Käytetään hitsatuissa akkupakkauksissa ja iskunkestävissä-väylän runkorakenteissa.
6xxx-sarja (Al-Mg-Si-järjestelmä: 6061, 6082, 6063)
Saostus-karkaistut seokset, jotka ovat alan standardi CNC-alumiinisille autojen osille ja rakenteellisten runkojen suulakepuristeille.
· 6061-T6: Myötölujuus Suurin tai yhtä suuri kuin 276 MPa, murtovetolujuus Suurin tai yhtä suuri kuin 310 MPa. Mg:n hieno dispersio2Si-saostukset takaavat erinomaisen lastunmuodostuksen{0}}suurnopeuksisen jyrsinnän aikana. Seuraa standardoitua6061 alumiini CNC-työstöohjeetsallii koneistajien saavuttaa pintakäsittelyn aina Ra 0,8 µm asti samalla kun se estää sirulintujen -pesimisen nopeilla-karoilla. Käytetään rakenteisiinalumiiniset autojen kiinnikkeet, anturikotelot ja nesteenjakoputket.
· 6082-T6: Eurooppalainen standardi rakennesovelluksiin, tarjoaa 10–15 % korkeamman myötörajan (suurempi tai yhtä suuri kuin 310 MPa) ja ylivoimaisen iskunkestävyyden verrattuna 6061:een.alumiiniset jousitusosat, apurungon kiinnityslenkit ja vetokoukut.
· 6063-T6:Pienempi lujuus (saanto suurempi tai yhtä suuri kuin 170 MPa), mutta erinomainen suulakepuristuvuus ja pinnan laatu. Tarkastus erikoistunut6063 alumiinin työstökäytännötauttaa insinööritiimiä ylläpitämään tarkat seinämänpaksuudet monimutkaisissa{0}}nestejäähdytysprofiileissa ja akkupakkauksen kehämäissä törmäysesteissä.
7xxx-sarja (Al-Zn-Mg-Cu-järjestelmä: 7075)
Ultra-korkeaa-lujuutta ilmailu-{2}}luokan materiaalia käytetään, kun massan vähentäminen on ensisijainen tekninen rajoitus.
· 7075-T6: Myötölujuus ylittää 500 MPa ja murtolujuus 570 MPa, mikä vastaa tai ylittää rakenteellisia mietoja teräksiä yhdellä -tiheydellä. Käytetään kilpajousituspylväissä, suuren-kuorman nostovarressa ja tasauspyörästön kiinnityskannattimissa. Sisältää todistettua7075 alumiini CNC-työstötekniikatestää paikallista jännityskeskittymistä suoritettaessa syvätaskuja korkean{0}}kuorman ripustuspylväissä.
· Tekninen rajoitus: 7075-T6 on herkkä jännityskorroosiohalkeilulle (SCC) raerajoilla jatkuvassa vetojännityksissä ja syövyttävissä ympäristöissä. Se ei ole sulahitsattava ja vaatii kovaa anodisointi- tai muunnospinnoitteita altistuessaan tieruiskulle.
Valualumiiniset autojen osat: A380 vs. A356-T6 Rakenteen eheys ja sujuvuus
· A380 / ADC12 (Al-Si-Cu-järjestelmä):Korkeapaineinen -painevaluseos, jolla on korkea juoksevuus ja mittavakaus. Piipitoisuus (7,5–9,5 %) auttaa ohutseinämäisten osien muottien täyttämisessä, kun taas kupari (3,0–4,0 %) lisää kovuutta ja työstettävyyttä. Adoptio edistynytvalettu alumiini CNC-työstömenettelytminimoi työkalujen kulumisen, joka johtuu kovien piisulkeutumisesta A380- ja ADC12-painevaluissa. Käytetään jakoketjujen kansissa, vaihteistokoteloissa ja pienissä e-käyttömoottorien koteloissa.
· A356 / AlSi7Mg0.3 (Al-Si-Mg-järjestelmä):Matalapaine{0}}pysyvä muottivaluseos. T6-karkaisulla käsiteltynä (liuoksen lämpö-käsitelty, sammutettu ja keinotekoisesti vanhentunut) venymä saavuttaa 6–10 % myötörajalla, joka on suurempi tai yhtä suuri kuin 205 MPa. Käytetäänalumiinivaletut autonosatjotka vaativat iskuenergian absorptiota, kuten ohjausnivelet, apurungon solmut ja maantiepyörät.
Mekaaninen ja terminen suorituskykymatriisi autojen alumiiniseoksille
|
Seos & Temper |
Lomake |
Myönnön vahvuus (MPa) |
Äärimmäinen vetolujuus (MPa) |
Murtovenymä (%) |
Lämmönjohtavuus (W/m·K) |
Koneistettavuusluokitus (indeksi 1-100) |
Ensisijainen autosovellus |
|
5052-H32 |
Taottu arkki |
195 |
230 |
12 |
138 |
55 (kumimainen) |
Alustan suojat, polttoainesäiliöt |
|
6061-T6 |
Taottu aihio/levy |
276 |
310 |
12 |
167 |
85 (erinomainen) |
CNC-koneistetut autonosat, suluissa |
|
6082-T6 |
Taottu ekstruusio/tanko |
310 |
340 |
10 |
170 |
80 (hyvä) |
Jousituslenkit, alustan poikkipalkit |
|
6063-T6 |
Puristettu profiili |
170 |
215 |
12 |
200 |
70 (Keskitaso) |
Akun kylmälevyt, törmäyslaatikot |
|
7075-T6 |
Taottu aihio/levy |
503 |
572 |
11 |
130 |
75 (lyhyet pelimerkit) |
Korkean{0}}kuorman jousituspylväät, moottoriurheilun navat |
|
A380 (As Cast) |
Korkeapaineinen valu{0}} |
160 |
330 |
3.5 |
96 |
70 (hioma) |
Moottorin suojukset, vaihteiston kotelot |
|
A356-T6 |
Matala{0}}painevalu |
205 |
290 |
8 |
150 |
75 (univormu) |
Ohjausnivelet, jousituksen apurungot |
Autojen alumiinikomponentit: järjestelmien erittely ja valmistusprosessien yhteensovittaminen
Sopivan materiaalin ja valmistusprosessin valinta edellyttää komponenttien toiminnallisen dynamiikan kohdistamista valmistusfysiikkaan.

Alumiiniset sähköajoneuvojen komponentit: alumiininen akkukotelo ja neste{0}}jäähdytetyt moottorikotelot
Alumiininen akkukotelo
Akkukotelot toimivat nykyaikaisten sähköajoneuvojen alustojen ensisijaisena rakenteellisena lattiana samalla kun ne suojaavat kennoja mekaaniselta tunkeutumiselta ja lämpökarkauksilta.
· Materiaalistrategia:Kehäkehyksissä on ontto monikammio{0}}autojen alumiinin suulakepuristusprofiilit 6063-T6 tai 6082-T6, hitsattu kitkahitsauksella (FSW) lämpövaikutteisen vyöhykkeen (HAZ) heikkenemisen minimoimiseksi. Kotelon pohjassa käytetään 5083-H111-levyä puhkaisun kestävyyteen.
· Koneistushaasteet:Ylä- ja alaliitoslaipat vaativat jälki{0}}hitsauksenkorkean-tarkkuuden 5-akseliset CNC-jyrsintäpalvelutjatkuvan tiivistyspinnan luomiseksi tasaisuustoleranssilla enintään 0,05 mm jännevälillä 1500 mm - 2000 mm, estäen silikonitiivisteen puhallukset sisäisten painepulssien vaikutuksesta.
Alumiininen moottorikotelo ja invertterikotelot
Tehokkaat-vetomoottorin staattorit tuottavat yli 10 W/cm² lämpövuon tiheyttä, mikä vaatii integroituja neste{2}}jäähdytysvaippaa.
· Suunnittelu ja materiaali:Monoliittinen 6061-T6-aihio tai matalapainevalu A356-T6, jossa jatkuvat sisäiset kierukkamaiset jäähdytysnestekanavat.
· Koneistustoleranssit:Staattorin reiän sisähalkaisijat vaativat koneistuksen ISO H7 -toleranssirajoihin (yleensä +0.025/-0,000 mm) pyöreyden ja sylinterimäisyyden ollessa 0,008 mm. Tämä estää laakerien kohdistusvirheitä ja ilmavälin vaihteluita yli 18 000 RPM:n pyörimisnopeuksilla.
Dynaamiset alumiiniset jousitusosat ja alumiiniset alustan osat syklisessä rasituksessa
Alumiiniset jousitusosat ja ohjausvarret
Jousituslenkit kestävät yhdistettyjä syklisiä kuormituksia, jotka koostuvat korkeataajuisista{0}}tien tärinöistä ja äärimmäisistä iskuista, jotka aiheutuvat reunatörmäyksistä.
· Materiaalin valinta:Suljettu-taottu 6082-T6 suurimääräisiin-ajoneuvoihin; 5-akselinen jyrsitty 7075-T6-aihio pienitehoisiin sovelluksiin.
· Tekniset parametrit:Ohjausvarren kuula{0}}nivelreiät ja holkkien istukat vaativat sisäpinnan karheutta Ra, joka on pienempi tai yhtä suuri kuin 0,4 µm, jotta vältetään naarmujen kuluminen ja mikro-halkeamien syntyminen dynaamisen jousituksen niveltymisen aikana.
Alumiiniset rungon osat ja ohjausnivelet
· Rakennemekaniikka:Rystysten on säilytettävä korkea kallistus ja varpaiden jäykkyys suurissa{0}}g kaarrekuormituksessa ilman katastrofaalista haurasmurtumaa sivutörmäyksissä.
· Prosessin sovitus:Valetut A356-T6- tai taotut 6082-T6-komponentit jyrsitään moniakselisesti CNC-jyrsinnässä ja työstetään tarkat jarrusatulakiinnitysulokkeet, pyörän laakerien poraukset ja raidetangon kiinnityskartiot. Työkalun kulkureittien on sekoitettava sisäpinnan säteet (vähintään R 3,0 mm) paikallisten jännitysnousujen poistamiseksi.
Alumiiniset moottorin osat ja erittäin{0}}tarkkuusalumiiniset autojen kiinnikkeet
Moottorin alumiiniosat
· Sylinterikannet ja moottorilohkot:A356-T6 tai puolikiinteät alumiiniseokset, jotka on suunniteltu ylläpitämään väsymiskestävyyttä sylinterin huippupaineiden ollessa 180 bar.
· CNC-venttiilin istukka ja ohjauskoneistus:Nopea -PCD (monikiteinen timantti) kalvaaminen ja pyöreä interpolaatioleikkaus venttiilin istukan samankeskisyyden saavuttamiseksi 0,012 mm:n sisällä suhteessa ohjausreiän keskiviivaan.
Alumiiniset autojen kiinnikkeet ja kotelot
· Moottorin kiinnitys ja lisävarustekiinnikkeet:Valetut ADC12- tai CNC-koneistetut 6061-T6-kannattimet, jotka on suunniteltu rakenteellisen topologian optimoinnin avulla. Rivan paksuus, seinämän -kartion siirtymät ja pulttiholkkien erot ovat suhteutettuja siirtämään komponenttien luonnollisia resonanssitaajuuksia yli 400 Hz:iin eristäen ajoneuvon ohjaamon voimansiirron NVH:sta (melu, kovuus ja tärinä).
CNC-alumiiniautojen osien valmistus: 3 kriittistä myymälää{1}}lattiatekniikan sudenkuoppia
Teknisissä oppikirjoissa ja online-materiaalivalitsimissa oletetaan tyypillisesti homogeenisia isotrooppisia materiaaleja ja idealisoituja geometrioita. Varsinaisessa tuotannossa Dazaossa, muuttumassa raakanaautojen alumiinimateriaalittoiminnallisiin kokoonpanoihin paljastaa vakavia fyysisiä vikatiloja, jos rakennemekaniikka ja lämpödynamiikka jätetään huomiotta.

Sudenkuopan 1: jäännösjännityksen vapautuminen ja vääntyminen ohuissa-seinämäisissä alumiinikoteloissa
Suuri{0}}jalanjälkialumiiniset sähköautojen komponentit, kuten invertterin jäähdytyslevyt ja voimansiirron kannet, vaativat usein jopa 85 % tilavuusmateriaalin poistoa kiinteästä 6061-T6 taottulevystä.
· Fyysinen vikamekanismi:Kylmävalssattu-ja liuos-käsitelty 6000--sarjan levy sisältää syviä sisäisiä jäännösjännitysgradientteja. Epäsymmetriset nopeat{6}}työkaluradat poistavat ulkopinnan materiaalia, mikä häiritsee sisäistä mekaanista tasapainoa. Kun tyhjiö- tai mekaaninen puristin vapautetaan-työstön jälkeen, kappaleessa ilmenee epälineaarista vääntymistä, joka tunnetaan nimellä perunalastuefekti. Kehätiivistyspinnat taipuvat 0,50–2,50 mm, mikä tuhoaa IP67/IP68 elastomeeritiivisteen puristamiseen vaaditun 0,05 mm:n perustason.
· Käytännön Dazao-ratkaisu:
1. Kaksivaiheinen rouhinta-: Karkea-jyrsi kaikki taskut ja ulkoprofiilit jättäen tasaisen 1,50 mm:n viimeistelyvaran kaikille pinnoille.
2. Terminen stressin lievitys ja kryogeeninen stabilointi: Alista puoli{0}}koneistetut osat lämpökiertoon (kuumennus 160 asteeseen 3 tunniksi, jota seuraa kontrolloitu ilmajäähdytys ja välitason sub-asteen stabilointi -40 asteessa). Tämä jakaa uudelleen sisäiset hilan siirtymät putoamatta T6:n temperkovuutta alle 95 HBW:n.
3. Viimeistelypassit dynaamisella kiinnityksellä: Suorita viimeiset nopeat-leikkaukset (karan nopeus > 14 000 RPM, pieni säteittäinen leikkaussyvyys ae Vähintään 0,20 mm) käyttämällä mukautettuja tyhjiöistukkaita jaetulla pitovoimalla, mikä estää mekaanisen puristimen{4}}indusoidun elastisen taipumisen.
Sudenkuoppa 2: Galvaaninen korroosio ja anodisoitu mikro-halkeilu alumiinijousitusosissa
Alumiiniset jousitusosatja rakenteellisiaalumiiniset alustan komponentitvaativat lujat{0}}kierreliitokset teräspallonivelten, apurungon pulttien ja anturin kiinnikkeiden kiinnittämiseen.
· Fyysinen vikamekanismi: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>50 µm) Tyypin III kova anodisointi kulumisen estämiseksi luo mikro-halkeamia hauraaseen alumiinioksidikerrokseen, mikä vähentää perusseoksen väsymisrajaa jopa 30 %.
· Käytännön Dazao-ratkaisu:
1. Galvaaninen eristys: Määritä sinkki-nikkelillä (Zn-Ni) pinnoitetut teräsosat, jotka on päällystetty orgaanisella sulkutiivisteaineella, tai siirry korkean -lujan titaanilaitteistoon (Ti-6Al-4V) sähkökemiallisen potentiaaliraon minimoimiseksi.
2. Ohjatut anodisointiparametrit: Määritä sertifioituautojen kovapinnoite anodisoiva pinnan viimeistelypinnoitteen paksuus on rajoitettu tiukasti 25-30 µm:iin dynaamisissa ripustuskiinnikkeissä, minkä jälkeen kuuma nikkeliasetaatti- tai PTFE-tiivistys täyttää mikroskooppiset pinnan halkeamat ja säilyttää syklisen väsymiskestävyyden.
Sudenkuoppa 3: Metallurginen katkaisu siirryttäessä CNC-aihiosta autojen alumiinivaluun
Alkututkimuksen ja tuotekehityksen aikana rakenteelliset nestejakoputket, öljynsuodattimen adapterit jaalumiininen moottorikoteloprototyypit on koneistettu kiinteästä muokatusta 6061-T6-aihiosta. Siirtyessään suuren-volyymin tuotantoon hankintatiimit vaihtavat suoraan korkean paineen painevalettuihin (HPDC) A380:een tai ADC12:een.
· Fyysinen vikamekanismi:Muokatun 6061-T6:n raevirtaus on tasainen, kaasun sisäinen huokoisuus on nolla ja isotrooppinen vetolujuus (venymä 12 %). Prototyypit läpäisevät helposti 10 baarin hydrauliset purkaustestit ja 2 000 000{10}}jaksopaineen pulsaatiotestin. Tavalliset HPDC-valuosat kärsivät kuitenkin sisäisestä kaasun juuttumisesta, dendriittien erottumisesta ja lämpökutistumishuokoisuudesta paksujen -ohuiden osien leikkauspisteissä. Kun valettuihin komponentteihin kohdistuu samoja painepulsseja, ne muodostavat mikromurtumia sisäisiä kudoslinjoja pitkin, mikä johtaa katastrofaaliseen nestevuotoon paineaukoissa.
· Käytännön Dazao-ratkaisu:
1. DFM-ohjattu prototyyppimallinnus: Suunnittele alkuperäinen CNC-aihion prototyyppi yhtenäisellä nimellisseinänpaksuudella (3,0–4,5 mm), sisäisillä vetokulmilla (1,5–3,0 astetta) ja jatkuvalla viilun säteellä (R suurempi tai yhtä suuri kuin 3,0 mm) jäljittelemällä painevaluvirtauksen rajoituksia lohkoprismageometrian sijaan.
2. Välittäjän työkalujen validointi: Käytä matalan-volyymin (50–500 yksikköä) validointiin matalapaineista-painovoimaa olevaa hiekkavalua tai puoli-kiinteää uudelleenvalua A356-T6-lejeeringillä. Tämä vastaa massatuotantovalujen metallurgista tiheyttä ja rakenteellista sitkeyttä ennen kalliiden HPDC-terästyökalujen leikkaamista.
Prosessitalous ja tilavuuskatko{0}}Tasainen: CNC-koneistetut autonosat vs. suulakepuristus ja valu
Optimaalisen tuotantotavan valitseminenalumiiniset autonosatriippuu tuotantomääristä, mittatoleransseista, rakenteellisista kuormituksista ja alkuperäisistä kertaluonteisista suunnitteluinvestoinneista (NRE).

Tekniset ja pääomamenot eri autoteollisuuden reiteillä
|
Valmistusmenetelmä |
Työkalusijoitus (NRE) |
Tyypillinen läpimenoaika |
Saavutettava toleranssi (mm) |
Pinnan karheus (Ra) |
Rakennetiheys ja eheys |
Parhaiden osien geometriat |
|
5-akselinen CNC-työstö |
nolla (0 dollaria) |
3 - 10 päivää |
±0,005 - ±0,025 |
0.4 - 1.6 µm |
100 % (kiinteä muokattu aihio, ei tyhjää tilaa) |
CNC-koneistetut autonosat, monimutkaiset kotelot, kiinnikkeet |
|
Alumiiniekstruusio + CNC |
Alhainen (2 $, 000 - 8 000 $) |
3 - 5 Viikkoa |
Ekstruusio: ±0,30; CNC: ±0,010 |
1.6 - 3.2 µm |
Korkea (yksisuuntainen viljavirtaus) |
Akun rungot, törmäyspalkit, istuimen kaiteet |
|
Korkea{0}}painevalu (HPDC) |
Korkea (30 $,000 - $ 150 000) |
10 - 16 Viikkoa |
Valu: ±0,20; CNC: ±0,015 |
1.6 - 6.3 µm |
Kohtalainen (sisäisen{0}}pinnan huokoisuuden riski) |
Ohuet{0}}moottorisuojukset, vaihteistokotelot |
|
Suljettu-Tarkkuustaonta |
Korkea (20 $,000 - $ 80 000) |
8 - 14 Viikkoa |
Takominen: ±0,50; CNC: ±0,010 |
3.2 - 6.3 µm |
Maksimi (tasattu jatkuva viljarajavirtaus) |
Ohjausnivelet, jousitusvarret, pyörännavat |
Skaalautuvuustasot: nopeasta CNC-prototyyppien valmistuksesta suuri{0}}volyymivaluihin
· Taso 1: 1–500 yksikköä (prototyyppi, erikoisajoneuvot, moottoriurheilu):Täysi 5-akselinen CNC-ajoneuvojen alumiiniosien koneistus suoraan aihiosta on kustannustehokkain tapa. Se välttää työkalujen 30 $000+ poistot, mutta sallii iteratiiviset suunnittelumuutokset 24 tunnin sisällä.
· Taso 2: 500–5 000 yksikköä (pieni-volyymi EV-alustat, luksusvarustepaketit):Hybridivalmistus tarjoaa alhaisimmat kokonaiskustannukset. Käyttääautojen alumiinin suulakepuristustyökalut pitkien, vakiopoikkileikkauksellisten{0}}profiilien muodostamiseen, mitä seuraa toissijainen 4-akselinen CNC-työstö asennusreikiä, leikkauksia ja liitospintoja varten.
· Taso 3: 5,000+ yksiköt (massa-markkinoiden henkilöautot):Korkeapainevalu tai automatisoitu taonta-aihiot yhdistettynä erityisiin moni-karan CNC-siirtolinjoihin minimoivat sykliajat ja alentavat osakustannuksia{2}}.
Laadunvalvontaprotokolla autojen alumiinikomponenteille: Dazao IATF 16949 -standardit
Korkean{0}}luotettavuuden hankkiminenalumiiniset autonosatvaatii monitasoista fyysistä ja kemiallista todentamista jokaisessa valmistusvaiheessa, jota tukevat IATF 16949:2016 -laatujärjestelmät.

Raaka-aineiden jäljitettävyys: spektroskopia ja ei-{0}}tuhoava ultraäänitestaus
· Kemiallisen koostumuksen tarkistus:Optinen emissiospektroskopia (OES) -testaus ASTM E1251:n mukaan jokaiselle saapuvalle materiaalierälle sen varmistamiseksi, että seosaineet (Mg, Si, Cu, Zn, Mn) ovat tiukasti EN 573-3- ja ASTM B221 -spesifikaatioiden mukaisia.
· Sisäisten vikojen skannaus: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>50 mm paksuus) havaitsemaan pinnan alla olevat ontelot, sulkeumat ja kutistumisontelot ennen koneistuksen aloittamista.
In-prosessin työstön laatu: lämpökompensointi ja ISO 16232 -puhtaus
· Prosessin-lämpöpoikkeaman kompensointi:Korkean{0}}jäykkyyden CNC-työstökeskukset, jotka on varustettu reaaliaikaisilla-kara- ja kuularuuvi{2}}lämpöantureilla. Koneen koordinaattijärjestelmät kompensoivat dynaamisesti ympäristön lämpötilan vaihtelut ±5 astetta ja varmistavat mittojen toistettavuuden ±0,005 mm:n sisällä.
· Nestekanavan puhtauden testaus:Akun kylmälevyjen ja invertterikoteloiden sisäisten jäähdytysgallerioiden tarkastus VDA 19- ja ISO 16232 -standardien mukaisesti. Nesteuutto ja gravimetrinen kalvoanalyysi varmistavat, että jäännöshiukkaskoko ei ylitä 200 µm, mikä estää sähköisen vesipumpun juuttumisen.
Lopullinen tarkastus: CMM-ulotteinen metrologia ja heliumin massaspektrometria vuodon havaitseminen
· GD&T-mittatarkastus:Varmennettu kauttakoordinoida mittauskoneen tarkastusprotokollatkäyttämällä Zeissin korkean{0}}tarkkuuden CMM-skannauskoettimia monimutkaisten vapaamuotoisten pintaprofiilien, todellisten sijaintien ja runoutien validointiin alkuperäisiä 3D-CAD-vaihetiedostoja vastaan.
· Ilmatiiviys- ja painevuototestaus:Kuiva-ilman paine-eron vaimenemistesti ja heliummassaspektrometrin vuodonilmaisu (tyhjiökammiomenetelmä), joilla varmistetaan, että vuotonopeudet pysyvät alle 1,0 x 10⁻⁴ mbar·l/s 3,5 baarin paineessa kaikissa suljetuissaalumiiniset autojen kotelot.
· Korroosiotesti:Neutraali suolaspray (NSS) -testaus standardin ASTM B117 / ISO 9227 mukaan jopa 1 000 tuntia, jotta varmistetaan, ettei anodisoidussa, passivoidussa tai e-päällystetyssä pinnassa ole rakkuloita tai valkoruostetta.alumiiniset autonosat.
Strateginen hankintasuunnitelma: Paras alumiiniseos autojen osille
Korkean suorituskyvyn{0}}hankintaautojen alumiinikomponentit edellyttävät materiaalitieteen, rakennedynamiikan, pintakemian ja koneistusmekaniikan tasapainottamista:
1. Yhdistä metalliseoksen lämpö dynaamisiin stressitiloihin:Määritä 6061-T6 tai 6082-T6 yleisen rakenteellisen jäykkyyden ja koneistuksen helppouden vuoksi. Varaa 7075-T6 vain korkean jännityksen jousituselementteihin, joissa myötörajahuippu ei ole kiistaton, ja käytä asianmukaisia korroosionestopinnoitteita jännityskorroosion halkeilun estämiseksi.
2. Suunnittele stressiä-varhainen helpotusprotokollat:Kun suunnittelet ohutseinäisiä EV-invertterikoteloita ja akkukoteloita, käytä symmetrisiä seinärakenteita ja suunnittele monivaiheinen CNC-rouhinta ja väliaikainen lämpöstabilointi välttääksesi korjaamattoman osien vääntymisen.
3. Ota DFM Engineering käyttöön aikaisin:Ota Dazaon valmistusinsinööritiimi mukaan ennen tuotantotyökalujen suunnittelun jäädyttämistä. Viilun säteiden, työkalun lähestymiskulmien ja seinän siirtymien säätäminen CAD-vaiheessa lyhentää sykliaikoja, eliminoi tarpeettomat 5-akseliset asetukset ja estää ennenaikaisen valuvirheen.
Usein kysytyt kysymykset: Autojen alumiinin työstö ja hankinta
01.Mikä on paras autojen alumiiniseos rakenteelliseen kolarihallintaan?
02.Miksi 6061-T6 on parempi kuin 7075-T6 sähköautojen akkukoteloissa?
03.Kuinka estät vääntymisen CNC-työstettäessä ohut{0}}seinämäisiä alumiinikoteloita?
04.Mikä aiheuttaa painetestin epäonnistumisia vaihdettaessa CNC-prototyypeistä valualumiiniosiin?
05.Voidaanko autojen alumiinijousitusosat hitsata CNC-työstön jälkeen?
06.Mikä pintakäsittely tarjoaa parhaan korroosionkestävyyden tiesuolaalle altistuville alumiiniosille?