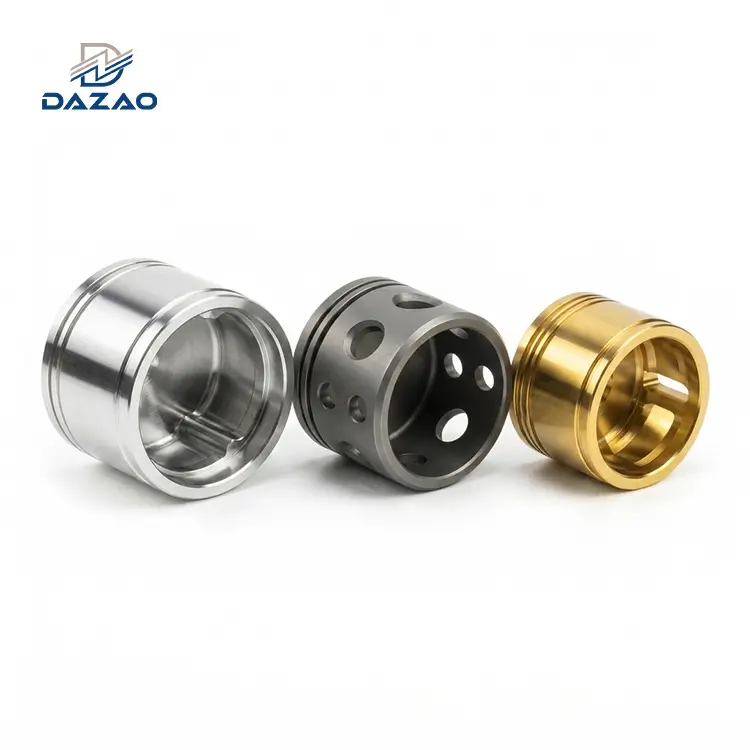
Anodisen pinnan muuntamisen määrittäminen tarkkuus-CNC-komponenteille edellyttää mikrokovuuden, dielektrisen hajoamisen, värikylläisyyden ja väsymisiän tasapainottamista yksikkövalmistuskustannuksia vastaan. Koska anodioksidin kasvu kuluttaa substraatin alumiinia rakentaessaan ulospäin, mittatoleranssit muuttuvat merkittävästi sisäisten ja ulkoisten ominaisuuksien välillä. Laakerin sisäiset reiät kutistuvat pinnoitteen täyden paksuuden verran, ulkoiset akselit laajenevat vastaavan arvon verran, ja kierteitetyt nousulinjat kokevat geometrisia häiriöitä, joita ohjaavat kylkikulmat. Tarkkuusominaisuuksien menestys vaatii tiukkoja toleranssipoikkeamia CNC-ohjelmoinnin tai erityisten maskausprotokollien aikana.
Alumiinin anodisoinnin suunnitteluopas: tyypit, paksuustoleranssit, värin tasaisuus ja peittovaatimukset
Tarkkuus-CNC-työstö tuottaa osia mikronitason toleransseilla, mutta pinnan viimeistelyyn liittyy usein arvaamattomia muuttujia. Prosessianodisoitua alumiiniaei ole lisäaine kosmeettinen viimeistely, kuten jauhemaalaus tai fyysinen höyrypinnoitus. Se on sähkökemiallinen muunnosprosessi, joka muuntaa alumiiniseosten pinnan kovaksi, huokoiseksi, johtamattomaksi alumiinioksidikerrokseksi.
Kun suunnitteluryhmät määrittävät anodisia pinnoitteita ottamatta huomioon perusmetallin leikkausparametreja ja metallurgiaa, kokoonpanot kohtaavat vakavia geometrisia häiriöitä. Luotettavan valmistuksen perustan luomiseksi insinöörien tulee käydä läpi standardeissamme kuvatut tuotantokäytännötalumiininen CNC-työstöopas. Tämäalumiinin anodisointiohjainmäärittää mekaaniset, mitta- ja kemialliset parametrit, jotka vaaditaan anodisoitujen alumiiniosien määrittämiseksi oikein auto-, robotiikka-, ilmailu- ja puolijohdesovelluksissa.
Suunnittelu kuoleman jälkeen: miksi anodisoinnin poikkeamat aiheuttavat kokoonpanovirheitä ja mittaromua
Korkean sekoituksen ja vähäisen volyymin CNC-tuotannossa pintakäsittelyn osuus on lähes 30 prosenttia koneistuksen jälkeisestä romusta. Suurin osa näistä hylkäyksistä johtuu anodisen kalvon muodostumisen virheellisestä ymmärtämisestä:
1. Kiinnittimen naarmuuntuminen ja kylmähitsaus:Ruostumattomasta teräksestä valmistettujen ruuvien kokoaminen anodisoituihin sisäkierteisiin ilman takertumisenestopastaa aiheuttaa välittömän kierteiden naarmuuntumisen. Alumiinioksidipinnoitteen mikroskooppinen kovuus yhdistettynä geometriseen kierteen kutistumiseen luo äärimmäistä kitkaa lukittaen kierteet mekaanisesti. Ulosvetoyritys leikkaa ruuvin päätä ja tuhoaa koneistetun osan.
2. Erien välinen väripoikkeama:Koneistetut kokoonpanot, joissa yhdistyvät suulakepuristetut Al6061-asennuslevyt, taotut Al7075-rakennelinkit ja valetut Al5083-työkalulevyt, osoittavat vakavia värieroja, vaikka ne upotetaan täsmälleen samaan väriainekylpyyn. Piin, kuparin ja sinkin pitoisuuksien erot muuttavat oksidikennon optista taitekerrointa ja muuttavat yhtenäiset kokoonpanot yhteensopimattomiksi komponenteiksi.
3. Tahaton dielektrinen eristys:Alumiinioksidi on sähköeriste, jonka dielektrinen läpimurtolujuus ylittää tuhat volttia 50 mikronin paksuudella. Kun rungon suunnittelu perustuu sisäisiin kiinnityspintoihin maadoituksessa tai sähkömagneettisessa suojauksessa, hallitsematon anodisointi katkaisee sähkön jatkuvuuden. Anodisoidun kerroksen mekaaninen kaapiminen prosessin jälkeen altistaa raakaalumiinin galvaaniselle korroosiolle ja tuottaa epätasaisia maadoitustyynyjä.
4. Porauksen kiinnitys ja renkaan jännitysvirheet:Puristussovitetut laakerien reiät, joissa on tiukat ISO H7 -toleranssit, kutistuvat merkittävästi, kun niitä käsitellään raskaalla kovapinnoitteella. Tarkkuuslaakerin asettaminen kompensoimattomaan, eloksoituun poraukseen ajaa vannejännityksen materiaalin myötölujuuden ohi, halkeilee ohutseinäisiä koteloita tai puristaa sisäisen laakerikehän, mikä johtaa välittömään pyörivään sitoutumiseen.
Perussyyanalyysi: kuinka määrittelemättömät pinnoitusoikeudet romutettiin 120 robottilinkkiä Dazaossa
Varhaisen tuotantoajon aikana Dazaossa, jonne laitoksemme toimittaakorkean tarkkuuden CNC-työstöpalvelut integroiduilla pintakäsittelyillä, suunnitteluosastomme valmisti satakaksikymmentä sarjaa robottinivellenkkejä, jotka koneistettiin aihiosta Al6061-T6.
Asiakaspiirustuksessa määriteltiin 28 millimetrin sisäinen laakerin reikä, jonka toleranssialue on plus kaksikymmentäyksi mikronia ja miinus nolla mikronia kulmakosketuslaakerin hyväksymiseksi. Otsikkolohko sisälsi epätäydellisen viimeistelymerkinnän, jossa täsmennettiin kovaa anodisointia 50 mikronin paksuudella mustana.
Piirustuksessa on jätetty poisanodisoitu piirrostekstiselvitetään, sovelletaanko poraustoleranssia ennen pinnoitusta vai sen jälkeen. CNC-jyrsintäosasto koneisti porauksen 28 millimetriin ja 12 mikroniin, kuollut kohta toleranssialueen sisällä. Ulkoinen viimeistelytoimittaja levitti nimellisen 50 mikronin Type III kovapinnoitteen. Koska tyypin III kovapinnoite rakentuu ulospäin noin 25 mikronia pintaa kohden, sisähalkaisija sulkeutuu 50 mikronilla molempien vastakkaisten seinien yli.
Tuloksena saatu esipinnoituskoneistettu 28 millimetrin ja 12 mikronin reiän halkaisija pieneni 50 mikronin ulospäin suuntautuvalla fyysisellä kasvulla, jolloin lopulliseksi anodisoinnin jälkeiseksi reiän halkaisijaksi jäi kaksikymmentäseitsemän millimetriä ja yhdeksänsataakuusikymmentäkaksi mikronia. Tämä jätti reiän 38 mikronia alle sallitun vähimmäismäärän.
Kun kokoonpano-osasto yritti asentaa laakereita, puristusvoima ylitti kaksitoista kilonewtonia ja pisteytti laakerin kupit. Asiakas pyysi kovapinnoitteen kemiallista poistamista käyttämällä kuumaa natriumhydroksidia sisältävää kylpyä. Vaikka natriumhydroksidi kuorii alumiinioksidikalvon, se hyökkää myös alla olevan paljaan alumiinisubstraatin kimppuun. Kuorimisen jälkeen reiän halkaisijat olivat kaksikymmentäkahdeksan millimetriä ja kuusikymmentäkaksi mikronia, mikä ylitti selvästi ylemmän toleranssirajan.
Kaikki satakaksikymmentä komponenttia, joiden arvo koneistusajassa oli neljätoistatuhattakaksisataa dollaria, romutettiin. Tämän tapauksen jälkeen Dazao otti käyttöön pakollisen valmistusprotokollan: jokaisen sisäisen piirustuksen on määritettävä esityöstömitat viimeistelyvaatimusten ohella tai nimenomaisesti määrättävä kierteen ja porauksen peittäminen.

Anodisointiprosessien vertaileva arviointi: MIL-A-8625 Type I, Type II ja Type III Hardcoat
Oikean prosessin valitseminen tunnistetuistaalumiinin anodisointityypitedellyttää toiminnallisten mekaanisten jännitysten sovittamista ympäristöaltistukseen ja mittatoleransseihin. Punnitessaan vaihtoehtoja kemiallisen passivoinnin, mikrokaarihapetuksen tai tavallisen sähkökemiallisen konversion välillä, insinöörien tulee tarkistaa vertailevat valintakriteeritalumiinipinnan viimeistelyopas. Maailmanlaajuinen valmistussektori toimii ensisijaisesti sotilasmäärittelyn MIL-A-8625 tai sen kansainvälisen vastaavan ISO 7599 ja ISO 10074 mukaisesti.
Tyyppi I: kromihappoanodisointi
Tyypin I prosesseissa käytetään sähkökemiallista kromihappohaudetta, joka muodostaa erittäin ohuen kalvon, jonka koko vaihtelee puolesta mikronista kahteen ja puoleen mikroniin.
Ohut kerros ei millään tavalla muuta läheisiä toleransseja, jolloin esityöstöjännitteet ovat tarpeettomia. Olennainen mekaaninen etu on se, että tyyppi I indusoi lejeeringin väsymislujuuden lähes nollaa. Kromihappojäämät, jotka ovat jääneet loukkuun rakenteellisiin mikrohalkeamiin tai syviin sokkeloihin, eivät syövytä alumiinia. Se tarjoaa kuitenkin huonon kulutuskestävyyden ja alhaisen kulutuskestävyyden. Kuusiarvoisia kromiyhdisteitä koskevien ympäristödirektiivien vuoksi tyyppi I rajoittuu ensisijaisesti sotilaslentokoneiden komponentteihin, ohutrakeisiin rakenteellisiin meistoihin ja väsymiskriittisiin ilmailuliitoksiin.
Tyyppi II: Standardi rikkihappoanodisointi
Nykyaikaisen valmistuksen pääprosessi, tyyppi II, toimii sekoitettussa 15–20 prosentin rikkihappokylvyssä, jota pidetään 18–22 celsiusasteessa virrantiheydellä 12–15 ampeeria neliöjalkaa kohti.
Se tuottaa pinnoitteen paksuuksia kahdeksasta kahteenkymmeneenviiteen mikrometriin. Tuloksena oleva kuusikulmainen huokosrakenne omaa voimakkaan kapillaarisen vetovoiman, mikä tekee siitä sopivan orgaaniseen tai epäorgaaniseen värjäykseen. ASTM B117 suolasumutestauksen läpäissyt suljetut tyypin II kalvot tarjoavat 3-36 - yli tuhat tuntia jatkuvan suolasumun kestävyyttä seoksen puhtaudesta riippuen.
Tyyppi III: Kova-anodisoidut alumiiniosat (kovapinnoite)
Tyypin III anodisointi tuottaa raskaita teollisia kulutuspintoja. Se vaatii happamaksi tehtyä rikkihappoelektrolyyttiä, jota pidetään alhaisemmissa käyttölämpötiloissa, tyypillisesti miinus kahdesta positiiviseen neljään celsiusasteeseen, ja sitä ohjaavat korkeat virrantiheydet 24–36 ampeeria neliöjalkaa kohti ja kohonneet jännitteet jopa sataan volttiin. Prosessikovaa anodisoituja alumiiniosiatällä matalan lämpötilan menetelmällä saadaan poikkeuksellisen tiheä rakennematriisi.
Se tuottaa tiheitä pinnoitepaksuuksia 25 mikronista 75 mikroniin, ja 50 mikronia edustaa maailmanlaajuista suunnittelustandardia. Mikrokovuus saavuttaa neljäsataa ja viisisataakaksikymmentä Vickeriä, mikä tarjoaa korkean naarmuuntumisen ja liukumisen kestävyyden. Siinä on myös korkea läpilyöntieristys, joka eristää jännitteitä 800–2000 voltin tasavirralta paksuudesta ja tiivistystilasta riippuen.
Tekninen valinta: kulumiskestävyyden, dielektrisen hajoamisen ja värirajoitusten arviointi
ArvioimassaType II vs Type III anodisointiedellyttää kolmen parametrin arvioimista: solun morfologia, mikrokovuus ja värjäytymiskyky.
1. Solujen morfologia ja kulumisnopeus:
Tyypin II pinnoitteilla on leveämmät kuusikulmainen huokoshalkaisijat lähellä 12 nanometriä ja ohuemmat sulkusolun seinämät lähellä kymmentä nanometriä. Tämä rakenne ottaa värit nopeasti vastaan, mutta sillä on pienempi rakenteellinen leikkauskestävyys hankauskuormituksessa. Tyypin III kovapäällystekylvyt, joita käytetään lähellä jäätymistä, hidas kemiallinen liukeneminen hapon vaikutuksesta ja samalla nopea sähkökemiallinen kasvu. Tämä muodostaa tiiviisti pakatut solut, joiden huokoshalkaisijat ovat pienet lähellä viisi nanometriä ja paksut soluseinät lähellä kolmekymmentä nanometriä. Taber Abrasion -testauksessa CS-17 pyörällä ja tuhannen gramman kuormituksella kymmenentuhannen syklin aikana tyypin III Al6061-T6 kovapinnoite menettää alle viisitoista milligrammaa materiaalia, kun taas tyyppi II menettää 35–50 milligrammaa samoissa olosuhteissa.
2. Optiset rajoitukset: kirkas anodisointi vs musta anodisointi kovassa pinnoitteessa:
Tyyppi II tuottaa optisesti läpinäkyvän oksidikolonnin vähäpiipitoisille, vähän kuparia sisältäville seoksille, kuten Al6063 ja Al6061, mikä mahdollistaa terävänkirkas anodisointi vs musta anodisointija kirkkaat punaisen, sinisen tai kullan sävyt. Tyypin III kovapinnoite tuottaa luonnollisesti tumman, tiheän rakenteen. Al6061:ssä 50 mikronia värjäämätöntä kovatakkia näyttää tumman pronssinharmaalta; Al7075:ssä se saa oliivin sävyisen ruskeanharmaan sävyn. Koska perusoksidi on luonnostaan tummaa, kirkkaanväriset väriaineet eivät imeydy tehokkaasti. Tyypin III pinnoitteilla käsitellyt teollisuuskomponentit rajoittuvat siksi luonnolliseen tummaan pronssiin tai väriainekyllästettyyn mustaan.
3. Elinikäinen väsymysrangaistus:
Viidenkymmenen mikronin tyypin III pinnoitteen äärimmäinen kovuus aiheuttaa merkittävää jäännösvetolujuutta substraatin rajapinnassa. Kovapinnoitekerroksen sisällä luonnollisesti esiintyvät mikrohalkeamat toimivat jännityksen nostajina syklisessä mekaanisessa kuormituksessa. Viidenkymmenen mikronin kovapinnoitteen määrittäminen Al7075-T6:lle tai Al6061-T6:lle vähentää perusmateriaalin väsymisrajaa 20–40 prosenttia. Dynaamisten kuormituskomponenttien, kuten pyörivien akselien, nopean automatisoidun vivuston tai drone-potkurin napojen, teknisten piirustusten tulisi tasapainottaa kulumisvaatimukset väsymiskestoa vastaan, jolloin paksuus on usein rajoitettu 25-30 mikroniin tai vaatia anodisoinnin jälkeisiä ruiskutuskäsittelyjä.
Pinnoitteen paksuuden valintamatriisi teollisissa sovelluksissa
Seuraavatalumiinin anodisoinnin paksuustaulukkotarjoaa suunnittelun peruslinjat tavallisissa teollisissa sovelluksissa:
|
Anodisointiprosessi (MIL-A-8625) |
Nimellinen kalvon paksuus (µm) |
Mittojen kasvu pintaa kohden (µm) |
Vickers-kovuus (HV 0,05) |
Dielektrinen jakautuminen (V) |
Yleiset teolliset sovellukset |
|
Tyyppi I (kromihappo) |
0.5 – 2.5 µm |
~0.25 – 1.25 µm |
180-220 HV |
< 100 V |
Lentokoneen siipien rivat, rakenteelliset laipiot, tarkkuusoptiset kiinnikkeet |
|
Tyyppi II, luokka 1 (kirkas) |
8 – 15 µm |
~4 – 7.5 µm |
250-320 HV |
200 – 400 V |
Puolijohderunko, robottikannet, lääketieteellisten koteloiden kehykset |
|
Tyyppi II luokka 2 (värillinen) |
12 – 25 µm |
~6 – 12.5 µm |
280-350 HV |
200 – 600 V |
Kulutuselektroniikka, autojen moottorinsuojukset, drone-varret |
|
Tyyppi III luokka 1 (kova kirkas) |
25 – 50 µm |
~12.5 – 25 µm |
400-480 HV |
800 – 1500 V |
Hydraulipumppujen rungot, pneumaattiset sylinterit, lineaariset liukukiskot |
|
Tyyppi III luokka 2 (kova musta) |
40 – 65 µm |
~20 – 32.5 µm |
420-520 HV |
1000 – 2000 V |
Puolustusliukukiskot, vedenalaiset anturikotelot, kulutusta kestävät kuljetintelat |
|
Tyyppi III (raskas rakenne) |
65 – 100 µm |
~32.5 – 50 µm |
380-450 HV |
> 2000 V |
Kuluneiden tappien korjaus, pohjareikien poraus, sähköeristysholkit |

Ulottuvuuskasvumekaniikka: Anodisen rakenteen hallinta tarkkuus-CNC-toleranssien poikki
Suunnitteluinsinöörien yleisin hämmennyskohta on anodisen kerroksen fyysinen kasvukuvio. Pinnoitusprosessit levittävät materiaalia yksinomaan ulospäin pinnalle.
IlmiöCNC-osien anodisointikäyttäytyy eri tavalla: oksidikerros muuntaa perusalumiiniatomit paikoilleen ja vetää happea elektrolyyttihauteesta.
Kun suunnitellaan moniakselisia työstöoperaatioita, näiden mittakasvumuuttujien hallinnassa on noudatettava tiukkoja geometrisia mitoitusohjeita.CNC-toleranssisuunnittelu ja GD&T-käsikirja.
50/50 kasvusääntö: alustan kulutus vs. ulospäin suuntautuva keramiikkalaajeneminen
Koska yksi tilavuusyksikkö metallista alumiinia muuttuu noin yhdeksi pisteeksi kuusi tilavuudeksi alumiinioksidia, äskettäin luotu keraaminen matriisi laajenee alkuperäisen rajan ulkopuolelle:
· Tunkeutumissyvyys:Viisikymmentä prosenttia pinnoitteen kokonaispaksuudesta muodostuu alkuperäisen pintaviivan alapuolelle kuluttaen pohjamateriaalia.
· Kokoonpanopaksuus:Viisikymmentä prosenttia pinnoitteen kokonaispaksuudesta laajenee ulospäin alkuperäisen esikoneistetun ääriviivan yli.
Insinöörille, joka suunnittelee osan, joka vaatii 50 mikronin tyypin III kovapinnoitteen, todellinen ulospäin tuleva materiaalin kasvu käsiteltyä pintaa kohden on 25 mikronia.
Sylinterimäiset piirteiden vaihdot: Sisäporauksen kutistuminen vs. ulkoisen akselin kasvu
Viidenkymmenen prosentin kasvutekijän nettovaikutuksen laskeminen tyypillisille CNC-koneistetuille geometrioille:
· Ulkohalkaisijat (akselit, ulokkeet, paikannusnastat):
Ulkorajat kasvavat ulospäin molempien vastakkaisten pintojen yli. Lopullinen ulkohalkaisija on yhtä suuri kuin esipinnoitetun halkaisija plus koko nimellinen pinnoitteen paksuus. Esimerkiksi 30 millimetrin varsi, joka on käsitelty 50 mikronilla kovapäällysteellä, laajenee 30 millimetriin ja 50 mikroniin.
· Sisähalkaisijat (laakerireiät, tappien taskut):
Lieriömäiset seinät kasvavat kohti keskilinjaa molemmilta puolilta kutistaen aukkoa. Lopullinen sisähalkaisija on esipinnoitettu halkaisija miinus pinnoitteen koko nimellispaksuus. Kolmenkymmenen millimetrin reikä, joka on käsitelty 50 mikronilla kovapinnoitteella, kutistuu 29 millimetriin ja yhdeksänsataanviisikymmeneen mikroniin.
· Lineaariset välit, rakojen leveydet ja taskujen syvyydet:
Avoimilla askelkorkeuksilla tai eristetyillä taskusyvyyksillä, joissa yksi vertailupohja on anodisoitu, siirtymä vastaa puolta pinnoitteen nimellispaksuudesta. Sisäraossa, jossa on kaksi vastakkaista pintaa, jotka kasvavat toisiaan kohti, raon tehollinen leveys pienenee täyden nimellispaksuuden verran.
Sähkökentän keskittyminen: Estää kulmien halkeilua 0,5 mm:n reunasäteen standardin avulla
Toistuva syy tyypin III kovaanodisoitujen osien hylkäämiseen on kulmien halkeilu, hilseily tai terävien ulkoreunojen palaminen. Elektrolyyttisen reaktion aikana sähkökenttäviivat keskittyvät voimakkaasti terävien 90 asteen ulkoreunojen ympärille. Tämä paikallisen virrantiheyden piikki aiheuttaa merkittävää kuumenemista ja liiallista oksidin kasvua.
Koska alumiinioksidi kasvaa kohtisuorassa alustan pintaan nähden, kaksi kilpailevaa kasvurintamaa törmäävät terävässä 90 asteen kulmassa. Tämä törmäys luo tyhjiön täytetyn, erittäin hauraan tason, joka kulkee ulospäin 45 asteen kulmassa. Kevyen mekaanisen kosketuksen tai kokoonpanopuristuksen alaisena tämä tukematon reuna leikkautuu irti paljastaen paljaan alustan.
Reunojen halkeilun estämiseksi mekaanisten suunnittelijoiden tulisi soveltaa käytännöllisiä reunan katkaisustrategioitaalumiiniosien purseenpoistokäsikirja. Dazaon suunnittelusäännöt vaativat:
· Tyypin II pinnoitteille 20 mikronin asti:Katkaise kaikki terävät reunat vähintään kahden millimetrin nollapisteen viisteellä tai säteellä.
· Tyypin III pinnoitteille 25–50 mikronia:Riko kaikki terävät ulkokulmat vähintään viiden millimetrin nollapisteen säteellä, mieluiten yksi millimetri. Vältä teräviä 90 asteen risteyksiä kokonaan.
Koneistuskompensaatioprotokolla: H7-reiän toleranssin pitäminen alle 40 µm kovapinnoitteessa
Suunnittelu edellyttää lineaarista ohjausvaunulohkoa, joka on koneistettu Al6061-T6:sta ja joka sisältää 25 millimetrin reiän, joka on suunniteltu H7-puristussovitustoleranssille plus 21 mikronia ja miinus nolla mikronia. Piirustuksessa määritellään tyypin III kovapinnoitteen paksuus 40 mikronia plus tai miinus viisi mikronia kulutuksenkestävyyden takaamiseksi ympäristöä vastaan.
Vaihe 1: Määritä pinnoitteen nimellinen vaikutus
Neljänkymmenen mikronin nimellinen kalvonpaksuus tuottaa kaksikymmentä mikronia sisäistä tunkeutumista ja kaksikymmentä mikronia ulospäin kasvua pintaa kohden. Tämä tuottaa yhteensä neljänkymmenen mikronin diametraalisen reiän kutistumisen.
Vaihe 2: Laske esikoneistetun työstön kohdeikkuna
Sen varmistamiseksi, että valmis poraus putoaa 25 millimetrin nollan ja 25 millimetrin ja 21 mikronin välille anodisoinnin jälkeen, alemmaksi koneistuskynnykseksi on asetettava kaksikymmentäviisi millimetriä ja neljäkymmentä mikronia, kun taas ylempi työstökynnys on asetettava 25 millimetriin ja kuusikymmentäyksi mikroniin.
Vaihe 3: Tuotantokerroksen toteutus Dazaossa
CNC-jyrsintäteknikko asettaa poratangon työkalun kompensoinnin tavoitteeksi 25 millimetriä ja 50 mikronia plus tai miinus viisi mikronia. Kun se on käsitelty kovapinnoitekylvyn läpi, jossa on käytetty 40 mikronia, poraus sulkeutuu 40 mikronia. Kahdenkymmenenviiden millimetrin ja viidenkymmenen mikronin esikäsittelyreikä supistuu 25 millimetriin ja kymmeneen mikroniin. Valmis ominaisuus on umpikujassa asiakkaan määrittämän toleranssialueen sisällä, mikä eliminoi pinnoituksen jälkeisen romun tai toissijaisen kalvauksen.
Piilotetut anodisoinnin sudenkuopat: tehdaslattian vikatilat ja ennaltaehkäisevät protokollat
Tavallisissa viimeistelykäsikirjoissa keskitytään lähes kokonaan säiliökylpykemiaan jättäen huomiotta komponenttitason mekaaniset viat. Dazaon suunnittelu- ja laatutiimimme ovat dokumentoineet kolme toistuvaa vikatilaa, jotka johtavat komponenttien romutukseen tarkkuus-CNC-sektorilla.
Loukkuun jääneen hapon vuoto: kemialliset syyt ja ultraäänineutralointi sokeissa reikissä
Sokeat kierrereiät muodostavat mikroskooppisia nestesäiliöitä. Anodisointijakson aikana komponentit kiertävät väkevöityjen rikkihappokylpyjen läpi, jotka sisältävät 150-200 grammaa happoa litrassa, säiliön syvyyden ja sekoittamisen aiheuttamissa paineissa.
Koska pintajännitys estää tavallisia upotushuuhteluja vaihtamasta nestettä kapeissa sokevissa onteloissa, jäännöshappo jää loukkuun kierteiden alareunassa olevien ilmataskujen taakse.
Kun osa tulee kuumasaumaussäiliöön lähellä sataa celsiusastetta, lämpöshokki sulkee ulommat huokoskennot ja vangitsee kiehuvan hapon sokean juuren sisään. Kolmesta viiteen päivää myöhemmin, varastoinnin tai loppuasiakkaan kokoonpanon aikana, jäännöshappo itkee hitaasti ulos juuren kylkeä pitkin. Tämä itku tuottaa irroittamattoman, jauhemaisen valkoisen alumiinisulfaattisuolan kukinnon, joka syövyttää vierekkäisiä yhteenliittyviä pintoja ja poistaa värjättyjä värejä.
Dazao-myymälän vastatoimenpiteet:
· Suunnittelun syvyyssäännöt:Rajoita kierrereikien syvyydet enintään kaksi ja puoli kertaa päähalkaisijaan, ellei suunnitteluun ole suunniteltu kohokuvioristireikää.
· Ultraäänipulssineutralointi:Kaikki osat, joissa on sokeat sisäkierteet, on läpäistävä sekoitettu deionisoitu ultraäänihuuhtelu, jonka jälkeen on suoritettava lämmin kolmen prosentin natriumbikarbonaattia neutraloiva liotus, joka on suljettu korkeapaineisella paineilmapoistolla kuuden baarin paineessa ennen kuumavesisaumausta.
Kierteen kyljen geometriset häiriöt: Miksi 60 asteen kulmat kertovat nousulinjan muodostumisen 4x
Yleinen laskentavirhe tapahtuu, kun insinöörit olettavat, että 50 mikronin Type III kovapinnoite yksinkertaisesti pienentää sisäkierteen pientä halkaisijaa 25 mikronin vakiopaksuudella. Tämä oletus jättää huomioimatta standardien ISO-metristen kierteiden kuudenkymmenen asteen sivukulman.
Kiinnittimien sitoutumisen estämiseksi koneistajien on säädettävä juuri- ja nousuparametrit sisäisten kierreparametrien mukaisesti, jotka on kuvattuCNC-kierteen suunnitteluopas.
Koska anodinen oksidi kasvaa kohtisuorassa jokaiseen esillä olevaan pintaan, pinnoite muodostuu samanaikaisesti molempia vastakkaisia 30 asteen kylkikulmia pitkin. Ulospäin kertyvä sivupinta on puolet nimelliskalvon paksuudesta. Tämän normaalin kasvun projisoiminen jakoviivalle vaatii jakamisen kolmenkymmenen asteen sinillä. Koska kolmenkymmenen asteen sini on nollapiste viisi, jakoviivan siirtymä kylkeä kohti on yhtä suuri kuin nimellinen kalvon paksuus. Kun otetaan huomioon molemmat vastakkaiset kyljet halkaisijan poikki, tehollinen nousuhalkaisijan kokonaisvähennys on kaksi kertaa pinnoitteen nimellispaksuus.
Viidenkymmenen mikronin tyypin III kovapinnoitteella sisäkierteen tehollinen nousuhalkaisija pienenee sata mikronia. M3 nollapisteen viisi kierrettä varten 6H-luokassa sallittu kokonaishalkaisijan toleranssikaista on vain kahdeksankymmentä mikronia. Naamioitumaton, kompensoimaton 50 mikronin kovapinnoite vähentää jakohalkaisijaa enemmän kuin koko toleranssiikkunan verran, mikä varmistaa ruostumattomasta teräksestä valmistettujen kiinnikkeiden tarttumisen kahden ensimmäisen kierroksen aikana.
Dazao-myymälän vastatoimenpiteet:
· Pakollinen peittokynnys:Kaikki sisäkierteet M5 ja pienemmät, jotka on suunniteltu tyypin III hardcoatille, on suljettava silikonisuojalla.
· Ylimitoitettu esikierretys:Suuritiheyksisille elektronisille rungoille, joissa satojen pienten reikien peittäminen ei ole kustannustehokasta, Dazao ottaa käyttöön ylisuuria hanat, joiden nousuhalkaisija on 50–100 mikronia CNC-koneistuksen aikana nelinkertaisen kyljen kasvun vaimentamiseksi.
Galvaaninen ryöstö jaetuissa kylpyissä: ylipalamisen hallinta seka-al6061- ja Al7075-erissä
Alihankintatyöt ryhmittelevät usein eri alumiiniseoksia samaan titaanitelineeseen tai samaan säiliöön, jotta ne täyttävät erän vähimmäispainot. Al6061-T6:n ja Al7075-T6:n sekoittaminen yhdellä lentotangolla luo välittömän sähkökemiallisen epätasapainon.
Al7075 sisältää korkeita sinkkiä jopa kuusi prosenttiyksikköä ja kuparia jopa kaksi prosenttia, mikä pienentää merkittävästi sen sähköistä ominaisvastusta verrattuna pii-magnesium-balansoituun Al6061:een. Vakiovirtatasasuuntauksessa pienemmän resistanssin Al7075-komponentit käyttävät suhteettoman suuren virrantiheyden.
Al7075-osat ylikuumenevat paikallisesti kärsien reunan liukenemisesta ja palamisesta, kun taas viereiset Al6061-osat eivät saa riittävästi virtaa, mikä johtaa ohuisiin, pehmeisiin pinnoitteisiin, jotka eivät läpäise tapin hankaustestiä.
Dazao-myymälän vastatoimenpiteet:
· Tiukka metalliseosten erottelu:Eri metalliseossarjoja ei koskaan ladata samalle telineelle tai käsitellä samassa kylvyssä.
· Virtatiheyden uudelleenkalibrointi:Al7075-tuotantoajot vaativat erillisen jäähdytyksen miinus kahteen celsiusasteeseen rajakerroksen lämpötilojen hallitsemiseksi, kun taas Al6061-ajot toimivat turvallisesti positiivisen kahden ja positiivisen neljän Celsius-asteen välillä.

Ominaisuuksien eristysstrategiat: CNC-työstövarat vs. tarkkuuspeittotoiminnot
Kriittisten toleranssien hallinta edellyttää valintaa etukäteisen CNC-koneistuksen kompensoinnin ja mekaanisen maskauksen välillä. Jokaisessa lähestymistavassa on erityisiä kompromisseja, jotka koskevat työkalukustannuksia, työaikaa ja tarkastusten tuottoa, joita voidaan arvioida yhdessä ohjeissamme käsiteltyjen suunnittelun perusteiden kanssa.alumiinin CNC-työstön suunnitteluopas.
Sisäinen lankojen käsittely: naputustoleranssit vs. silikonitulpan peittoprotokollat
vartenanodisointi peittää kierrereiät, mekaaninen kynnys keskittyy kierteen nousun ja halkaisijan ympärille:
· M6 ja suuremmat tyypin II prosessit:Naamiointi on yleensä tarpeetonta. Tavalliset 6H-hanat tarjoavat riittävän välyksen absorboimaan 10–15 mikronia tyypin II kalvon kasvua ylittämättä vääntömomenttirajoja.
· M5 ja pienemmät tyypin II prosessit:Käytä korkean rajan hanoja, joiden nousuhalkaisija on ylimitoitettu. Jos käytetään tavallisia 6H-hanat, kiinnitä silikonikierretulpat.
· Kaikki langat Type III Hardcoatin alla:Mekaaninen peittäminen on pakollista. Jos peittäminen on mahdotonta sisäisten pääsyrajoitusten vuoksi, katkaise kierteet mukautetuilla maatapoilla, joilla on selvä nousuhalkaisijan siirtymä, joka lasketaan kaksinkertaistamalla nimellispaksuus ja jakamalla kyljen puolikulman sinillä.
Press-Fit laakerien poraukset: Erillisten peitetulppien vertailu toissijaiseen kalvaukseen
ISO H7 -porauksen koneistus asettaa pinnan viimeistelylle selviä haasteita:
· Strategia A: CNC-esikoneistuksen siirtymä:
CNC-kone poraa ominaisuuden ylimitan täsmälleen odotetun koko nimelliskalvon paksuuden diametraalisen pienenemisen verran. Tämä ei tuota jälkikäsittelytyötä ja varmistaa samalla, että suojaava kovaoksidi peittää koko porauksen pinnan. Anodisaattorin on kuitenkin säilytettävä kalvon paksuus erittäin tiukassa kolmen mikronin ikkunassa koko lentotangon yli, mikä vaatii edistynyttä prosessin valvontaa.
· Strategia B: Mekaaninen peittäminen vetotulppien avulla:
Kapenevat EPDM- tai tarkkuushiotut silikonitulpat suojaavat porausta etsauksen ja anodisoinnin ajan. Poraus säilyttää alkuperäiset koneistetut toleranssit viiden mikronin sisällä, eikä siinä ole oksideja. Manuaalinen maskaus kuitenkin lisää työvoimakustannuksia, ja käsittelemätön paljas metalli jää alttiiksi ilmakehän galvaaniselle korroosiolle, jos teräslaakerit koskettavat raakaa alumiinia kosteassa ympäristössä.
· Strategia C: Anodisoinnin jälkeinen toissijainen koneistus:
Osalle tehdään täysi hardcoat ilman reiän peittämistä, jolloin halkaisijaan jää nollapisteen yksi millimetri massaa. Monikiteinen timanttikalvin tai sisäinen hiomalaikka leikkaa reiän lopulliseen H7-kokoiseen jälkipinnoitteeseen. Tämä takaa reiän pyöreyden ja todellisen sijainnin alle viiden mikronin säiliön muuttujista riippumatta. Erittäin kovan oksidin läpi leikkaamiseen tarvitaan kuitenkin erikoistyökaluja, ja siirtymät raaka-alumiinin ja kovapinnoitteen reunojen välillä ovat alttiita mikrohalkeamiselle.
Sähköiset maadoituslevyt: naamioidut kemialliset kalvomuunnokset vs. mekaaninen kiinnityseristys
Avioniikkaan ja robotiikkaan tarkoitetut alumiinirungot vaativat erilliset, erittäin johtavat metallilevyt sähköisten maadoitusten palauttamiseksi. Koska anodisointi luo kestävän sähköeristeen, nämä maadoitustyynyt on suojattava:
1. Tarkkuusnaamiointikiinnikkeet:Fluorielastomeeritiivisteillä varustetut uudelleenkäytettävät pultatut peitelaitteet tiivistävät maadoitustyynyt elektrolyytin sisäänpääsyä vastaan.
2. Kaksipintainen viimeistely, jossa yhdistyvät anodisointi ja kemiallinen kalvo:
Koko osa käsitellään ensin kirkkaalla tai keltaisella kromaattikonversiopinnoitteella MIL-DTL-5541 Type II Class 3:ssa, joka säilyttää alhaisen pintakosketusresistanssin alle viiden tuhannen mikroohmin neliötuumaa kohti. Maadoitustyynyt peitetään sitten leikatulla vinyyliteipillä, ja loput komponentit läpikäyvät rakenteellisen tyypin II tai tyypin III anodisoinnin. Tämä prosessi tarjoaa ympäristönsuojelun koko ulkorungolle säilyttäen samalla sähkönjohtavuuden tietyissä maadoitusmaissa.

Pinnan estetiikka ja optinen suorituskyky: kirkas vs. musta anodivärikoostumukset
Huippuluokan kuluttajalaitteistojen, kirurgisen optiikan ja autojen sisätilojen pinnan estetiikka riippuu suuresti sähkökemiallisista parametreista. Kirkas anodisointi säilyttää metallin luonnollisen kiillon, kun taas musta anodisointi absorboi näkyvää valoa kylläisen orgaanisen tai epäorgaanisen väriainekemian kautta.
Substraatin koostumus, materiaalien puhallus ja tiivistysmuuttujat Erien välisen vaihdon käyttäminen
Värien yhtenäisyyden säilyttäminen useissa tuotantoerissä edellyttää neljän tietyn muuttujan hallintaa:
1. Perusseoksen kemia ja metallien väliset faasit
Seosalkuaineiden läsnäolo muuttaa oksidin kirkkautta ja värin ottoa:
· Al1xxx-sarja:Tarjoaa peilin kirkkaan viimeistelyn korkealla metallisen heijastuskyvyllä.
· Al5xxx-sarja:Tarjoaa kirkkaat, kirkkaat satiinipinnat, jotka suosivat kuluttajakoteloita.
· Al6061:Tarjoaa neutraaleja kirkkaita pinnoitteita ja hyväksyy syvän mustan värit tasaisesti.
· Al7075:Luo selkeän kelta-pronssisen sävyn, joka siirtää mustat värit kohti vaimeaa, vihertävän ruskeaa sävyä.
· Al2024:Tuottaa mutaisen harmaanruskean perusviivan huonolla, hajanaisella väriaineen imeytymisellä.
Al7075:ssä ja Al2024:ssä olevien metallien välisten kupariyhdisteiden vuoksi näitä seoksia ei tule yhdistää Al6061:n kanssa samassa näkyvässä ulkokokoonpanossa, jos vaaditaan identtinen värisovitus.
2. Mekaaninen esikäsittelyn konsistenssi
Pintakäsittelyn vaihtelut muuttavat suoraan optista heijastavuutta. Visuaalisten epäsuhtauksien estämiseksi pinnan karheuden on pysyttävä tavoiteparametrien sisällä ja vastattava julkaisussamme esitettyjä pintaprofiilivaatimuksia.CNC-pinnan karheustaulukko.
Hiekkapuhallusaineita on valvottava tarkasti. Tuoreet sata lasihelmet tuottavat hajanaisen mattapintaisen ulkonäön, mutta kun lasi hajoaa hienoksi pölyksi 50 käyttöjakson aikana, tuloksena oleva pintarakenne muuttuu kohti puolikiillotettua kiiltoa. Tämä muutos saa aikaan sen, että identtisten väriainesäiliöiden läpi kulkevat osat näyttävät huomattavasti erilaisilta. Dazaon laatustandardit edellyttävät, että hiekkapuhallusmateriaalin lataustasot on tarkastettava 40 tuotantotunnin välein vakaan pintaprofiilin säilyttämiseksi Ra 1,6 - 2,2 mikronin välillä.
3. Kalvon paksuuden vaihtelut
Värillisissä luokan 2 anodisoinnissa syvemmät oksidipylväät sisältävät suuremman värimäärän:
· Kalvon paksuus 10 mikronia:Tuottaa vaalean kylläisyyden, joka näyttää haalistuneelta tai tummanharmaalta.
· Kalvon paksuus 20 mikronia:Tuottaa täyden optisen kylläisyyden, joka tuottaa syvän mustan.
· Viiden mikronin paksuuspoikkeama ylisuuressa osassa luo havaittavia värigradientteja jatkuville pinnoille.
4. Tiivistysmenetelmät
· Keskilämpötilainen nikkeliasetaattitiivistys 75-85 celsiusastetta:Kestää värin ilman pinnan tahriintumista, joten se on suositeltava optisille mustille osille.
· Kiehuvan deionisoidun veden tiivistys yhdeksänkymmentäkuusi - sata celsiusastetta:Ympäristöystävällinen, mutta luo mikroskooppisen kalkkimaisen samean ulkopinnalle, jos kylvyn pH poikkeaa viiden pisteen 5–6 pisteen viiden ikkunan ulkopuolelle.
Objektiivinen spektrofotometrin tarkastus: Teollisuuden Delta E -värirajojen määrittäminen
Subjektiivisten visuaalisten erimielisyyksien eliminoimiseksi Dazao suorittaa teollisuusspektrofotometritarkastuksia standardin D65-valaistuksessa ISO 7724:n ja ASTM E308:n mukaisesti:
|
Väriä vastaava taso |
Sallittu Delta E (ΔE*ab) |
Käytännön teollinen sovellus |
|
Taso 1: Kriittinen kosmetiikka |
Alle 0,8 |
Viihdeelektroniikkakotelot, näkyvät ohjaamon instrumentit |
|
Taso 2: Standard Industrial |
Alle 1,5 |
Autojen kiinnikkeet, teollisuuden robottivarret, korkean sekoituksen merenalaiset kotelot |
|
Taso 3: Toimiva / Piilotettu |
Alle 3.0 |
Sisäiset moottorin kiinnikkeet, piilotetut rakennekannattimet, nesteen jakotukit |
Suunnittelupiirustuksen huomiotekstit: MIL-Spec- ja ISO-dokumentaation jäsentäminen ilman epäselvyyttä
Epämääräiset tekniset huomautukset johtavat usein toimittajan väärintulkintoihin, mittaromuun ja toimitusviiveisiin. Tuotantovalmiissa piirustustekstissä on määriteltävä standardi, tyyppi, luokka, pinnoitteen paksuus, mittarajat ja kiinnitysrajat.
Standarditoimialan tekniset tiedot
· MIL-A-8625F:Anodiset pinnoitteet alumiinille ja alumiiniseoksille.
· ISO 7599:Alumiinin ja sen seosten anodisointi kirkkaille ja värillisille koristepinnoitteille.
· ISO 10074:Erittely koville anodisille hapetuspinnoitteille alumiinille ja sen seoksille.
· AMS 2469 ja AMS 2472:Ilmailu- ja avaruusalan materiaalien tekniset tiedot kovaan ja yleiseen rikkianodisointiin.
Mittarajojen määrittäminen: Ennen pinnoittamista vs. Pinnoituksen jälkeinen piirustussyntaksi
Teknisten piirustusten on poistettava mittojen epäselvyydet sisällyttämällä niihin yksi seuraavista nimenomaisista lausunnoista:
· Vaihtoehto A (toimialan suosima):Kaikki mitat ja toleranssit pätevät lopullisen pintakäsittelyn jälkeen. Tämä edellyttää, että CNC-koneistuksen toimittaja laskee ja soveltaa kaikki esityöstövarat.
· Vaihtoehto B:Kaikki mitat ja toleranssit ovat voimassa ennen pintakäsittelyä, lopullinen pinnoitteen paksuus lisätään. Tämä asettaa komponenttien nimellisen kasvun hallinnan suunnittelutiimille.
Jos insinööriryhmäsi tarvitsee apua näiden toleranssirajojen määrittämisessä, voit tehdä senPyydä DFM-palautetta suoraan sovellussuunnittelijoiltammeCAD-tarkistuksen aikana.
Sähkökontaktien suunnittelu: sallittujen telinemerkkialueiden määrittäminen ei-kriittisille kasvoille
Anodisointi vaatii turvallisen mekaanisen ja sähköisen liitännän osan ripustamiseksi elektrolyyttihauteeseen. Koska virta kulkee suoraan titaanista tai alumiinista valmistetun telineen kosketuspisteen läpi, kosketusalue ei saa pinnoitetta ja jättää paljaan perusmetallin näkyviin.
Jos teknikko kiinnittää jousikoskettimen O-renkaan uraan, sisäiseen poraukseen tai ensisijaiseen näkyvään pintaan, kiinnityskohta luo anodisoimattoman vuotoreitin tai visuaalisen vian. Teknisissä piirustuksissa on osoitettava tietyt ei-kriittiset vyöhykkeet, joissa todetaan, että sallitut telinemerkit on rajoitettava osoitetuille alueille, joissa toiminnallisissa tiivistysominaisuuksissa ja sisärei'issä ei sallita kosketusmerkkejä.
Laaduntarkastusprotokollat: pyörrevirtamittaus, hapon liukeneminen ja suolasuihkutestaus
· Paksuuden tarkastus ASTM B244:n mukaan:Tuhoamaton pyörrevirtatestaus vähintään viidellä hajautetulla pisteellä komponenttia kohden.
· Tiivistyslaatu ASTM B680:n mukaan:Hapon liukenemisen painonpudotustesti, joka varmistaa huokosten hydratoitumisen ilman pinnan tahriintumista.
· Korroosionkestävyys ASTM B117:n mukaan:Neutraali suolasuihkutestaus, joka varmistaa kolmesataakolmekymmentäkuusi tuntia altistuksen tyypin II pinnoitteille ja tuhat tuntia tyypin III pinnoitteille, joissa ei ole pistekorroosiota.
Anodisointikustannusten erittely: kaupalliset ohjaimet ja suunnitteluvaiheen kustannusten alentaminen
Alumiinin anodisointikustannusten taustalla olevan hinnoittelurakenteen ymmärtäminen auttaa hankintaryhmiä vähentämään kappalekustannuksia heikentämättä mekaanista suorituskykyä. Ymmärtääksesi, kuinka viimeistelytoiminnot integroituvat osien kokonaishinnoitteluun, tutustu yleisen hallinnan tekniseen erittelyynalumiinin CNC-työstökustannukset.
Käsittelykustannustekijät: lämpöjäähdytys, telinetiheys ja manuaalinen peittotyö
1. Pinnoitetyypin valinta:
Tyypin III kovatakki on tyypillisesti 40-80 prosentin korkeampi kuin tyypin II. Tämä kustannusero johtuu alhaisemmasta säiliön läpijuoksusta, pitemmistä kylpyajoista ja suuresta sähkönkulutuksesta, joita vaativat suuritehoiset tasavirtatasasuuntaajat ja kaupalliset nestejäähdyttimet, jotka pitävät kylpyjä lähellä jäätymistä.
2. Maskin monimutkaisuus ja työvoimakustannukset:
Manuaalinen maskaus on tarkkuus-CNC-osien viimeistelykustannusten suurin tekijä. Viidenkymmenen silikonitulpan asettaminen pieniin sokeisiin reikiin monimutkaisessa jakoputkessa voi viedä viisitoista minuuttia käsityötä osaa kohti, mikä usein ylittää itse anodisointikylvyn kustannukset.
3. Mukautetut telineet vs. vakiojousikiinnikkeet:
Yli viisi kiloa painavat raskaat osat tai monimutkaiset geometriat vaativat räätälöityjä titaanityökaluja, jotta ne säilyttävät kosketuksen mekaanisessa sekoituksessa. Näihin kalusteisiin liittyy kertaluonteisia suunnittelukustannuksia, jotka on poistettava tuotantojakson aikana.
4. Erän vähimmäismäärät ja eräkoot:
Anodisointilaitokset hinnoittelevat lentopalkin mukaan tai veloita vähintään sadan ja kahdensadan viidenkymmenen dollarin erämaksuja per ajo. Viiden prototyyppiosan käyttäminen maksaa samat vähimmäisperuskustannukset kuin kahdeksankymmenen osan käyttäminen, jotka mahtuvat samaan telineeseen.
Toteutettavat kustannusten alentamisstrategiat hankintatiimeille ja komponenttien suunnittelijoille
|
Suunnittelukokoonpano |
Kustannussakko |
Tekninen vaihtoehto |
Yksikkökustannusvaikutus |
|
Määritetään 50 µm Hardcoat Everywhere |
Korkeat sähkö- ja jäähdytyskustannukset |
Määritä 15 µm Type II, ellei sovellus nimenomaisesti vaadi suurta liukukulumista |
30–50 % alennusta viimeistelykustannuksissa |
|
Peittää 20+ Sokeat M3-langat |
Pitkä käsityön asennus- ja poistoaika |
Käytä ylisuuria hanat CNC-työstössä; poista langan peittäminen |
Säästää 0,15–0,40 dollaria kierrereikää kohti |
|
Nolla määritetty telinealue |
Korkea korjaus- ja romutusmäärä puristinkosketusjäljistä |
Merkitse selkeät sisäiset välysreiät tai takapinnat puristimien kiinnitystä varten |
Eliminoi 100 % esteettiset telinejäljen hylkäykset |
|
Pienet fragmentoidut erät |
Jokaisesta julkaisusta peritään säiliön vähimmäismaksu |
Yhdistä päästöt yhtenäisiin erikokoihin, jotka vastaavat lautaslevyn kapasiteettia |
40–60 % säästöä nettokäsittelykuluissa |
|
Mukautettu värisovitus |
Erikoisvärikylpykokoonpano, jatkuva titraus |
Standardi luokan 1 kirkkaalla tai luokan 2 optisella mustalla |
Poistaa mukautetun väriaineen asennusmaksut |
Dazaon laadunvalvontaprotokolla ja julkaisua edeltävän suunnittelun tarkistuslista
Ennustettavan pinnan viimeistelyn varmistaminen edellyttää sen varmistamista, että piirustusmerkinnät vastaavat tuotantokapasiteettia, ennen kuin materiaali saavuttaa CNC-karan. Dazaon suunnitteluarvioinnit suodattavat ristiriitaiset toleranssit ja puuttuvat viimeistelyparametrit DFM-vaiheen aikana viittaamalla vahvistettuihinCNC DFM -tarkistuslista tuotantovalmiille komponenteille.
Hankintojen ja suunnittelun julkaisujen tarkistuslista
Ennen kuin luovutat alumiinikomponenttien piirustukset tuotantoon, tarkista jokainen seuraavista teknisistä tarkistuspisteistä:
· Perusseoksen konsistenssi:Onko valittu metalliseos sopiva valittuun pintakäsittelyyn? Jos tarvitaan kirkkaita värejä, onko korkeakuparisia seoksia, kuten Al2024 ja Al7075, vältetty?
· Mittarajat:Onko piirustuksessa selkeästi pätevä kaikki mitat pintakäsittelyn jälkeen?
· Viistot ja säteet:Ovatko kaikki terävät ulkoreunat murrettu vähintään nollapisteen viiden millimetrin säteellä kulmien palamisen ja pinnoitteen halkeamisen estämiseksi tyypin III kovapinnoitteen alla?
· Säikeen kompensointistrategia:Onko M5 ja sitä pienempien kierteiden kohdalla piirustuksessa selvennetty, pitäisikö reiät peittää silikonitulpilla vai kierretä ylimitoitettuja erikoistyökaluilla?
· Poraustoleranssirajat:Ovatko laakerin sisäiset poraukset huomioineet diametraalisen kutistumisen, joka on kaksinkertainen ulkopinnan kasvuun?
· Telineluvat:Onko olemassa selkeä vetovyöhyke, joka tunnistaa hyväksyttävät telineen kosketusmerkit kaukana toimivista tiivistysurista ja ensisijaisista kosmeettisista pinnoista?
· Prosessitiedot:Viittaako huomioteksti vakiintuneeseen standardiin, kuten MIL-A-8625 Type III Class 2 Black, jossa on selkeät paksuustoleranssit yleisen tekstin sijaan?

UKK
01.Miksi ruostumattomasta teräksestä valmistetut pultit tarttuvat välittömästi kiinni, kun ne asennetaan anodisoituun alumiinikierteeseen?
02.Voiko sekä Al6061:n että Al7075:n sisältävä kokoonpano saavuttaa identtisen anodisoidun värisovituksen?
03.Mikä saa valkoisen suolan kaltaisen jauheen itkemään ulos sokeasta aukosta päiviä anodisoinnin jälkeen?
04.Voiko kemiallinen kuorinta palauttaa osia, kun kovapinnoitteen anodisointi aiheuttaa alamittaisia laakerien reikiä?
05.Pitäisikö ruostumattomasta teräksestä valmistetut kierrepalat, kuten Helicoils, asentaa ennen anodisointia vai sen jälkeen?
06.Kuinka anodisoitu alumiininen elektroniikkarunko voi ylläpitää asianmukaista sähkömaadoitusta?